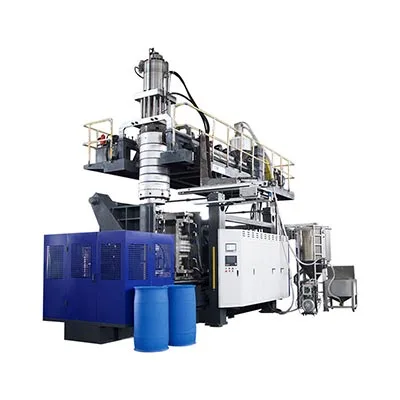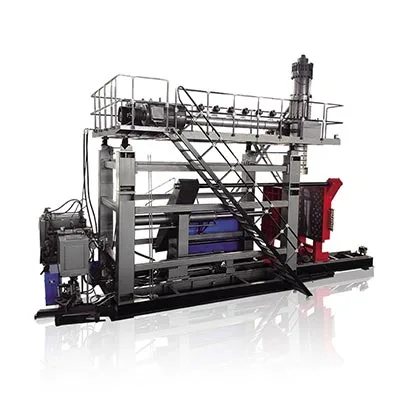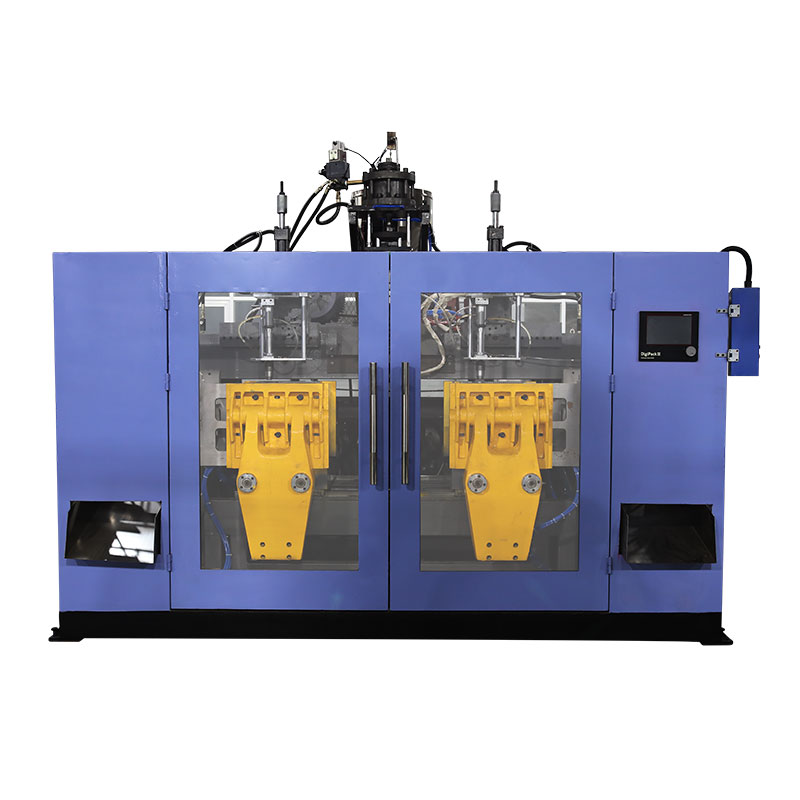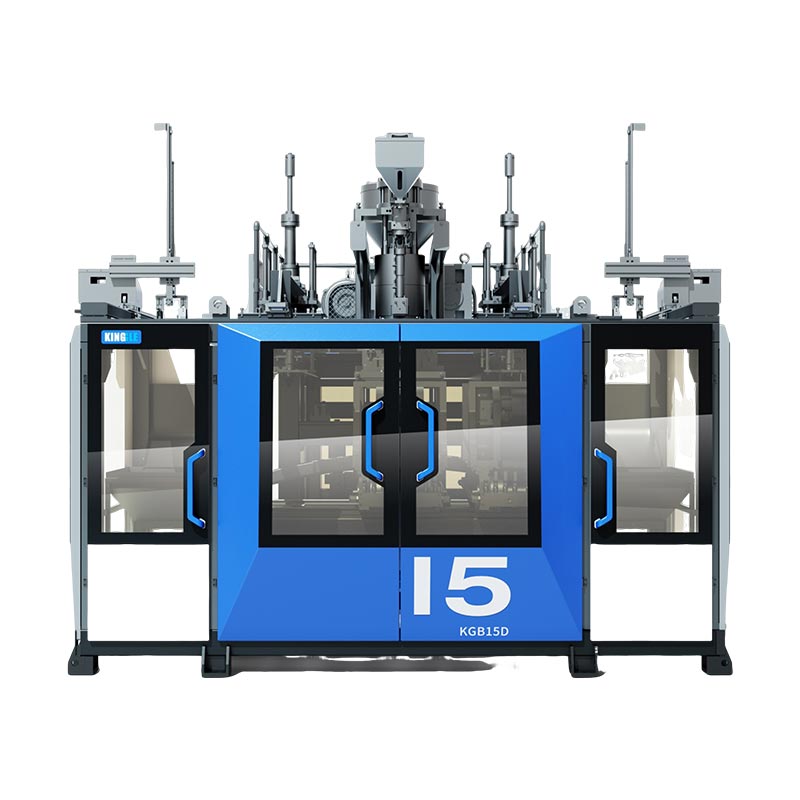
ब्लो मोल्डिंग सायकलचा वेळ संघाने वर्तमान सायकल कुठे वापरला जात आहे याचे मोजमाप केल्यानंतर आणि स्वीकारलेला भाग अजूनही त्याचे तपशील पूर्ण करतो याची पुष्टी केल्यानंतरच कमी केला पाहिजे.कूलिंग बहुतेकदा सर्वात मोठा ब्लॉक व्यापते, परंतु पॅरीसन डिलिव्हरी, क्लॅम्प मोशन, ब्लोइंग, एक्झॉस्ट, टेक-आउट आणि डाउनस्ट्रीम वेटिंग देखील वेग सेट करू शकते. एक स्थिर आधाररेखा तयार करा, एक पुराव्यानिशी मर्यादा नाव द्या, केवळ ते नियंत्रित करणारे व्हेरिएबल बदला आणि नंतर स्वीकारलेले आउटपुट, वॉल वितरण, परिमाणे, पोस्ट-इजेक्शन आकार, आवश्यक कार्यात्मक चाचण्या आणि दोष यांची तुलना करा, लहान चक्र ठेवण्यापूर्वी उत्पादन, राळ, मूस, उपयुक्तता स्थिती आणि अंतिम रेसिपी पुनरावृत्ती परिणाम रेकॉर्ड केले जाऊ शकतात.

उत्पादन संघांद्वारे वापरलेली शब्दावली:ब्लो मोल्डिंग सायकल टाइम ऑप्टिमायझेशन, एक्सट्रूजन ब्लो मोल्डिंग सायकल वेळ, बाटली ब्लोइंग मशीन सायकल वेळ, ब्लो मोल्डिंग मशीन आउटपुट, सायकल रिडक्शन, कूलिंग टाइम ऑप्टिमायझेशन आणि ब्लो मोल्डिंग उत्पादन कार्यक्षमता. या अटी समान व्यावसायिक ध्येयाकडे निर्देश करतात, परंतु तांत्रिक कार्य लक्ष्य टक्केवारीऐवजी मोजलेल्या प्रक्रियेने सुरू होते.
सहा ठिकाणे जिथे सायकलला अडथळा येऊ शकतो
| सायकल ब्लॉक | मशीनवर मोजमाप करा | लहान करण्यापूर्वी पुरावा | अपयश जे नंतर दिसू शकते |
|---|---|---|---|
| पॅरिसन किंवा शॉट | पुनरावृत्ती करता येण्याजोगा प्रारंभ/समाप्ती सिग्नल, पॅरिसन लांबी, शॉट किंवा संचयक स्थिती | स्थिर वितरण आणि मोल्ड क्लोजिंगशी योग्य संबंध | सॅग, शॉर्ट पॅरिझन, बद्धी, वजन किंवा प्रोफाइल शिफ्ट |
| बंद करा आणि लॉक करा | आदेश, स्थिती अभिप्राय आणि पूर्णता स्थिती | स्पष्ट हालचाल, पूर्ण बंद आणि मंजूर मशीनची स्थिती | फ्लॅश, चिमूटभर नुकसान, अपूर्ण बंद किंवा टक्कर |
| फुंकणे आणि संपवणे | इव्हेंट दरम्यान वेळ, मशीन-इनलेट एअर कंडिशन आणि दबाव वर्तन | पूर्ण महागाई, तपशील, व्हेंटिंग आणि सुरक्षित प्रकाशन | अपूर्ण भाग, ब्लो-आउट, स्टिकिंग किंवा लवकर उघडणे |
| थंड करणे | सर्किट, मोल्ड तापमान पॅटर्न आणि इजेक्शनच्या वेळी भाग स्थितीद्वारे पुरवठा आणि परतावा | स्थिर परिमाणे, भिंत, मान, पाया आणि पोस्ट-इजेक्शन आकार | वॉरपेज, ओव्हल नेक, संकोचन, रॉकर तळ किंवा गरम ट्रिमिंग |
| टेक-आउट आणि डाउनस्ट्रीम | रोबोट, कन्व्हेयर, ट्रिमर आणि टेस्टर अनुक्रम | भाग उत्पादन गतीने प्रत्येक इंटरफेस साफ करतो | टक्कर, जाम, ट्रिम नुकसान किंवा परीक्षक अनुशेष |
01 / बेसलाइनओळ प्रत्यक्षात चालू असलेल्या सायकलसह प्रारंभ करा
सायकल-टाइम प्रकल्पासाठी एक पुनरावृत्ती करण्यायोग्य मापन बिंदू आवश्यक आहे. सतत एक्सट्रूजन लाइनवर, तो बिंदू पॅरिसन कट किंवा पुढील पुनरावृत्ती मशीनच्या क्रमाशी संबंधित सिग्नल असू शकतो. संचयक मशीनवर, शॉट तयार करणे, संचयक स्थिती, पुश-आउट आणि मोल्डिंग क्रम याद्वारे उत्पादन अधिक चांगले समजले जाऊ शकते. संपूर्ण फॉर्मिंग इव्हेंटमध्ये एकदा दिसणारा सिग्नल निवडा आणि त्याचे दस्तऐवजीकरण करा. एका मशीनच्या HMI लक्ष्याची दुसऱ्या मशीनच्या हाताने वेळेवर केलेल्या निरीक्षणाशी तुलना करू नका.
Kinggle-होस्ट केलेमूग डिजीपॅक III मॅन्युअलफरक स्पष्टपणे वर्णन करतो. सतत एक्सट्रूझनसाठी, कंट्रोलर पॅरिसन प्रोफाइलला सायकलच्या वेळेशी संबंधित करू शकतो आणि लागोपाठ प्रारंभ सिग्नल दरम्यानचे अंतर मोजू शकतो. एक्यूम्युलेटर मशीनसाठी, पॅरिसन प्रोफाइल संचयक स्थितीशी संबंधित आहे जेव्हा सामग्री बाहेर ढकलली जाते. हा फरक महत्त्वाचा आहे कारण त्याच वेळेचे संपादन एका मशीनवर भिंत प्रोफाइल बदलू शकते तर दुसऱ्यावर भिन्न प्रभाव पाडू शकते.
सामान्य भिन्नता पाहण्यासाठी किमान पुरेशा सलग घटनांची नोंद करा. प्लांटने नमुना कालावधी निवडला पाहिजे, परंतु त्यात वास्तविक ऑपरेटिंग पॅटर्न समाविष्ट करणे आवश्यक आहे: दुहेरी-स्टेशन लाइनवरील दोन्ही स्टेशन, सर्व संबंधित डाय आउटलेट किंवा पोकळी, नियमित भाग काढून टाकणे आणि डाउनस्ट्रीम उपकरणे जे रिलीझ नियंत्रित करतात. अलार्म, शॉर्ट स्टॉप आणि मॅन्युअल हस्तक्षेप स्वतंत्रपणे लक्षात ठेवा. अवर्गीकृत डाउनटाइम समाविष्ट असलेली सरासरी सायकल लपवते, तर सर्वोत्तम एकल इव्हेंट पुनरावृत्तीक्षमता लपवते.
स्वीकृत भाग वेळेच्या नोंदीजवळ ठेवा. उत्पादन कॅप्चर करा आणि मोल्ड रिव्हिजन, रेजिन ग्रेड आणि लॉट, रंग किंवा रीग्राइंड नियम, रेसिपी रिव्हिजन, वास्तविक तापमान स्थिती, मशीन-इनलेट एअर आणि कूलिंग-वॉटर कंडिशन, भाग वजन, भिंतीची गंभीर ठिकाणे, परिमाण आणि आवश्यक कार्यात्मक चाचण्या. हा रेकॉर्ड बेसलाइन आहे. लहान चाचणी अयशस्वी झाल्यास, टीम मेमरीमधून पुनर्रचना करण्याऐवजी ज्ञात प्रक्रियेकडे परत येऊ शकते.
02 / निदानपुढील चक्र मर्यादित करणारी घटना ट्रेस करा
बहुतेक HMI वेळ सेटिंग्ज संपादित करणे सोपे करतात. ती सोय काय नियंत्रित करते हे शोधण्यापूर्वी सर्वात मोठी दृश्यमान संख्या कमी करण्यासाठी संघाला नेतृत्व करू शकते. सायकलला भौतिक ब्लॉक्समध्ये खंडित करा आणि त्यांच्या सीमा पहा: पॅरीसन किंवा शॉट तयार करणे, मोल्ड ट्रान्सफर, क्लोज आणि लॉक, ब्लो-पिन हालचाली, इन्फ्लेशन, कूलिंग, एक्झॉस्ट, ओपनिंग, टेक-आउट आणि डाउनस्ट्रीम हाताळणी. काही ब्लॉक्स मालिकेत येतात. इतर ओव्हरलॅप. एकूण चक्र मार्गाने सेट केले आहे जे पुढील फॉर्मिंग इव्हेंट सुरू होण्यापूर्वी पूर्ण होणे आवश्यक आहे.
सेटिंग्जच्या सूचीपेक्षा एक साधी टाइमलाइन अधिक उपयुक्त आहे. प्रत्येक ब्लॉकसाठी स्टार्ट आणि फिनिश सिग्नल रेकॉर्ड करा आणि वास्तविक फीडबॅकसह कमांडची तुलना करा. जर कूलिंग संपत असेल परंतु मशीन रोबोट-क्लीअर सिग्नलची वाट पाहत असेल, तर कूलिंगचा वेळ कमी केल्याने सायकल न बदलता अधिक गरम भाग तयार होऊ शकतो. साचा परत आल्यावर पुढील पॅरिसन तयार नसल्यास, जलद उघडणे आउटपुट वाढवू शकत नाही. जर ट्रिमर नवीन वेगाने भाग साफ करू शकत नसेल, तर मर्यादा खाली सरकली आहे.
किंग्जले यांचाHMI सेटिंग्ज आणि अलार्म मार्गदर्शकया कारणासाठी सेट मूल्यांना वास्तविक मूल्यांपासून वेगळे करते. कंट्रोलरने काय विनंती केली ते कमांड दाखवते. सेन्सर स्थिती, स्थिती फीडबॅक आणि भौतिक निरीक्षण क्रिया झाली की नाही हे दर्शविते. मशीनचा अलार्म इतिहास प्रथम इंटरलॉक किंवा अनुज्ञेय देखील प्रकट करू शकतो ज्याने अनुक्रमात व्यत्यय आणला. एक रीसेट सर्वोत्तम संकेत काढू शकते.
रेसिपी संपादित करण्यापूर्वी प्रत्येक विलंबाचे वर्गीकरण करा. भाग तयार करण्यासाठी आणि स्थिर करण्यासाठी उत्पादक वेळ आवश्यक आहे. सशर्त वेळ गतीचे संरक्षण करते किंवा सत्यापित स्थितीची प्रतीक्षा करते. उशीरा रोबोट, अस्थिर उपयुक्तता, अवरोधित कुलिंग सर्किट, विसंगत पॅरिसन, मॅन्युअल पुष्टीकरण किंवा डाउनस्ट्रीम गर्दीमुळे टाळता येणारी प्रतीक्षा येते. देखभाल नुकसान पोशाख, गळती, खराब स्नेहन, खराब झालेले सेन्सर किंवा संरेखन समस्यांमुळे होते. प्रत्येक वर्गाचा मालक वेगळा आणि सुधारणा वेगळी.
03 / उष्णता काढून टाकणेकूलिंग वेळ कमी करण्यापूर्वी कूलिंग कार्यप्रदर्शन तपासा
LyondellBasell च्यापॉलीओलेफिन ब्लो मोल्डिंगसाठी मार्गदर्शकअनेक पॉलीओलेफिन ब्लो मोल्डिंग ऍप्लिकेशन्समध्ये कूलिंग मोल्डिंग सायकलचा बहुतांश भाग घेते. मार्गदर्शक लहान चक्रांना उष्णता-हस्तांतरण परिस्थितींशी जोडतो जसे की वितळलेले तापमान, साचाचे तापमान, पाण्याचा प्रवाह आणि अशांतता, तरीही इच्छित भाग गुणवत्ता आवश्यक असते. ही निदानासाठी उपयुक्त दिशा आहे, सार्वत्रिक किंगगल मूल्यांचा संच नाही.
कूलिंग स्त्रोतापासून प्रारंभ करा आणि वास्तविक सर्किटचे अनुसरण करा. केवळ चिलर डिस्प्लेच नाही तर स्थिर उत्पादनावर कूलंट पुरवठा आणि परताव्याची स्थिती रेकॉर्ड करा. मोल्डला निर्दिष्ट प्रवाह प्राप्त होतो की नाही आणि समांतर सर्किट्स संतुलित आहेत की नाही ते तपासा. उबदार सर्किट, प्रतिबंधित रबरी नळी, दूषित वाहिनी, चुकीचे कनेक्शन, एअर पॉकेट, लीक सील किंवा दुसर्या मशीनसह सामायिक केलेले उष्णता लोड पहा. दब्लो मोल्डिंग मशीन युटिलिटी मार्गदर्शकप्लांट सप्लाय आणि मशीन इनलेट कंडिशन का वेगळे करणे आवश्यक आहे हे स्पष्ट करते.
साचा आणि बाहेर काढलेला भाग मॅप करा. एकल पृष्ठभाग वाचन गळ्यातील इन्सर्ट, पिंच एरिया, जाड हँडल, खोल तळ आणि स्वतंत्र सर्किट्स असलेल्या साच्याचे प्रतिनिधित्व करू शकत नाही. वनस्पतीच्या मंजूर मापन पद्धतीचा वापर करा आणि पुनरावृत्ती करण्यायोग्य स्थानांची तुलना करा. विकृती केव्हा दिसते ते पहा: साच्याच्या आत, बाहेर काढताना, ट्रिमिंग करताना, कूलिंग कन्व्हेयरवर किंवा भाग खोलीच्या स्थितीत पोहोचल्यानंतर. एका मिनिटासाठी स्वीकार्य वाटणारा गरम भाग नंतर अंडाकृती मान, रॉकर तळ, संकोचन किंवा आयामी प्रवाह दर्शवू शकतो.
फॉर्मोसा प्लास्टिक'पॉलिथिलीन एक्सट्रुजन ब्लो मोल्डिंग प्रक्रिया मार्गदर्शकजेव्हा एखादा भाग खूप गरम असतो तेव्हा संभाव्य कारणांपैकी एक लहान चक्र, उच्च साचाचे तापमान आणि क्लोज्ड कूलंट चॅनेल सूचीबद्ध करते. हे अपर्याप्त मोल्ड कूलिंगला वॉरपेजसह जोडते आणि पाण्याचा प्रवाह, साचाचे तापमान आणि वाहिनीची स्थिती तपासण्याचा सल्ला देते. हे संबंध थंड तपासणीस समर्थन देतात, परंतु रेजिन ग्रेड, मोल्ड आणि उत्पादन तपशील स्वीकार्य ऑपरेटिंग विंडो ठरवतात.
सवयीनुसार शीतलक तापमान कमी करू नका. संक्षेपण पृष्ठभागाचे तापमान, सभोवतालचे तापमान आणि आर्द्रता यांच्यातील संबंधांवर अवलंबून असते. साच्यावर किंवा त्याच्या सभोवतालचे पाणी भागावर परिणाम करू शकते आणि उपकरणे किंवा कामाच्या ठिकाणी समस्या निर्माण करू शकते. जेव्हा कंडेन्सेशन ऑपरेटिंग सीमेजवळ असते तेव्हा खोलीची स्थिती रेकॉर्ड करा आणि चिलर, मोल्ड आणि वनस्पती प्रक्रियांचे अनुसरण करा. प्रवाह वितरण सुधारणे किंवा प्रतिबंधित सर्किट साफ करणे तापमान लक्ष्य न हलवता उष्णता हस्तांतरण पुनर्प्राप्त करू शकते.
04 / भाग डिझाइनवॉल डिस्ट्रिब्युशनमुळे मोल्ड किती उष्णता काढून टाकली पाहिजे हे बदलते
कूलिंग डिमांड या भागातील प्लास्टिकला फॉलो करते. जाड भागामध्ये पातळ भागापेक्षा जास्त गरम सामग्री असते आणि जवळच्या भिंती बाहेर काढण्यासाठी तयार झाल्यानंतर ते मऊ राहू शकतात. संपूर्ण कूलिंग स्टेज वाढवण्यामुळे त्या एका स्थानाचे संरक्षण होऊ शकते, परंतु ते मोल्डमधील इतर प्रत्येक क्षेत्राला अधिक काळ धरून ठेवते. अपरिहार्य म्हणून लांब चक्र स्वीकारण्यापूर्वी, मोजलेल्या भिंतीच्या नकाशाची डिझाइनची आवश्यकता आणि पॅरीसन ते पोकळीपर्यंत अपेक्षित विस्ताराची तुलना करा.
किंगगलने होस्ट केलेले Moog DigiPack III मॅन्युअल हे स्पष्ट करते की पॅरिसन प्रोग्रामिंग उत्पादनाच्या लांबीसह डाई गॅप नियंत्रित करते. हे अनावश्यक जड भिंतींच्या भागांना जास्त काळ थंडीसह जोडते आणि स्पष्ट करते की चाचणी कंटेनरवर मोजलेल्या भिंतीच्या जाडीच्या विरूद्ध प्रोफाइल सत्यापित केले जावे. हे नाते जपून वापरा. जोपर्यंत सुधारित भाग अद्याप वजन, किमान-भिंत, प्रभाव, टॉप-लोड, ड्रॉप, दबाव, रासायनिक-प्रतिरोध आणि उत्पादनास लागू होणाऱ्या आयामी आवश्यकता पूर्ण करत नाही तोपर्यंत सामग्री काढून टाकणे हा सायकल-टाइम शॉर्टकट नाही.
प्रथम तयार भागावर गरम किंवा विकृत प्रदेश शोधा. नंतर ती स्थिती पॅरीसन प्रोग्राम, मोल्ड स्ट्रेच, पिंच-ऑफ आणि कूलिंग सर्किटशी जोडा. प्रोफाइल, टेल कॅप्चर किंवा भूमितीमधून एक जड बेस येऊ शकतो. गरम हँडलमध्ये बद्धी, स्थानिक ताणणे, वेंटिंग किंवा कूलिंगचा समावेश असू शकतो. उबदार मानेमध्ये ब्लो-पिन संपर्क, कूलिंग घालणे, जास्त सामग्री किंवा विलंब सोडणे यांचा समावेश असू शकतो. दपॅरिसन प्रोग्रामिंग मार्गदर्शकस्वरूपानुसार बिंदू संपादित करण्याऐवजी प्रोफाइल सामग्री हलविण्यासाठी मापन-आधारित पद्धत प्रदान करते.
मोल्ड डिझाइन उपलब्ध उष्णता-हस्तांतरण मार्ग देखील सेट करते. चॅनेल प्लेसमेंट, फ्लो पाथ, इन्सर्ट्स, नेक कंस्ट्रक्शन, व्हेंटिंग, पृष्ठभाग संपर्क आणि पार्टिंग-लाइन डिझाइन भाग किती लवकर स्थिर होतो हे मर्यादित करू शकतात. Kinggle's वापराएक्सट्रूजन ब्लो मोल्डिंग मोल्ड डिझाइन मार्गदर्शकजेव्हा युटिलिटिज आणि मंजूर भिंत वितरण सत्यापित केल्यानंतर समान गरम प्रदेश राहते. सतत स्थानिक अडथळ्यांना मूस दुरुस्त करण्याची आवश्यकता असू शकते, दुसरा टाइमर बदल नाही.

मंजूर भाग वजन एक परिणाम म्हणून ठेवा, फक्त नियंत्रण नाही. समान एकूण वजन असलेल्या दोन भागांमध्ये भिन्न भिंत वितरण आणि थंड वर्तन असू शकते. कार्यप्रदर्शन नियंत्रित करणारी स्थाने विभाग किंवा मोजा आणि उत्पादन नियंत्रण योजनेद्वारे परिभाषित केलेल्या वेळी पोस्ट-इजेक्शन आकार तपासा. अशाप्रकारे भिंत-जाडीचे काम भौतिक बचतीबद्दलच्या सामान्य दाव्यापेक्षा उपयुक्त प्रक्रिया पुरावा बनते.
05 / मशीन लॉजिकसतत आणि संचयक मशीन एक वेळेचे मॉडेल सामायिक करत नाहीत
सतत एक्सट्रूजन ब्लो मोल्डिंग मशीनवर, एक किंवा अधिक मोल्ड स्टेशन त्यांच्या अनुक्रमांमधून फिरत असताना एक्सट्रूडर सतत पॅरीसन वितरित करतो. त्यामुळे सायकलची वेळ, पॅरिसन लांबी, कट वेळ आणि भिंत-जाडीचा कार्यक्रम जोडला जाऊ शकतो. सायकल बदलल्यास, कंट्रोलरने अद्याप इच्छित प्रोफाइल भौतिक पॅरिसनच्या बाजूने आणि साच्याच्या आत ठेवणे आवश्यक आहे. प्रोफाइल बदलणारा एक छोटा स्टेशन क्रम हा तटस्थ गती बदल नाही.
मूग कंट्रोलर मॅन्युअल सतत मशीन्ससाठी वेळ-आधारित प्रोफाइल नियंत्रण आणि संचयक मशीनसाठी स्थिती-आधारित नियंत्रणाचे वर्णन करते. सतत सेटअपमध्ये, ते सलग पॅरिसन कट सारख्या प्रारंभ सिग्नलमधील मध्यांतरापासून सायकल वेळ निर्धारित करू शकते. संचयक सेटअपमध्ये, भिंत प्रोफाइल पुश-आउट दरम्यान संचयक स्थितीचे अनुसरण करते. दुसऱ्या ओळीतून सायकल-टाइम पद्धत उधार घेण्यापूर्वी वनस्पतीने मशीन आणि कंट्रोलर मोड का ओळखला पाहिजे हे प्रकाशित केलेले वेगळे आहे.
मोल्डिंगचा क्रम पुढे जात असताना संचयक मशीनला आवश्यक शॉट देखील तयार करावा लागतो. पुढील शॉटसाठी साचा तयार होण्यापूर्वी प्लास्टिसाइझिंग किंवा जमा करणे पूर्ण होते का ते विचारा. जर संचयक अद्याप भरत असेल, तर मोल्ड उघडल्यापासून काही सेकंद ट्रिम केल्याने पूर्ण चक्र कमी होऊ शकत नाही. जर संचयन लवकर पूर्ण झाले, तर मोल्डिंग आणि कूलिंगचा मार्ग अडथळा असू शकतो. एका लक्ष्य मूल्यावरून तत्परतेचा अंदाज न घेता वास्तविक शॉटची तयारी, उशी किंवा शेवटची स्थिती, वितळण्याची स्थिती आणि भागाचे वजन रेकॉर्ड करा.
स्टेशन लेआउट टाइमलाइन देखील बदलते. दुहेरी-स्टेशन सतत मशीन एक स्टेशन वापरू शकते तर दुसरा भाग थंड करते किंवा सोडते, परंतु एक्सट्रूडर, डाय हेड, ट्रान्सफर मोशन, कूलिंग सिस्टम आणि डाउनस्ट्रीम उपकरणे ओव्हरलॅपला समर्थन देतात. किंग्जले यांचासिंगल-स्टेशन विरुद्ध डबल-स्टेशन तुलनाया क्षमता निर्णयाचे स्पष्टीकरण देते. मल्टी-हेड आणि मल्टी-कॅव्हिटी लेआउट प्रत्येक इव्हेंटच्या भागांवर आणि आउटलेट्स किंवा पोकळ्यांमधील शिल्लक प्रभावित करतात; दमल्टी-हेड विरुद्ध मल्टी-कॅव्हिटी मार्गदर्शकत्या अटी वेगळे करते.
मशीनची तुलना करताना योग्य भाजक वापरा. घडणारी घटना नेहमीच एक भाग नसते. सर्व संबंधित हेड, पोकळी आणि स्थानकांमधून स्वीकारलेले भाग मोजा, त्यानंतर ते भाग विक्रीयोग्य बनवणाऱ्या मर्यादांचा समावेश करा. एक्स्ट्रुजन, कूलिंग, ट्रिमिंग किंवा दर्जेदार स्थिरता गती राखू शकत नसल्यास, वेगवान कोरडे हालचाल असलेले मशीन प्रति तास कमी स्वीकृत भाग तयार करू शकते.
06 / क्रमअतिव्यापी धोक्यांशिवाय प्रतीक्षा वेळ पुनर्प्राप्त करा
कूलिंग आणि पॅरिसन डिलिव्हरी समजल्यानंतर, कृतींमधील अंतर तपासा. विलंब आवश्यकतेपेक्षा ऐतिहासिक असू शकतो, परंतु तो क्लिअरन्स, दाब स्थिरीकरण, एक्झॉस्ट, सिग्नल पुष्टीकरण किंवा सुरक्षित हँडऑफ देखील प्रदान करू शकतो. प्रत्येक विलंब कोणत्या स्थितीचे संरक्षण करतो ते ओळखा. नंतर त्या स्थितीसाठी कंट्रोलरकडे आधीच विश्वसनीय फीडबॅक आहे का ते तपासा. प्रमाणित पूर्णत्वाच्या सिग्नलसह निश्चित प्रतीक्षा पुनर्स्थित केल्याने पुनरावृत्तीक्षमता सुधारू शकते, परंतु जेव्हा मशीन डिझाइन आणि मंजूर नियंत्रण तर्क त्यास समर्थन देतात.
किंग्जले होस्ट केले आहेतस्वयंचलित ब्लो मोल्डिंग मशीन ऑपरेशन मॅन्युअलमोल्ड क्लोजिंग, ब्लो टाइमिंग, एक्झॉस्ट-संबंधित क्रिया, मोल्ड मायक्रो-ओपनिंग, ब्लो-पिन हालचाली आणि रोबोट विलंब यासारख्या वेळेच्या श्रेणी वेगळे करते. मॅन्युअल वारंवार मूल्यांना वास्तविक उत्पादन किंवा उत्पादन स्थितीशी जोडते. त्याचा इंटरफेस दस्तऐवजीकरण केलेल्या मशीन कुटुंबास लागू होतो आणि मॉडेल, पर्याय किंवा सॉफ्टवेअर आवृत्तीनुसार भिन्न असू शकतो, म्हणून ते शिफारस केलेल्या सेकंदांच्या सामान्य सूचीमध्ये बदलू नये.
मशीन प्रक्रियेद्वारे परवानगी दिलेल्या कमी आणि नियंत्रित परिस्थितीत भौतिक क्रम पहा. पुष्टी करा की होसेस, केबल्स, ब्लो पिन, कोर, टेक-आउट डिव्हाइसेस आणि भाग पूर्ण मार्गाने स्पष्ट आहेत. आदेश आणि अभिप्राय एकत्र वाचा. जर गती लवकर स्थितीत पोहोचली परंतु क्रम अद्याप प्रतीक्षा करत असेल तर, अचूक परवानगी शोधा. फीडबॅक उशीरा किंवा मधूनमधून येत असल्यास, तो मुखवटा घालणारा टायमर कमी करण्यापूर्वी सेन्सर, यंत्रणा किंवा उपयुक्तता कारण निश्चित करा.
डाउनस्ट्रीम काम त्याच टाइमलाइनवर आहे. रोबोट त्वरीत साचा साफ करू शकतो परंतु आधीच भरलेल्या कन्व्हेयरवर भाग ठेवतो. ट्रिमरला स्थिर भाग तापमान आवश्यक असू शकते. मशीन आउटपुट वाढल्यानंतर लीक टेस्टर अडथळा बनू शकतो. मशीनवर केवळ काही चक्रांदरम्यानच नव्हे तर पहिल्या सतत धावण्याच्या माध्यमातून रांगेची लांबी आणि थांबण्याची कारणे रेकॉर्ड करा. सर्वात वेगवान सुरक्षित मशीन सायकल हे दोष किंवा गर्दी एका स्थानकापासून दूर नेल्यास उपयुक्त नाही.
07 / प्रयोगएक नियंत्रित सायकल-टाइम चाचणी चालवा जी दुसरी शिफ्ट पुनरावृत्ती करू शकते
उपयुक्त चाचणी एका प्रश्नाने सुरू होते जसे की "मोल्ड सर्किट बी सुरक्षित इजेक्शन मर्यादित करते का?" किंवा “सेन्सरची पडताळणी केल्यानंतर रोबोट-क्लिअर विलंब कायम राहतो का?” हे "सायकल जलद करा" ने सुरू होत नाही. संशयित मर्यादा, बदल, अपेक्षित प्रतिसाद आणि चाचणी नाकारू शकणारे भाग तपासा. एका व्यक्तीला रेसिपी संपादने नियंत्रित करण्यासाठी आणि एका व्यक्तीला परिणाम रेकॉर्ड करण्यासाठी नियुक्त करा जेणेकरून नमुन्यांमध्ये अनेक समायोजने होणार नाहीत.
-
मंजूर आधाररेखा गोठवा.रिलीझ केलेली सेटिंग्ज जतन करा किंवा मुद्रित करा, उत्पादन पॅकेज ओळखा आणि स्वीकारलेले नमुने ठेवा. स्थिर परिस्थितीत वास्तविक चक्र भिन्नता आणि स्वीकृत आउटपुट रेकॉर्ड करा.
-
एक प्रतिबंध नाव द्या.अनुक्रम टाइमलाइन, कूलिंग नकाशा, उपयुक्तता वाचन, अलार्म इतिहास आणि डाउनस्ट्रीम निरीक्षणे वापरा. या बंधनास सूचित करणारे पुरावे लिहा.
-
परवानगी दिलेल्या बदलाची व्याख्या करा.मशीन, मोल्ड आणि राळ दस्तऐवजीकरण वापरा. नियंत्रित समायोजन मर्यादा आणि रिटर्न पॉइंट सेट करा. निरीक्षण विंडो दरम्यान दुसरा व्हेरिएबल बदलू नका.
-
नकार ट्रिगर सेट करा.अस्थिर पॅरिसन, अपूर्ण हालचाल, गरम किंवा चिकटलेले भाग, वॉरपेज, आयामी हालचाल, वजन किंवा भिंत अपयश, फ्लॅश, ब्लो-आउट, अलार्म, जाम किंवा असुरक्षित वर्तन यासारख्या संबंधित चिन्हे समाविष्ट करा.
-
स्थिरीकरणाद्वारे चालवा.वेळ, स्टेशन, डोके किंवा पोकळीनुसार भाग चिन्हांकित करा. बदललेल्या व्हेरिएबलला नवीन स्थिर स्थितीत पोहोचण्यासाठी वेळ लागत असल्यास पहिल्या तुकड्यापासून नवीन स्थितीचा न्याय करू नका.
-
स्वीकृत उत्पादन विंडो मोजा.नियंत्रित व्हिज्युअल, वजन, भिंत, मितीय आणि कार्यात्मक तपासणी लागू करा. जेव्हा ते विक्रीयोग्य भाग परिभाषित करतात तेव्हा डाउनस्ट्रीम ट्रिमिंग, चाचणी आणि पॅक-आउट समाविष्ट करा.
-
ठेवा, नकार द्या किंवा तपास करा.जेव्हा परिभाषित विंडो पास होते आणि स्वीकारलेले आउटपुट सुधारते तेव्हाच बदल कायम ठेवा. गुणवत्ता किंवा नियंत्रण बिघडल्यास बेसलाइन पुनर्संचयित करा. चाचणीने भौतिक कारण उघड केल्यावर टूलिंग, उपयुक्तता किंवा देखभाल क्रिया उघडा.
नमुना योजना रेषेशी जुळली पाहिजे. दुहेरी-स्टेशन मशीनवर, दोन्ही बाजूंचा समावेश करा. मल्टी-हेड सेटअपवर, डोक्याची ओळख जतन करा. बहु-पोकळीच्या साच्यावर, जेथे व्यावहारिक असेल तेथे पोकळीची ओळख जतन करा. सरासरी एक हॉट सर्किट किंवा एक पातळ आउटपुट लपवू शकते. दब्लो मोल्डिंग दोष मार्गदर्शकनिश्चित आणि यादृच्छिक नमुन्यांची भिन्न तपासणी कशी होते हे दर्शविते.
चाचणी नोंदींमध्ये जुने मूल्य, नवीन मूल्य, बदलाची वेळ, जबाबदार व्यक्ती, वास्तविक सायकल वितरण, साहित्याचा भाग, उपयुक्तता स्थिती, नमुना आयडी, मोजलेले निकाल, नकार आणि अंतिम निर्णय यांचा समावेश असावा. छायाचित्रे आकार आणि दोष स्थानासाठी उपयुक्त आहेत, परंतु ते मोजमाप बदलत नाहीत. प्रक्रिया बेसलाइनवर परत आल्यास, ते देखील रेकॉर्ड करा. एक अयशस्वी चाचणी अद्याप त्याच कल्पनेची पुनरावृत्ती करण्यापासून दुसर्या शिफ्टला प्रतिबंध करू शकते.
08 / क्षमतास्वीकृत भागांमधून आउटपुटची गणना करा, ड्राय-सायकल मोशन नाही
ड्राय-सायकल आउटपुट संपूर्ण सामग्री, कूलिंग आणि अंश-स्वीकृती ओझेशिवाय मशीनच्या हालचालीचे वर्णन करते. हे गती क्षमता तपासण्यासाठी उपयुक्त आहे, परंतु ते विक्रीयोग्य उत्पादनाचे वचन नाही. उत्पादन गणनामध्ये वास्तविक भाग, राळ, साचा, डोके किंवा पोकळीची संख्या, कूलिंग सिस्टम, डाउनस्ट्रीम उपकरणे आणि स्वीकृती पद्धत वापरणे आवश्यक आहे. यामुळे किंग्जलेप्रकल्प माहिती प्रक्रियामशीनची शिफारस करण्यापूर्वी उत्पादनाचा आकार, वजन, साहित्य, जाडी आणि आउटपुट आवश्यकता विचारतो.
प्रातिनिधिक उत्पादन विंडोवर थेट स्वीकृत आउटपुट मोजा. केवळ परिभाषित रीलिझ निकष पास करणारे भाग मोजा आणि नियोजित थांबे, अनियोजित थांबे, सेटअप नुकसान आणि स्वतंत्रपणे नकार नोंदवा. त्यांना एका अस्पष्टीकृत कार्यक्षमता घटकामध्ये लपवू नका. जर रेषेने प्रति इव्हेंट अनेक भाग तयार केले, तर स्टेशन, डोके किंवा पोकळीनुसार मोजणी जुळवा जेणेकरून एक अक्षम केलेले आउटपुट एकूण आत अदृश्य होणार नाही.
| मेट्रिक | गणना किंवा निरीक्षण | वापरा | सामान्य अहवाल त्रुटी |
|---|---|---|---|
| सायकल सेकंद | पुनरावृत्ती झालेल्या स्थिर चक्रांमध्ये समान इव्हेंट दरम्यानचा वेळ | मशीन-इव्हेंटचा वेग आणि फरक दाखवतो | सर्वात लहान एकल इव्हेंटचा अहवाल देत आहे |
| प्रति कार्यक्रम भाग | एका संपूर्ण फॉर्मिंग इव्हेंटद्वारे रिलीझ केलेले स्वीकारलेले भौतिक भाग | व्हॉल्यूमसह डोके, पोकळी आणि स्टेशन जोडते | गृहीत धरून प्रत्येक आउटलेट उत्पादन करत आहे |
| सैद्धांतिक तासाचे आउटपुट | (3,600 / सायकल सेकंद) × प्रति इव्हेंट भाग | विनाव्यत्यय परिस्थितींमध्ये नियोजन तुलना | परिणाम हमी उत्पादन कॉल |
| प्रति तास आउटपुट स्वीकारले | स्वीकृत भाग / निरीक्षण उत्पादन तास | चाचणी केलेल्या उत्पादन पॅकेजमधून वापरण्यायोग्य आउटपुट दाखवते | शुद्धीकरण, सेटअप किंवा नाकारलेले भाग मोजत आहे |
| परिणाम बदला | जुळलेल्या परिस्थितीत, आधी स्वीकारलेले आउटपुट वजा नंतर स्वीकारलेले आउटपुट | संपादनामुळे खरे ध्येय सुधारले की नाही ते तपासते | भिन्न उत्पादने, बदल किंवा उपयुक्तता यांची तुलना करणे |
गतीच्या बाजूला गुणवत्तेचा अहवाल द्या. वजन आणि भिंत परिणाम, गंभीर परिमाणे, कार्यात्मक-चाचणी परिणाम, स्क्रॅप किंवा होल्ड संख्या, उपयुक्तता स्थिती आणि रेसिपी पुनरावृत्ती समाविष्ट करा. मूळ चक्र, भाग संख्या, स्वीकृत उत्पन्न आणि चाचणी अटींशिवाय दोन-सेकंदांच्या कपातीचा कोणताही स्वतंत्र अर्थ नाही. त्यामुळे हा लेख टक्केवारी सुधारण्याचे लक्ष्य प्रकाशित करत नाही. परिणाम खरेदीदाराच्या लाइन डेटामधून येणे आवश्यक आहे.
नवीन मशीन किंवा मोल्डसाठी, चाचणीपूर्वी आउटपुट पद्धत परिभाषित करा. किंग्जले यांचाकारखाना स्वीकृती चाचणी मार्गदर्शकअचूक उत्पादन, सामग्री, साचा आणि उपयुक्तता परिस्थितींसह मोजलेले रन कसे जोडायचे ते स्पष्ट करते. वापरास्टार्टअप चेकलिस्टवेळेपूर्वी एक स्थिर स्थिती स्थापित करण्यासाठी, आणिबदल मार्गदर्शकसेटअप नुकसान स्थिर उत्पादनापासून वेगळे ठेवण्यासाठी.
09 / मर्यादाजेव्हा प्रक्रिया नियंत्रण गमावते तेव्हा चाचणी थांबवा
जर गार्ड, इंटरलॉक, आपत्कालीन थांबा किंवा घातक-ऊर्जा नियंत्रण हेतूनुसार कार्य करत नसेल तर मंजूर स्थिती थांबवा आणि पुनर्संचयित करा. मशीनची अनपेक्षित हालचाल, टक्कर होण्याचा धोका, असामान्य हायड्रॉलिक किंवा वायवीय वर्तन, खराब झालेले दाब घटक, इलेक्ट्रिकल ओव्हरहाटिंग, गळती किंवा प्रदर्शित फीडबॅक आणि शारीरिक स्थिती यांच्यातील मतभेद यासाठी थांबा. सायकल-टाइम वर्क कधीही फॉल्टच्या आसपास ऑपरेशन अधिकृत करत नाही.
अर्धवट पुरावा देखील खटला थांबवू शकतो. यापुढे योग्य स्थितीत येणार नाही अशा पॅरिझनसाठी पहा, अपूर्ण मोल्ड बंद होणे, वाढत्या फ्लॅश, अस्थिर वजन, पातळ गंभीर भिंती, ब्लो-आउट्स, अपूर्ण तपशील, स्टिकिंग, ट्रिम नुकसान, वॉरपेज, ओव्हल नेक, रॉकर बॉटम्स, संकोचन किंवा कार्यात्मक-चाचणी अयशस्वी. फॉर्मोसाचे प्रक्रिया मार्गदर्शक यापैकी अनेक लक्षणे अति उष्णता, अपुरी थंडी, एक लहान चक्र किंवा कूलिंग-चॅनल स्थितीशी जोडते. कारण न शोधता व्यापक कूलिंग वेळ जोडण्याऐवजी योग्य निदान पुन्हा उघडण्यासाठी लक्षण वापरा.
जेव्हा कंस्ट्रेंटला मोल्ड-चॅनल बदल, डाय किंवा ब्लो-पिन बदल, कंट्रोल-प्रोग्राम बदल, इंटरलॉक बदल, प्रेशर-सिस्टम काम किंवा पात्र राळ आणि मशीन विंडोच्या बाहेर ऑपरेशन आवश्यक असते तेव्हा वाढवा. वापराप्रतिबंधात्मक देखभाल मार्गदर्शकपुनरावृत्ती करण्यायोग्य उपकरण शोधांसाठी. जीर्ण यंत्रणा सायकल धीमा करू शकते, परंतु वेगवान कमांड ते दुरुस्त करणार नाही.
रिलीझ केलेल्या बेसलाइनसह प्रकल्प समाप्त करा. केवळ प्लांटच्या मंजुरी प्रक्रियेद्वारेच रेसिपी अपडेट करा, नमुना आणि मापन रेकॉर्ड संलग्न करा आणि कोणते उत्पादन, मोल्ड, राळ आणि मशीन कॉन्फिगरेशनचा निकाल समाविष्ट आहे ते सांगा. बदल लॉगमध्ये नाकारलेल्या चाचण्या ठेवा. जेव्हा पुढील शिफ्ट स्वीकारलेल्या चक्राचे पुनरुत्पादन करू शकते आणि त्याची मर्यादा स्पष्ट करू शकते, तेव्हा सुधारणा सामान्य उत्पादनासाठी तयार आहे.
10 / उत्तरेब्लो मोल्डिंग सायकल वेळेबद्दल वारंवार विचारले जाणारे प्रश्न
एक्सट्रूजन ब्लो मोल्डिंग सायकल वेळ काय ठरवते?
सायकलची वेळ पॅरिसन किंवा शॉट तयार करणे, मोल्ड हालचाल, इन्फ्लेशन, कूलिंग, एक्झॉस्ट, ओपनिंग, टेक-आउट आणि डाउनस्ट्रीम हाताळणीद्वारे सर्वात कमी आवश्यक मार्गाने निर्धारित केली जाते. उत्पादन भूमिती, भिंत वितरण, राळ वर्तन, मोल्ड कूलिंग, मशीन आर्किटेक्चर आणि स्वीकृत-भाग निकष हे सर्व त्या मार्गावर परिणाम करतात. कोणता टाइमर जबाबदार आहे हे ठरवण्यापूर्वी वास्तविक क्रम आणि अभिप्राय सिग्नल मोजा.
कूलिंग हा नेहमीच ब्लो मोल्डिंग सायकलचा सर्वात लांब भाग असतो का?
LyondellBasell च्या ब्लो मोल्डिंग मार्गदर्शकानुसार, अनेक पॉलीओलेफिन ऍप्लिकेशन्समध्ये कूलिंग बहुतेक मोल्डिंग सायकल व्यापते, परंतु प्रत्येक ओळीवर ती स्वयंचलितपणे सक्रिय मर्यादा नसते. पॅरिसन डिलिव्हरी, एक्युम्युलेटर फिलिंग, मोल्ड ट्रान्सफर, रोबोट क्लीयरन्स, ट्रिमिंग किंवा टेस्टिंग पुढील सुरुवातीस नियंत्रित करू शकते. कूलिंग कमी केल्याने पूर्ण चक्र बदलेल किंवा फक्त गरम भाग बाहेर काढेल का हे टाइमलाइन दाखवते.
वॉरपेज न होता थंड होण्याची वेळ कशी कमी करता येईल?
प्रथम शीतलक पुरवठा आणि परताव्याची परिस्थिती, सर्किट शिल्लक, चॅनेलची स्वच्छता, मोल्ड तापमान नमुना आणि भागावरील गरम स्थान तपासा. रेखाचित्र आणि मंजूर प्रक्रियेसह भिंत वितरणाची तुलना करा. एक दस्तऐवजीकरण केलेली स्थिती बदला, प्रक्रिया स्थिर होण्यास अनुमती द्या आणि आवश्यक पोस्ट-इजेक्शन मध्यांतरानंतर आकार आणि आकार तपासा. समान स्थानिक गरम प्रदेश राहिल्यास, साचा किंवा भिंत वितरणास अभियांत्रिकी पुनरावलोकनाची आवश्यकता असू शकते.
लहान सायकल नेहमी ब्लो मोल्डिंग आउटपुट वाढवते का?
क्र. आउटपुट तेव्हाच वाढते जेव्हा बदललेले चक्र रेषेचे बंधन असते आणि अतिरिक्त भाग स्वीकारले जातात. एक वेगवान मशीन इव्हेंट गरम भाग, अधिक नकार, रोबोट जाम, ट्रिमिंग नुकसान किंवा टेस्टर बॅकलॉग तयार करू शकतो. जुळलेले उत्पादन, साहित्य, साचा, उपयुक्तता आणि गुणवत्ता परिस्थितीनुसार प्रति निरीक्षण तास स्वीकारलेल्या भागांची तुलना करा. ड्राय-सायकल गती, सैद्धांतिक आउटपुट आणि स्वीकृत उत्पादन स्वतंत्र आकृत्या म्हणून ठेवा.
पॅरिसन प्रोग्रामिंगचा सायकल वेळेवर कसा परिणाम होतो?
पॅरिसन प्रोग्रामिंग बदलते जेथे सामग्री उत्पादनाच्या बाजूने बसते. अनावश्यक जड भागांना अधिक थंड होण्याची आवश्यकता असू शकते, तर जास्त पातळ भागांना उत्पादन चाचण्या अयशस्वी होऊ शकतात. सतत मशिनवर, वॉल प्रोफाईल सायकल वेळेसह देखील सिंक्रोनाइझ केले जाऊ शकते, त्यामुळे वेळेत बदल प्रोफाइल प्लेसमेंट बदलू शकतो. जतन केलेला वक्र योग्य आहे असे गृहीत न धरता सायकल बदलल्यानंतर भिंतीची ठिकाणे, भागाचे वजन आणि प्रोफाइल संरेखन तपासा.
सायकल-टाइम समस्येसाठी किंगगलला कोणता डेटा पाठवावा?
मशीनचे मॉडेल आणि कंट्रोलर व्हर्जन, उत्पादन रेखाचित्र, मोल्ड आणि टूलिंग आयडी, रेजिन ग्रेड आणि लॉट, रेसिपी रिव्हिजन, सुरक्षित ठिकाणाहून कॅप्चर केलेला सायकल व्हिडिओ, इव्हेंट टाइमलाइन, अलार्म इतिहास, भाग वजन आणि भिंतीचा नकाशा, गंभीर परिमाणे, दोष फोटो, मशीन-इनलेट एअर आणि कूलिंग-वॉटर निरीक्षणे, डाउनस्ट्रीम स्टॉप कालावधी ओव्हर आउटस्ट्रीम स्टॉप कारणे पाठवा आणि स्वीकारले गेले. हा पुरावा कूलिंग, टूलिंग, कंट्रोल्स, युटिलिटीज, मटेरियल आणि लाइन-बॅलन्स कारणे वेगळे करण्यात मदत करतो.

उत्पादन आणि चक्राची एक प्रणाली म्हणून चर्चा करा
वास्तविक भाग रेखाचित्र, राळ, मूस, मशीन कॉन्फिगरेशन, वर्तमान सायकल टाइमलाइन, उपयुक्तता निरीक्षणे आणि मोजलेले गुणवत्ता परिणाम पाठवा. Kinggle मशीन, टूलींग, नियंत्रणे आणि उत्पादन लक्ष्याच्या आसपासच्या पुराव्याचे पुनरावलोकन करू शकते.
तुमचा उत्पादन डेटा पाठवाया मार्गदर्शकासाठी वापरलेले स्त्रोत
Kinggle-होस्टेड मॅन्युअल दस्तऐवजीकरण नियंत्रणे आणि मशीन क्रम बद्दल विधाने समर्थन. पॉलिमर-उत्पादक मार्गदर्शक थंड आणि दोष संबंधांना समर्थन देतात. OSHA स्रोत युनायटेड स्टेट्स सुरक्षा सीमेसाठी समाविष्ट आहेत. यापैकी कोणताही स्रोत प्रत्येक उत्पादन किंवा मशीनसाठी सार्वत्रिक सायकल लक्ष्य पुरवत नाही.
- Kinggle-होस्ट केलेले स्वयंचलित ब्लो मोल्डिंग मशीन ऑपरेशन मॅन्युअल, 8 सप्टेंबर 2026 रोजी प्रवेश केला.
- मूग डिजीपॅक III पॅरिसन वॉल थिकनेस कंट्रोलर मॅन्युअल, MRJ06301, Kinggle द्वारे होस्ट केलेले, 8 सप्टेंबर 2026 रोजी प्रवेश केला.
- LyondellBasell, Polyolefin ब्लो मोल्डिंगसाठी मार्गदर्शक, 8 सप्टेंबर 2026 रोजी प्रवेश केला.
- फॉर्मोसा प्लास्टिक, पॉलिथिलीन एक्सट्रुजन ब्लो मोल्डिंग प्रक्रिया मार्गदर्शक, 8 सप्टेंबर 2026 रोजी प्रवेश केला.
- OSHA 29 CFR 1910.147, घातक ऊर्जेचे नियंत्रण, 8 सप्टेंबर 2026 रोजी प्रवेश केला.
- OSHA 29 CFR 1910.212, सर्व मशीनसाठी सामान्य आवश्यकता, 8 सप्टेंबर 2026 रोजी प्रवेश केला.