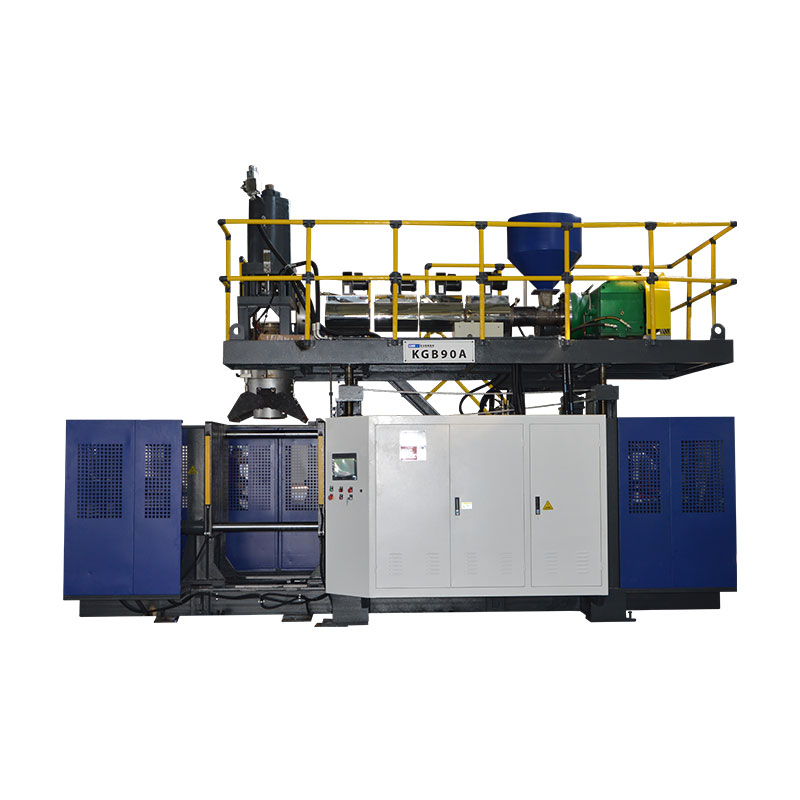
ऑटोमोटिव्ह ब्लो मोल्डिंग पोकळ भाग तयार करू शकते जसे की हवा नलिका आणि द्रव जलाशय. उपकरणे निवडणे भाग रेखाचित्र, निर्दिष्ट राळ आणि स्वीकृती आवश्यकतांपासून सुरू होते. मशीनच्या जाहिरात केलेल्या कंटेनरची मात्रा एकट्याने स्थापित करू शकत नाही की ते विशिष्ट नलिका तयार करेल, त्याचा साचा सामावून घेईल किंवा आवश्यक पूर्ण आउटपुट देईल.
एक उपयुक्त खरेदी पुनरावलोकन पूर्ण प्रक्रियेद्वारे भागाचे अनुसरण करते: तयार करणे, काढणे, ट्रिम करणे, असेंबली आणि तपासणी. नाममात्र आउटपुट किंवा किमतीची तुलना करण्यापूर्वी अनिवार्य उत्पादन आणि टूलिंग आवश्यकतांचे निराकरण करा. अन्यथा, एक वेगवान मोल्डिंग सायकल उत्पादन सेल लपवू शकते जी अद्याप त्याचे वितरण लक्ष्य चुकवते.

ब्लो मोल्डिंग ऑटोमोटिव्ह भाग: अनुप्रयोग आणि प्रक्रिया अनुकूलता
ऑटोमोटिव्ह पार्ट्स पोकळ आहेत या वस्तुस्थितीपेक्षा त्यांनी काय केले पाहिजे यानुसार गटबद्ध करा. केबिन एअर डक्ट, इंजिन एअर इनटेक घटक आणि द्रव जलाशय यांना वेगवेगळ्या पुनरावलोकनांची आवश्यकता आहे. त्यांच्या ऑपरेटिंग अटी आणि इंटरफेस मशीनच्या प्रस्तावाने उत्तरे देणे आवश्यक असलेले प्रश्न निर्धारित करतात.
| भाग कुटुंब | स्थापित करण्यासाठी इनपुट | उपकरणे आणि टूलिंग प्रश्न |
|---|---|---|
| केबिन HVAC नलिका | हवाई मार्ग, कनेक्शन भूमिती, प्रतिष्ठापन जागा आणि निर्दिष्ट कार्यात्मक तपासणी | प्रस्तावित मार्ग मुख्य भाग बनवू शकतो आणि प्रवेशयोग्य ट्रिमिंग आणि तपासणी स्थाने सोडू शकतो? |
| इंजिन एअर-इनटेक भाग | निर्दिष्ट तापमान, दाब किंवा व्हॅक्यूम परिस्थिती, मीडिया एक्सपोजर आणि कनेक्शन आवश्यकता | राळ, फॉर्मिंग रूट आणि पूर्ण सेल त्या विशिष्ट परिस्थितीस अनुकूल आहेत का? |
| द्रव जलाशय | द्रवपदार्थ, सेवा परिस्थिती, बंदरे, माउंटिंग वैशिष्ट्ये आणि स्वीकृती निकष | मुख्य भाग, इंटरफेस आणि त्यानंतरची कोणतीही असेंब्ली कशी तयार केली जाईल आणि सत्यापित केली जाईल? |
| इतर पोकळ तांत्रिक भाग | लोड केस, परिमाणे, असेंबली वैशिष्ट्ये आणि इच्छित वापर | ब्लो मोल्डिंग योग्य आहे का, किंवा दुसऱ्या फॉर्मिंग किंवा जॉइनिंग रूटची तुलना करावी? |
इंधन-प्रणाली प्रकल्पांना स्वतंत्र मंजुरी मार्गावर ठेवा. उदाहरणार्थ,RISE प्लास्टिक इंधन-टँक अग्नि चाचणीचे वर्णन करतेयूएन रेग्युलेशन 34, परिशिष्ट 5, क्लॉज 5 अंतर्गत. ती एक विशिष्ट चाचणी स्कोप आहे, संपूर्ण मान्यता चेकलिस्ट नाही. वास्तविक इंधन-प्रणाली प्रकल्पासाठी लागू बाजार, आवश्यकता आणि मंजूरी जबाबदाऱ्या स्थापित करा; "कार टाक्या" सूचीबद्ध करणारे मशीन कॅटलॉग सुसंगत इंधन-टँक उत्पादन स्थापित करत नाही.
ब्लो-मोल्डेड एचव्हीएसी नलिका: भूमिती, इंटरफेस आणि मशीन आवश्यकता
ब्लो-मोल्डेड HVAC डक्टसाठी, हवेचा मार्ग आणि प्रत्येक कनेक्शनचे एकत्र पुनरावलोकन करा. जे शरीर तयार केले जाऊ शकते ते अद्याप उघडणे आवश्यक आहे जे सुव्यवस्थित, स्थित आणि तपासले जाऊ शकते. सानुकूल प्लॅस्टिक डक्टवर्क मोल्डेड भूमिती आणि अभिप्रेत पूर्ण भूमिती परिभाषित करून अवतरण टप्प्यापर्यंत पोहोचले पाहिजे.
इंजिन एअर-इनटेक आवश्यकतांपासून केबिनचे वेंटिलेशन वेगळे करा
इंजिन एअर-इनटेक मटेरियल किंवा टेस्ट कंडिशन केबिन डक्टमध्ये हस्तांतरित करू नका कारण दोन्ही हवा वाहून नेतात. स्थापनेचे वातावरण, मंजूर सामग्री आणि विशिष्ट भागासाठी आवश्यक तपासण्या नोंदवा. दबाव, व्हॅक्यूम, तापमान सायकलिंग किंवा द्रव प्रदर्शनास महत्त्व असल्यास, प्रकल्प तपशीलातील संबंधित परिस्थिती ओळखा.
तयार केलेल्या कनेक्शनचे पुनरावलोकन करा, केवळ मोल्ड केलेले ओपनिंग नाही
रेखांकनावर कनेक्शन समाप्त, माउंटिंग डेटा, विभागातील बदल आणि प्रस्तावित ट्रिमिंग स्थाने चिन्हांकित करा. मग तो भाग फिनिशिंग किंवा इन्स्पेक्शन फिक्स्चरमध्ये कसा बसेल ते तपासा. एक उपयुक्त पुनरावलोकन प्रश्न हा आहे की समान डेटा प्रणाली ट्रिमिंग, मापन आणि असेंबली दरम्यान भाग सातत्याने शोधू शकते का.
सेल परिभाषित करण्यापूर्वी कोणताही आवश्यक प्रवाह, रस्ता, फिट किंवा सीलिंग तपासणी निर्दिष्ट करा. या तपासण्यांना समर्पित फिक्स्चर किंवा स्वतंत्र स्टेशनची आवश्यकता असू शकते. ब्लो मोल्डिंग मशिनसह येणार असे गृहीत न धरता त्यांना नियुक्त पुरवठादार आणि स्वीकृती पद्धत असावी.
मशीनचा आकार निवडण्यापूर्वी प्रक्रिया मार्ग निवडा
मोठे यंत्र निवडण्यापूर्वी पॅरिसन मोल्ड पोकळीपर्यंत कसे पोहोचेल याची चर्चा करा. पॅरिसन ही गरम पोकळ नळी आहे जी प्रक्रिया तयार होते आणि फुगते. त्याची हाताळणी आणि प्लेसमेंट भूमितीला अनुरूप असणे आवश्यक आहे.
पारंपारिक एक्सट्रूजन विरुद्ध 3D सक्शन ब्लो मोल्डिंग
Toray चे 3D सक्शन ब्लो मोल्डिंगचे तांत्रिक स्पष्टीकरणलांब, गुंतागुंतीच्या पोकळ आकारासाठी पॅरिझनचा मोल्ड पोकळीत परिचय करून देणारे सक्शनचे वर्णन करते. ही एक वेगळी प्रक्रिया व्यवस्था आहे. पार्ट-रिमूव्हल रोबोटसह पारंपारिक एक्सट्रुजन ब्लो मोल्डिंग मशीनला त्या क्षमतेचा समतुल्य पुरावा मानला जाऊ नये.
अस्ताव्यस्त मार्गासाठी, वास्तविक भूमिती आणि राळ वापरून फॉर्मिंग-रूट पुनरावलोकनाची विनंती करा. पारंपारिक एक्सट्रुजन ब्लो मोल्डिंग, एक विशेष प्लेसमेंट किंवा सक्शन मार्ग आणि योग्य असेल तेथे मोल्डेड विभागांची तुलना करा. प्रत्येक ऑटोमोटिव्ह डक्टला एक मार्ग अनुकूल आहे असे गृहीत न धरता तुलना करणे व्यवहार्यता, इंटरफेस आणि डाउनस्ट्रीम कामावर लक्ष देणे आवश्यक आहे.
मेल्ट डिलिव्हरी आणि ड्राइव्ह कॉन्फिगरेशन वेगळे ठेवा
सतत एक्सट्रूजन आणि संचयक-हेड ऑपरेशन वितळलेल्या वितरणाचे वर्णन करतात. पॅरिसन प्लेसमेंट प्रक्रियेच्या वेगळ्या भागाचे वर्णन करते. हायड्रॉलिक, सर्वो-हायड्रॉलिक आणि इलेक्ट्रिक ड्राईव्ह ॲक्ट्युएशनचे वर्णन करतात. स्वतंत्र अक्षांवर त्यांची तुलना केल्याने कोटेशन्सचा अर्थ लावणे सोपे होते आणि ऑटोमेशन लेबल तयार करण्याच्या क्षमतेसाठी उभे राहण्यापासून प्रतिबंधित करते.
वास्तविक ऑटोमोटिव्ह ऍप्लिकेशनसाठी ब्लो मोल्डिंग रेजिन निवडा
ग्रेड निर्दिष्ट करा, केवळ पॉलिमर कुटुंब नाही. "PA" किंवा "PP" मजबुतीकरण, बदल, प्रक्रिया वर्तन आणि इच्छित भागासाठी उपयुक्तता याबद्दल खुले प्रश्न सोडते. Envalior च्याDurethan PA6 पोर्टफोलिओ, उदाहरणार्थ, ट्यूब आणि एअर डक्टसाठी ब्लो मोल्डिंग ग्रेड आणि प्रबलित ग्रेड वेगळे करते. कुटुंबाचे नाव बदलण्यायोग्य पाककृती ओळखत नाही.
सामग्रीची तयारी आणि प्लॅस्टिकिझिंग ग्रेडशी जुळवा
वर्तमान ग्रेड-विशिष्ट प्रक्रिया सूचना मिळवा. प्रस्तावित कोरडे आणि आहार व्यवस्था, आवश्यक असेल तेथे आर्द्रता मापन, स्क्रू आणि डोके योग्यता, तापमान नियंत्रण आणि कंपाऊंडसाठी आवश्यक असलेले कोणतेही पोशाख-प्रतिरोधक तपशील तपासा. हे सर्व अभियांत्रिकी प्लास्टिकसाठी एक कोरडे तापमान प्रकाशित करण्याचे कारण नसून तांत्रिक पुष्टीकरणासाठी आहेत.
टोरे मेल्ट व्हिस्कोसिटी आणि आकार-धारणा स्थिरता ब्लो मोल्डिंग राळ योग्यतेशी संबंधित म्हणून ओळखते. चाचणी दरम्यान सामग्रीची स्थिती आणि प्रक्रिया सेटिंग्ज रेकॉर्ड करा जेणेकरुन ज्ञात रेसिपीच्या विरूद्ध तयार होणारी समस्या तपासली जाऊ शकते. मशीनचा प्रकाशित केलेला HDPE एक्सट्रूजन रेट त्याच्या डिलिव्हरी दराचा पुरावा म्हणून वेगळ्या राळासह स्वीकारू नका.
मंजूर रेसिपीमध्ये रीग्रिंड ठेवा
ग्राहकाची परवानगी आणि रेसिपी पात्र होण्यासाठी आवश्यक तपासण्यांसह स्त्रोत, प्रक्रियेचा इतिहास आणि रीग्रिंडचे प्रस्तावित प्रमाण रेकॉर्ड करा. इच्छित उत्पादन मिश्रणाची चाचणी घ्या. केवळ व्हर्जिन रेझिन वापरून चाचणी नंतरच्या रीग्रिंड जोडणीसह कार्यप्रदर्शन स्थापित करत नाही.
भाग रेखांकन ब्लो मोल्डिंग उपकरणे आवश्यकता मध्ये अनुवादित करा
ब्लो मोल्डिंग उपकरणांचे पुनरावलोकन करण्यासाठी आवश्यकता-ते-पुरावा तक्ता वापरा. प्रत्येक अनिवार्य गरजेसाठी संबंधित तपशील, रेखाचित्र किंवा चाचणी रेकॉर्ड आवश्यक आहे. जोपर्यंत जबाबदार पक्ष बंद करत नाही तोपर्यंत निराकरण न केलेले आयटम दृश्यमान राहतील.
| आवश्यकता | प्रस्ताव तपासा | पुरावा आणि बंद |
|---|---|---|
| साहित्य आणि एकूण शॉट मागणी | ग्रेड-विशिष्ट प्लास्टीझिंग, वापरण्यायोग्य शॉट आणि वितरण; एकट्या पूर्ण वजनाऐवजी प्रक्रिया स्क्रॅप समाविष्ट करा | साहित्य रेकॉर्ड आणि प्रतिनिधी तयार चाचणी |
| मोल्ड स्थापना | लिफाफा, माउंटिंग, मोल्डची जाडी आणि वस्तुमान, उपयुक्तता आणि सेवा प्रवेश | मोल्ड-मशीन इंटरफेस रेखाचित्र |
| उघडणे आणि काढणे | उघडण्याची जागा, आवश्यक मोल्ड हालचाली, ग्रिपर मार्ग आणि गरम भागासाठी क्लिअरन्स | मोशन पुनरावलोकन आणि साक्षीदार काढण्याचा क्रम |
| गंभीर भिंत प्रदेश | हेड टूलिंग, पॅरिसन कंट्रोल आणि प्रस्तावित तपासणी स्थाने | रेखाचित्र मर्यादांविरूद्ध मॅप केलेले मोजमाप |
| पूर्ण झालेले इंटरफेस | ट्रिमिंग, जॉइनिंग, असेंब्ली आणि पोझिशनिंग फिक्स्चर | फिनिश-पार्ट डायमेंशनल आणि फंक्शनल चेक |
| स्वीकृत आउटपुट | पूर्ण सेल, मोजणी बिंदू, व्यत्यय नियम आणि हाताळणी नाकारणे | स्वीकृत प्रमाण आणि स्टॉप रेकॉर्डसह कालबद्ध चाचणी |
मी ऑटोमोटिव्ह ब्लो मोल्डिंग प्रकल्पाचे पुनरावलोकन कसे करू
ऑटोमोटिव्ह ब्लो मोल्डिंग प्रकल्पासाठी, मी मशीनच्या क्षमतेवर चर्चा करण्यापूर्वी भाग रेखाचित्राचे पुनरावलोकन करेन. माझे सुरुवातीचे प्रश्न मटेरियल ग्रेड, ऑपरेटिंग वातावरण, कनेक्शन पॉइंट्स आणि स्वीकृती आवश्यकतांशी संबंधित असतील. मशीनचे नाममात्र कंटेनर व्हॉल्यूम स्क्रीनिंग संदर्भ राहील, डक्ट किंवा अनियमित जलाशय मंजूर करण्यासाठी आधार नाही.
चाचणी भागाने त्याचे वजन लक्ष्य पूर्ण केले परंतु स्थानिक भिंत-जाडी तपासणी अयशस्वी झाल्यास, मी एकूण भागाचे वजन वाढवण्यापूर्वी सामग्री वितरणाची तपासणी करेन. मी निर्दिष्ट तपासणी स्थानांची तुलना पॅरिसन प्रोफाइल, सामग्रीची तयारी, टूलिंग आणि रेकॉर्ड केलेल्या प्रक्रिया सेटिंग्जसह करेन. सर्वत्र सामग्री जोडणे हा एक प्रस्तावित बदल राहील जोपर्यंत संबंधित भाग तपासण्याने समस्या सोडवली असल्याचे दिसून येत नाही.
प्लॅटन्समध्ये साचा बसतो की नाही यापेक्षा टूलींग पुनरावलोकन अधिक कव्हर करेल. मी माउंटिंग, मोल्डची जाडी, उघडण्याची जागा, आवश्यक हालचाली आणि पूर्ण भाग काढून टाकण्याचा मार्ग तपासतो. पोर्ट्स आणि माउंटिंग वैशिष्ट्यांना देखील ट्रिमिंग, पोझिशनिंग आणि मोल्डिंगनंतर तपासणीसाठी स्पष्ट योजना आवश्यक आहे.
निर्दिष्ट अभियांत्रिकी-प्लास्टिक ग्रेडसाठी, मी त्याच्या प्रक्रिया मार्गदर्शनाची विनंती करेन आणि प्रस्तावित कोरडे, फीडिंग, स्क्रू आणि हेड व्यवस्थेची पडताळणी करेन. मी दुसऱ्या राळसह कार्यक्षमतेचा पुरावा म्हणून HDPE थ्रूपुट आकृती वापरणार नाही. कोणतीही प्रस्तावित रीग्रिंड रेसिपी लागू सामग्री आणि ग्राहकांच्या आवश्यकतांच्या अधीन राहील.
उत्पादन कक्षाला मान्यता देण्यापूर्वी, मी चाचणी योजनेत डाउनस्ट्रीम काम समाविष्ट करेन. मोल्डेड डक्टला अद्याप मान्य ट्रिमिंग, असेंब्ली आणि तपासणीचे टप्पे पार करणे आवश्यक आहे. मी स्वीकृत आउटपुट, व्यत्यय आणि मॅन्युअल ऍडजस्टमेंट रेकॉर्ड करेन, नंतर दुरुस्त्या किंवा पुढील पुराव्याची आवश्यकता असलेल्या आयटममधून पास केलेल्या आवश्यकता वेगळे करेन.
माझी शिफारस त्या निष्कर्षांवर अवलंबून असेल. उत्पादनाच्या कमतरतेसाठी एक मोठे मशीन माझा स्वयंचलित प्रतिसाद असू शकत नाही; निर्बंध मोल्डिंग, हाताळणी, फिनिशिंग किंवा तपासणीतून आले आहेत की नाही हे मी प्रथम स्थापित करेन.
ब्लो मोल्ड डिझाइन, भिंत वितरण आणि गंभीर इंटरफेस
तयार झालेल्या भागाचे वजन हे संपूर्ण वस्तूचे एक मोजमाप आहे. ते बेंड, कनेक्शन किंवा पिंच-ऑफ येथे जाडी ओळखू शकत नाही. ड्रॉइंग आणि फंक्शनमधून तपासणी स्थाने स्थापित करा, नंतर परिभाषित भाग स्थितीत केलेल्या मोजमापांची तुलना करा.
रेखांशाचा आणि परिघीय नियंत्रण वेगळे करा
भागाच्या परिघाभोवती भिंत वितरणापासून स्वतंत्रपणे अनुदैर्ध्य पॅरिसन प्रोग्रामिंगचे पुनरावलोकन करा. Toray त्याच्या 3D सक्शन प्रक्रियेच्या चर्चेत त्रिज्या भिंती-जाडी नियंत्रणाचे वर्णन करते. प्रस्तावित प्रणालीच्या वास्तविक नियंत्रण कार्यांची पुष्टी करा; केवळ मोठ्या प्रोग्रामिंग-पॉइंटची संख्या हे दर्शवत नाही की प्रत्येक गंभीर स्थान त्याची मर्यादा पूर्ण करेल.
स्थानिक अयशस्वी होण्यासाठी, मोजमाप त्याच्या भागावर असलेल्या स्थानावर मॅप करा आणि संबंधित प्रक्रिया आणि टूलिंग व्हेरिएबल्सची तपासणी करा. बदल शोधण्यायोग्य ठेवा जेणेकरून त्यांचे परिणाम तपासले जाऊ शकतील. विद्यमानपॅरिसन प्रोग्रामिंग मार्गदर्शकनियंत्रण विषय अधिक तपशीलवार स्पष्ट करतो.
फिनिशिंग आणि असेंब्लीद्वारे डेटाम्स घेऊन जा
निर्दिष्ट डेटाच्या सापेक्ष पोर्ट्स, ट्रिम केलेल्या कडा आणि माउंटिंग वैशिष्ट्ये कशी मोजली जातील ते परिभाषित करा. भाग समर्थन आणि मापन स्थिती सहमत. वापरून मोल्ड आणि फिक्स्चर पुरवठादारांसह या इंटरफेसचे पुनरावलोकन करामोल्ड डिझाइन आणि मशीन-इंटरफेस तपासा, मोल्ड मंजूरीनंतर फिनिशिंगला स्वतंत्र समस्या म्हणून हाताळण्याऐवजी.
संपूर्ण ऑटोमोटिव्ह ब्लो मोल्डिंग सेलची व्याख्या करा
राळ तयार करण्यापासून स्वीकृत भाग मोजणी बिंदूपर्यंतचा मार्ग काढा. काढणे, ट्रिम करणे, उघडणे, जोडणे, असेंब्ली आणि तपासणी समाविष्ट करा जिथे भाग आवश्यक आहे. प्रत्येक ऑपरेशनसाठी, पुरवठादाराचे नाव, स्वीकृती पुरावा आणि एकत्रीकरणाची जबाबदारी.
स्टेशन इंटरफेस तपासा: भाग कसा हस्तांतरित होतो, तो कसा स्थित असतो, डाउनस्ट्रीम स्टेशन थांबते तेव्हा काय होते आणि नाकारलेले भाग कसे वेगळे केले जातात. कोटेशनमध्ये मशीन बिल्डरने पुरवलेल्या उपकरणांना इतरांनी पुरवलेल्या उपकरणांपेक्षा वेगळे केले पाहिजे. दस्वयंचलित-लाइन कॉन्फिगरेशन मार्गदर्शकया पुरवठा सीमा कव्हर करते.
भागाचे कार्य आणि तपशीलांमधून तपासणी निवडा. गळती चाचणी, आवश्यक असेल तेथे, आयामी, मार्ग, असेंबली किंवा टिकाऊपणा पुरावा बदलत नाही. प्रत्येक ऑटोमोटिव्ह अनुप्रयोगासाठी एक सामान्य चाचणी यादी टाळा.
भाग आणि उत्पादन प्रक्रिया स्वतंत्रपणे सिद्ध करा
रेखांकन पुनरावृत्ती, मंजूर साहित्य आणि इच्छित कृती याभोवती प्रातिनिधिक चाचणीची योजना करा. साचा, सेटअप, मटेरियल लॉट आणि मापन योजना रेकॉर्ड करा. सायकल रेकॉर्डसोबत स्वीकारलेले प्रमाण ठेवा, कारणे नाकारणे, थांबणे आणि मॅन्युअल हस्तक्षेप.
पुरवठादाराची मशीन चाचणी आणि ग्राहकाच्या उत्पादन भागाची मान्यता वेगवेगळ्या उद्देशांसाठी आहे.AIAG चे सार्वजनिक PPAP विहंगावलोकनउत्पादन दराने चालणाऱ्या वास्तविक उत्पादनादरम्यान डिझाइन रेकॉर्ड आणि वैशिष्ट्यांची सातत्याने पूर्तता करून उत्पादन भाग मंजुरीशी जोडते. ती व्याप्ती मशीनच्या गतीचे प्रदर्शन करण्यापेक्षा किंवा स्वीकार्य नमुना तयार करण्यापेक्षा विस्तृत आहे.
| क्रियाकलाप | प्रश्न ते संबोधित करते | परिभाषित करण्यासाठी पुरावा | स्वतःच स्थापन करत नाही |
|---|---|---|---|
| मशीन किंवा सेल FAT | पुरवठा केलेली उपकरणे मान्य केलेल्या स्वीकृती व्याप्तीचे समाधान करतात का? | कंत्राटी तपासणी, कॉन्फिगरेशन, चाचणी अटी आणि ओपन-आयटम रेकॉर्ड | सर्व पूर्ण-भाग कार्ये किंवा ग्राहक उत्पादन मान्यता |
| भाग कार्यात्मक प्रमाणीकरण | तयार केलेला भाग निर्दिष्ट वापर आवश्यकता पूर्ण करतो का? | लागू मितीय, असेंबली, कार्यात्मक आणि टिकाऊपणा रेकॉर्ड | मूल्यमापन केलेल्या परिस्थितीच्या बाहेर निरंतर उत्पादन कामगिरी |
| ग्राहक उत्पादन भाग मंजूरी | अभिप्रेत उत्पादन प्रक्रिया ग्राहकाच्या लागू मंजूरी आवश्यकता पूर्ण करते का? | ग्राहक-परिभाषित सबमिशन आणि उत्पादन पुरावे, जेथे आवश्यक असेल तेथे PPAP सह | आवश्यक पुनरावलोकनाशिवाय बदललेली सामग्री, रेखाचित्र किंवा प्रक्रियेसाठी मंजुरी |
प्रकल्प स्वीकृती योजनेमध्ये नमुना प्रमाण, चाचणी कालावधी, मापन पद्धती आणि कोणतेही सांख्यिकीय निकष सेट करा. सार्वत्रिक Cpk लक्ष्य उधार घेऊ नका किंवा जेनेरिक मशीन आर्टिकलमधून चालवण्याचा कालावधी घेऊ नका. उपकरणाच्या भागासाठी, वापराFAT नियोजन मार्गदर्शकमान्य धनादेश स्थापित करण्यासाठी.
प्रत्येक आवश्यकता पास केल्याप्रमाणे बंद करा, सुधारात्मक कार्य आणि पुन्हा चाचणी आवश्यक आहे किंवा अद्याप सत्यापित केलेली नाही. नंतरच्या दोन श्रेणींसाठी मालक आणि बंद पुरावा नियुक्त करा. या स्थिती वेगळ्या ठेवल्याने अपूर्ण चाचणी स्पष्ट उत्पादन प्रकाशन होण्यापासून प्रतिबंधित करते.
स्वीकृत-भाग सीमेवर आउटपुट आणि खर्चाची तुलना करा
तयार झालेले ऑटोमोटिव्ह भाग मोजा जे मान्य केलेले चेक पास करतात. लक्ष्यात बदल, व्यत्यय आणि डाउनस्ट्रीम ऑपरेशन्स समाविष्ट आहेत का ते सांगा आणि प्रत्येक स्टेशनसाठी समान वेळ वापरा. पहाउत्पादन दर गणना मार्गदर्शकनाममात्र चक्र आणि स्वीकृत आउटपुटमधील फरकासाठी.
HVAC डक्ट सेलचे त्याच्या मोल्डिंग सायकलच्या पलीकडे मूल्यांकन करणे
एका काल्पनिक ऑटोमोटिव्ह HVAC डक्ट प्रकल्पासाठी, मी प्रत्येक शेड्यूल केलेल्या तासाला 95 स्वीकृत भागांच्या आवश्यकतेसह प्रारंभ करेन. एकल-कॅव्हिटी मोल्ड, 32-सेकंद मोल्डिंग सायकल, 90% मोल्डिंग-स्टेज रन उपलब्धता आणि संपूर्ण प्रक्रियेत 96% अंतिम स्वीकृत उत्पन्न गृहीत धरा.
नाममात्र मोल्डिंग दर 3,600 ÷ 32, किंवा 112.5 भाग प्रति तास असेल. गृहित रन उपलब्धता लागू केल्याने मोल्डिंग-स्टेज क्षमता 101.25 भाग प्रति नियोजित तास सोडली जाईल.
ती आकृती पूर्ण आउटपुट स्थापित करणार नाही. मी ट्रिमिंग, हाताळणी आणि तपासणीच्या क्षमतेची देखील तुलना करेन. खालील सारणी दोन नियोजन परिस्थिती दर्शवते, अतिरिक्त हस्तांतरण तोटा किंवा स्टेशन थांबे दरम्यान परस्परसंवाद गृहीत धरून. दोन्ही डाउनस्ट्रीम क्षमतेचे आकडे शेड्यूल केलेले तास वापरतात आणि आधीच गृहित स्टेशन व्यत्ययांसाठी परवानगी देतात; 96% उत्पन्न एकदाच शेवटी लागू केले जाते.
| नियोजन उपाय | प्रारंभिक डाउनस्ट्रीम परिदृश्य | सुधारित डाउनस्ट्रीम परिदृश्य |
|---|---|---|
| मोल्डिंग-स्टेज क्षमता | 101.25 भाग/तास | 101.25 भाग/तास |
| डाउनस्ट्रीम प्रक्रिया क्षमता | 90 भाग/तास | 105 भाग/तास |
| अंतिम स्वीकृत उत्पन्न गृहीत धरले | ९६% | ९६% |
| प्रक्षेपित स्वीकृत आउटपुट | 86.4 भाग/तास | 97.2 भाग/तास |
| आवश्यक स्वीकृत आउटपुट | 95 भाग/तास | 95 भाग/तास |
सुरुवातीच्या परिस्थितीमध्ये, डाउनस्ट्रीम क्षमता सेलला अंतिम उत्पन्न भत्त्यापूर्वी प्रति तास 90 भागांपर्यंत मर्यादित करेल. म्हणून प्रक्षेपित स्वीकृत आउटपुट 90 × 0.96 = 86.4 भाग प्रति तास, आवश्यकतेपेक्षा कमी असेल.
मी पुढे 105 भाग प्रति तास प्रक्रिया करण्यास सक्षम असलेल्या डाउनस्ट्रीम व्यवस्थेचे मूल्यांकन करेन. मोल्डिंग स्टेज नंतर पुरवठा मर्यादित केल्यास, प्रक्षेपित स्वीकृत आउटपुट 101.25 × 0.96 = 97.2 भाग प्रति तास होईल.
सुधारित गणना लक्ष्यापेक्षा फक्त 2.2 भाग प्रति तास असेल. मी ते मर्यादित नियोजन हेडरूम मानेन, मंजूर उत्पादन दराचा पुरावा नाही. प्रातिनिधिक सेल चाचणीला अद्याप वास्तविक चक्र, व्यत्यय, डाउनस्ट्रीम कामगिरी आणि स्वीकृत उत्पन्न स्थापित करणे आवश्यक आहे.
ही तुलना मोठ्या ब्लो मोल्डिंग मशीनची विनंती करण्यापूर्वी फिनिशिंग आणि तपासणी व्यवस्थेकडे अभियांत्रिकी पुनरावलोकन निर्देशित करेल.
समान उत्पादन व्याप्तीची तुलना करा
प्रत्येक प्रस्तावात मशीन, साचा, साहित्य तयार करणे, फिनिशिंग फिक्स्चर, तपासणी, एकत्रीकरण आणि चाचणी खर्च वेगळे करा. केवळ मशीनच्या किंमतीची संपूर्ण सेल किंमतीशी थेट तुलना केली जाऊ शकत नाही. स्वीकृत आउटपुट आणि प्रकल्प मागणीच्या विरूद्ध अतिरिक्त क्षमतेचे मूल्यांकन करा; असे गृहीत धरू नका की एक मोठे मशीन डाउनस्ट्रीम अडथळे दूर करेल.
Kinggle साठी ऑटोमोटिव्ह-पार्ट RFQ तयार करा
किंगगलचे प्रकाशित संचयक प्लॅटफॉर्म प्रारंभिक चर्चेसाठी तपशील संदर्भ प्रदान करतात. ते काल्पनिक डक्ट उदाहरणासाठी किंवा प्रत्येक ऑटोमोटिव्ह भागासाठी स्वयंचलित निवड नाहीत. प्रस्तावित सामग्री, साचा आणि संपूर्ण उत्पादन व्याप्ती अद्याप तांत्रिक पुनरावलोकनाची आवश्यकता आहे.
| संदर्भ फील्ड | KGB80A | KGB100B |
|---|---|---|
| जास्तीत जास्त कंटेनर क्षमतेची जाहिरात केली | 30 एल | 120 एल |
| क्लॅम्पिंग फोर्स | 215 kN | 440 kN |
| मोल्ड प्लेटन आकार, W × H | 750 × 860 मिमी | 1,200 × 1,200 मिमी |
| कमाल साचा आकार, W × H | 520 × 860 मिमी | 920 × 1,200 मिमी |
| मोल्ड जाडी | 360 ते 420 मिमी | 510 ते 600 मिमी |
| सूचीबद्ध अनुप्रयोग कनेक्शन | ऑटो पार्ट्स पाइपलाइन | ऑटो पार्ट्स आणि कार टाक्या |
सारणी लिंक केलेल्या Kinggle उत्पादन पृष्ठांमधून निवडलेल्या फील्डचे पुनरुत्पादन करते. प्लेटन आकार आणि कमाल साचा आकार भिन्न फील्ड आहेत. पूर्ण मोशन लिफाफा, ग्रेड-विशिष्ट आउटपुट, विशेष सक्शन प्रक्रिया किंवा इंधन-प्रणाली मंजूरीची पुष्टी करत नाही. प्रस्तावित बिल्डसाठी इंटरफेस ड्रॉइंग आणि कॉन्फिगरेशनची विनंती करा.

फक्त विनंती केलेले मशीन व्हॉल्यूम नाही तर पुनरावलोकन पॅकेज पाठवा
- पुनरावृत्ती, पूर्ण भूमिती, डेटाम्स आणि गंभीर भिंत किंवा इंटरफेस आवश्यकतांसह 3D आणि 2D भाग रेखाचित्रे.
- निर्दिष्ट राळ ग्रेड, मंजूर उत्पादन कृती आणि संबंधित प्रक्रिया सूचना.
- भाग वजन, नियोजित साचा व्यवस्था, विद्यमान टूलिंग माहिती आणि प्रस्तावित परिष्करण क्रम.
- आवश्यक स्वीकृत आउटपुट त्याच्या वेळेचा आधार, वार्षिक मागणी, उत्पादन मिश्रण आणि तपासणी आवश्यकता.
- साइटची परिस्थिती आणि साचा, सहायक, परिष्करण, तपासणी आणि एकत्रीकरण कोण पुरवतो याची स्पष्ट यादी.
हे इनपुट मशीन कॉन्फिगरेशन अंतिम होण्यापूर्वी तांत्रिक पुनरावलोकन पत्ता, निराकरण न झालेल्या आवश्यकता आणि चाचणी परिस्थिती फिट करू देतात.
वारंवार विचारले जाणारे प्रश्न
प्रत्येक ऑटोमोटिव्ह एअर डक्ट पारंपारिक ब्लो मोल्डिंग मशीनवर बनवता येईल का?
क्र. भूमिती, निर्दिष्ट राळ, इंटरफेस आणि टूलिंग प्रवेशाचे पुनरावलोकन करा. काही आकार विशेष पॅरिसन प्लेसमेंट, सक्शन ब्लो मोल्डिंग किंवा जोडलेल्या विभागांचे मूल्यांकन करतात. टेक-आउट रोबोट असलेले पारंपारिक मशीन स्वतःच त्या तयार करण्याची क्षमता स्थापित करत नाही.
ऑटोमोटिव्ह भागासाठी मशीन निवडण्यासाठी संचयक व्हॉल्यूम पुरेसे आहे का?
नाही. वापरण्यायोग्य शॉट मागणी, मटेरियल-विशिष्ट वितरण, मोल्ड इन्स्टॉलेशन, उघडण्याची जागा, आवश्यक हालचाली, भाग काढून टाकणे आणि डाउनस्ट्रीम कामाचे देखील पुनरावलोकन आवश्यक आहे. जाहिरात केलेला कंटेनर व्हॉल्यूम हा स्क्रीनिंग संदर्भ आहे, अनियमित तांत्रिक भागासाठी संपूर्ण निवड पद्धत नाही.
एचडीपीई मशीन निर्दिष्ट अभियांत्रिकी-प्लास्टिक ग्रेडवर प्रक्रिया करू शकते?
त्यासाठी सामग्रीची तयारी, प्लॅस्टिकायझिंग, हेड टूलींग, नियंत्रणे आणि प्रस्तावित प्रक्रियेचे ग्रेड-विशिष्ट पुनरावलोकन आवश्यक आहे. प्रकाशित एचडीपीई एक्सट्रूजन रेट दुसऱ्या राळसह आउटपुट सिद्ध करत नाही. कॉन्फिगरेशनची पुष्टी करा आणि इच्छित सामग्रीसह प्रातिनिधिक चाचणी चालवा.
एखादा भाग त्याचे वजनाचे लक्ष्य का पूर्ण करू शकतो परंतु भिंतीची जाडी तपासण्यात अयशस्वी का होऊ शकतो?
वजन संपूर्ण भागाचे वर्णन करते, तर जाडी तपासणी स्थान मोजते. एकूण वजनात संबंधित बदल न करता क्षेत्रांमध्ये सामग्री वेगळ्या पद्धतीने वितरीत केली जाऊ शकते. अयशस्वी ठिकाणाचा नकाशा तयार करा आणि ते कसे दुरुस्त करायचे हे ठरवण्यापूर्वी संबंधित सामग्री, टूलिंग आणि प्रक्रिया परिस्थिती तपासा.
मशीन FAT पास केल्याने ग्राहकाच्या उत्पादन भागाची मान्यता पूर्ण होते का?
क्र. FAT मध्ये मान्य उपकरणे स्वीकारण्याची व्याप्ती समाविष्ट आहे. पूर्ण-भाग प्रमाणीकरण आणि ग्राहक उत्पादन मंजुरीसाठी त्यांच्या स्वतःच्या लागू पुराव्याची आवश्यकता आहे. जेथे PPAP आवश्यक असेल, तेथे उपकरणे वितरणास मान्यता मानण्याऐवजी ग्राहकाच्या सबमिशनची आणि उत्पादन-रन आवश्यकतांची पुष्टी करा.
ऑटोमोटिव्ह ब्लो मोल्डिंग मशीन खरेदी करणे हे कस्टम ब्लो-मोल्डेड पार्ट्स सोर्स करण्यासारखेच आहे का?
क्र. उपकरणे खरेदी ही यंत्रसामग्री, टूलिंग इंटरफेस, एकीकरण आणि उत्पादन प्रक्रियेसाठी स्वीकृती व्याप्तीशी संबंधित आहे. तयार भागांचे सोर्सिंग करणे हे त्या भागांचे उत्पादन आणि पुरवठा करण्याची निर्मात्याची जबाबदारी असते. पुरवठादारांची तुलना करण्यापूर्वी कोणत्या व्याप्तीची विनंती केली जात आहे हे स्पष्ट करा.
ऑटोमोटिव्ह-पार्ट उपकरणांच्या पुनरावलोकनासाठी, रेखाचित्र आणि साहित्य आवश्यकता पाठवाKinggle चे संपर्क पृष्ठकिंवा ईमेलsales@kinggle.com. दूरध्वनी:+८६-५७४-८७१०३६६५. कंपनीची माहिती वर उपलब्ध आहेकिंगल बद्दल पृष्ठ.
मशीनवर काम करण्यापूर्वी उत्पादन मार्ग मंजूर करा
भाग आणि सामग्रीसह प्रारंभ करा, तयार करण्याचा मार्ग निश्चित करा आणि रेखाचित्र स्पष्ट उपकरणे आणि प्रमाणीकरण आवश्यकतांमध्ये बदला. नंतर स्वीकृत-भाग सीमेवर पूर्ण प्रस्तावांची तुलना करा. अनिवार्य फिट समस्येचे निराकरण आवश्यक आहे; वेगवान सायकल किंवा कमी खरेदी किंमत ते बंद करू शकत नाही.