ब्लो पिन पॅरिसनमध्ये हवा पोहोचवते आणि काही एक्सट्रूजन ब्लो मोल्डिंग डिझाइनमध्ये कंटेनर नेक कॅलिब्रेट किंवा पूर्ण करण्यास मदत करते. बिघाड शोधून, संपूर्ण टूलींग आणि क्लोजर सिस्टीम तपासून, नंतर उत्पादनाच्या आवश्यकतांनुसार दुरूस्तीची पडताळणी करून मानेतील दोषांचे निदान करा.
ब्लो पिन बदलण्यापूर्वी
- मान प्रथम कुठे खराब होते किंवा विनिर्देशनाबाहेर जाते ते ओळखा.
- स्टेशन, पोकळी आणि टूलिंग रिव्हिजनसाठी नमुने शोधण्यायोग्य ठेवा.
- एअर-डिलिव्हरी, वेळ आणि कूलिंग प्रश्नांपासून वेगळे संरेखन आणि परिधान करा.
- निर्दिष्ट बाटली, बंद करणे आणि चाचणी अटींसह निकालाची पुष्टी करा.
एक्सट्रूजन ब्लो मोल्डिंगमध्ये ब्लो पिन काय करते?
ब्लो पिन फुंकण्याच्या व्यवस्थेशी संबंधित आहे. हे हवेचा पुरवठा करते जे मोल्डच्या विरूद्ध कॅप्चर केलेले पॅरिसन विस्तृत करते. कॅलिब्रेटेड फिनिशसाठी डिझाइन केलेल्या सिस्टमवर, ब्लो-पिन असेंब्ली नेक टूलिंगसह देखील कार्य करते. कटिंग रिंग, कूलिंग पॅसेज किंवा इतर परिष्करण वैशिष्ट्य वास्तविक डिझाइनवर अवलंबून असते; एकट्या नावाने पुरवलेली कार्ये ओळखता येत नाहीत.
ईस्टमन थ्रेड-फिनिश कॅलिब्रेशन आणि ट्रिमिंगसाठी ब्लो-पिन पद्धतींचे वर्णन करतोकॉपॉलिएस्टरसाठी एक्सट्रूजन ब्लो मोल्डिंग मार्गदर्शक. टूलिंग रिलेशनशिपचे ते एक उपयुक्त उदाहरण आहे. त्याची राळ-विशिष्ट सेटअप मूल्ये त्या मार्गदर्शकामध्ये वर्णन केलेल्या सामग्री आणि उपकरणांच्या व्यवस्थेसह राहिली पाहिजेत.
कारण नियुक्त करण्यापूर्वी वैशिष्ट्य ओळखा
बॉटल फिनिशमध्ये वेगवेगळ्या नोकऱ्यांसह वैशिष्ट्ये समाविष्ट आहेत. नेक बोअर, बाह्य धागा आणि सीलिंग संपर्क क्षेत्रासाठी त्यांच्या स्वत: च्या रेखाचित्र संदर्भांची आवश्यकता आहे. क्लोजर लाइनर किंवा इतर डिझाइन केलेल्या संपर्क पृष्ठभागावर सील करू शकते. गळतीचे कारण म्हणून चिन्हाचे वर्णन करण्यापूर्वी वास्तविक सीलिंग व्यवस्था रेकॉर्ड करा.
बाह्य फिनिश संपूर्ण टूलिंग आणि फॉर्मिंग अनुक्रमातून येते. हे सर्व ब्लो पिनवर नियुक्त केल्याने वीण साधने वगळली जातात. मितीय तक्रारीने वैशिष्ट्य, मापन पद्धत आणि त्यावर प्रभाव टाकणारी साधने ओळखली पाहिजेत.
डाय पिन आणि IBM कोर रॉड हे वेगवेगळे संदर्भ आहेत
डाय पिन किंवा मँडरेल हे डाय हेडवर वितळणाऱ्या टूलिंगशी संबंधित आहे. ब्लो पिनसह त्या घटकाला गोंधळात टाकल्याने चुकीच्या असेंब्लीकडे देखभाल विनंती होऊ शकते. वर्कशॉप टोपणनावाऐवजी भाग रेखाचित्र आणि असेंबली ओळख वापरा.
इंजेक्शन ब्लो मोल्डिंग भिन्न प्रीफॉर्म-आणि-कोर व्यवस्था वापरते. हे मार्गदर्शक एक्स्ट्रुजन ब्लो मोल्डिंग नेक चेक संबोधित करते. मानेच्या पलीकडे मोल्ड वैशिष्ट्यांसाठी, दएक्सट्रूजन ब्लो मोल्ड डिझाइन मार्गदर्शकफॉर्मिंग, कूलिंग आणि व्हेंटिंग यांच्यातील व्यापक संबंध स्पष्ट करते.
ब्लो पिन बदलण्यापूर्वी मानेतील दोष शोधा
रेसिपी समायोजित करण्यापूर्वी अयशस्वी बाटली जतन करा. दोष आणि त्याचे अभिमुखता चिन्हांकित करा. स्टेशन आणि पोकळी ओळखा, नंतर तुलनात्मक स्वीकार्य नमुना ठेवा. केवळ "मानेची समस्या" असे सांगणारा अहवाल अनेक भिन्न तपास उघडतो.
बाटली-आणि-बंद इंटरफेसमधील गळतीपासून मानेच्या भिंतीमधून गळती वेगळे करा. तसेच गळती-चाचणी फिक्स्चर संपर्क किंवा सील फायनल क्लोजरच्या समान वैशिष्ट्याविरुद्ध आहे का ते तपासा. फिक्स्चर समस्या आणि पॅकेजिंग गळतीसाठी भिन्न सुधारात्मक कार्याची आवश्यकता असू शकते.
सलग टप्प्यांवर भागाची तुलना करा
जिथे दर्जेदार प्रक्रिया सुरक्षित सॅम्पलिंगला परवानगी देते, तिथे मोल्डिंगनंतर, ट्रिमिंगनंतर आणि डाउनस्ट्रीम हाताळणीनंतर मानेची तुलना करा. जेव्हा कॅपिंग केल्यानंतर बिघाड दिसून येतो तेव्हा बंद पॅकेज जोडा. मंजूर सॅम्पलिंग पॉइंट्सद्वारे गोळा करा; मूव्हिंग टूलिंगमध्ये प्रवेश ही सॅम्पलिंग पद्धत नाही.
ट्रिम केल्यानंतर संपर्क चिन्ह प्रथम दिसल्यास, ब्लो-पिन संरेखन बदलण्यापूर्वी कटिंग आणि सपोर्ट व्यवस्थेचे पुनरावलोकन करा. निर्दिष्ट कंडिशनिंग कालावधी दरम्यान मानेचा आकार बदलल्यास, पुनरावलोकनामध्ये थर्मल इतिहास समाविष्ट करा. ही निरीक्षणे पुढील तपासणीसाठी मार्गदर्शन करतात; ते स्वतः कारण स्थापित करत नाहीत.
निदानात न बदलता नमुना वापरा
एक प्रभावित स्टेशन त्याच्या टूलिंग आणि हाताळणीच्या मार्गावर बारकाईने लक्ष देण्यास पात्र आहे. अनेक पोकळ्यांमधील समस्या सामायिक परिस्थितींचे पुनरावलोकन देखील करते. कोणत्याही पॅटर्नमध्ये टूल-संबंधित कारण वगळले जात नाही: एकाधिक असेंब्ली समान डिझाइन, सेटअप सूचना किंवा अलीकडील बदली सामायिक करू शकतात.
पहिल्या नाकारलेल्या नमुन्यापूर्वी काय बदलले ते रेकॉर्ड करा. उपयुक्त नोंदींमध्ये मोल्ड इन्स्टॉलेशन, मटेरियल किंवा क्लोजर बॅच, मेंटेनन्स वर्क आणि रेसिपी रिव्हिजन यांचा समावेश होतो. रेकॉर्डमध्ये मूळ स्थिती दृश्यमान ठेवा जेणेकरून नंतरच्या शिफ्टमुळे संशयास्पद स्पष्टीकरणापासून निरीक्षण वेगळे करता येईल.
जेव्हा अपयश शरीरात किंवा तळाशी वेल्डमध्ये असते तेव्हा वापराविस्तृत एक्सट्रूजन ब्लो मोल्डिंग समस्यानिवारण मार्गदर्शक. मान तपासणीत प्रत्येक कंटेनर दोष ब्लो-पिन दुरुस्तीमध्ये शोषून घेऊ नये.
चार मान-दोष नमुने आणि गोळा करण्यासाठी पुरावे
एक उपयुक्त समस्यानिवारण सारणी तंत्रज्ञांना सांगते की समायोजन निवडण्यापूर्वी काय तपासावे. सारख्या दिसणाऱ्या दोषांमध्ये वेगवेगळ्या टप्प्यांचा समावेश असू शकतो. मोजमाप किंवा नियंत्रित तुलना कनेक्शनला समर्थन देत नाही तोपर्यंत संशयित घटक निरीक्षण केलेल्या वैशिष्ट्यापासून वेगळे ठेवा.
फॉर्मोसाचेपॉलिथिलीन आणि पॉलीप्रॉपिलीन ब्लो मोल्डिंग मार्गदर्शक, एप्रिल 2025 मध्ये सुधारित, क्लोजर लीकेजची अनेक संभाव्य कारणे ओळखतात. हे टॉप-फ्लॅश सेपरेशन आणि नेक ओव्हॅलिटीला वेगळे समस्यानिवारण विषय म्हणून देखील हाताळते. ब्लो पिन बदलण्याच्या ब्लँकेट सूचनेपेक्षा हा फरक अधिक उपयुक्त आहे.
| लक्षात आलेला दोष | आधी पुरावे गोळा करायचे | वेगळे करण्यासाठी प्रश्न | दुरुस्तीनंतर पडताळणी करा |
|---|---|---|---|
| ओव्हल किंवा विकृत मान | रेखाचित्र परिमाणे, मापन अभिमुखता आणि प्रत्येक टप्प्यावर नमुना स्थिती | भूमिती तयार करणे, थर्मल बदल, प्रकाशन आणि हाताळणी | मान्य कंडिशनिंग वेळी समान परिमाणे |
| स्कोअरिंग किंवा खराब झालेले सीलिंग क्षेत्र | चिन्हांकित स्थिती, संपर्क नमुना आणि नुकसान दर्शविणारा पहिला टप्पा | साधन संपर्क, कटिंग, समर्थन आणि डाउनस्ट्रीम संपर्क | पृष्ठभागाची स्थिती आणि संबंधित पॅकेज कार्य |
| शीर्ष फ्लॅश संलग्न किंवा अश्रू राहते | कट एज, टूलची ओळख आणि वास्तविक कटिंग जोडीची स्थिती | परिधान, वीण भूमिती आणि मंजूर कटिंग क्रम | स्वच्छ पृथक्करण आणि एक बिनधास्त समाप्त |
| कॅपिंग केल्यानंतर पॅकेज लीक होते | गळतीचे स्थान, बाटली आणि बंद होण्याची ओळख, असेंबली आणि चाचणी परिस्थिती | मान भूमिती, सीलिंग संपर्क, बंद करणे सुसंगतता आणि चाचणी सेटअप | मान्य चाचणी अंतर्गत निर्दिष्ट बंद पॅकेज |
ओव्हॅलिटीला मापन स्थिती आवश्यक आहे
त्याच्या रेखाचित्र किंवा तपासणी योजनेद्वारे आवश्यक असलेल्या अभिमुखतेमध्ये परिभाषित वैशिष्ट्य मोजा. मोजमाप वेळ आणि नमुना स्थिती राखून ठेवा. कंडिशन केलेल्या संदर्भासह थेट मशीनमधून उबदार बाटलीची तुलना केल्याने फरक तयार होताना किंवा नंतर थंड होताना उद्भवला की नाही हे अस्पष्ट होऊ शकते.
अंडाकृती दिसणारी मान हे तपासण्याचे कारण आहे. नवीन ब्लो-पिन पोझिशन लिहून देण्यासाठी हा अपुरा पुरावा आहे. सुधारात्मक कृती निवडण्यापूर्वी टूलिंग संदर्भांसह संबंधित थर्मल आणि हाताळणी परिस्थिती तपासा.
पृष्ठभाग चिन्ह आणि संलग्न फ्लॅश भिन्न रेकॉर्ड आवश्यक आहे
स्कोअरची दिशा आणि स्थान दृश्यमान असलेले छायाचित्र काढा. खराब झालेल्या सीलिंग क्षेत्रासाठी, बाटली-आणि-बंद रेखाचित्रे वापरून इच्छित संपर्क पृष्ठभाग ओळखा. संलग्न फ्लॅशसाठी, कट एज जतन करा आणि कटिंग जोडी तयार करणारे घटक रेकॉर्ड करा. दोन्ही दोष तोंडाजवळ दिसत असतानाही हे वेगवेगळे प्रश्न आहेत.
कटिंग घटक धारदार करण्यापूर्वी किंवा बदलण्यापूर्वी, असेंब्ली ते काम करण्यास परवानगी देते आणि जोडलेले साधन योग्य आहे याची पुष्टी करा. त्याच्या वीण घटकाचे पुनरावलोकन न करता एक धार दुरुस्त केल्याने तपासणी अपूर्ण राहू शकते.
कॅप लीक संपूर्ण पॅकेजशी संबंधित आहे
कोणते क्लोजर बसवले गेले आणि ते कसे लागू केले गेले याची पुष्टी करा. संपूर्ण पॅकेज अद्याप त्याचे निर्दिष्ट कार्य अयशस्वी करत असताना मान एक मितीय तपासणी पास करू शकते. याउलट, एक अस्वीकार्य चाचणी निकाल चाचणी व्यवस्थेतूनच येऊ शकतो. टूलिंग फॉल्टचा पुरावा म्हणून निकाल मानण्यापूर्वी मंजूर सेटअपसह चेकची पुनरावृत्ती करा.
सतत-थ्रेड बंद करण्यासाठी,ASTM D2063/D2063M-24मॅन्युअल चाचणी उपकरणे वापरून टॉर्क धारणा पत्ते. त्याची प्रकाशित व्याप्ती परिभाषित परिस्थितीत टॉर्क काढून टाकण्याशी संबंधित आहे. एक टॉर्क परिणाम त्या परिणाम म्हणून रेकॉर्ड केले पाहिजे; ते पॅकेजच्या निर्दिष्ट लीकेज चाचणीची जागा घेत नाही.
संरेखन, परिधान, हवा वितरण आणि वेळ स्वतंत्रपणे तपासा
"ब्लो पिन तपासा" या वाक्प्रचारासाठी त्यामागे एक तपासणी योजना आवश्यक आहे. स्थिती त्रुटी, खराब झालेले संपर्क पृष्ठभाग आणि प्रतिबंधित हवा वितरण हे भिन्न निष्कर्ष आहेत. त्यांना एका देखरेखीच्या सूचनेमध्ये एकत्रित केल्याने विशिष्ट दुरुस्ती किंवा सेटिंग बदल का निवडला गेला हे स्पष्ट करणे कठीण होते.
संरेखन मंजूर संदर्भांसह सुरू होते
ब्लो-पिन असेंब्ली, नेक टूलींग आणि माउंटिंग रेफरन्स त्यांच्या रेखांकनांच्या विरूद्ध पुष्टी करा. कोणते वैशिष्ट्य डेटाम पुरवते आणि कोणती स्थिती मोजली जात आहे ते ओळखा. छायाचित्रावर काढलेली रेषा लपलेल्या पृष्ठभागांमधील संबंध स्थापित करू शकत नाही.
मशीन उत्पादकाची तपासणी पद्धत आणि सुरक्षित प्रवेश प्रक्रिया वापरा. त्या असेंब्लीसाठी मंजूर मर्यादांसह संबंधित मोजमापांची तुलना करा. जेव्हा माउंटिंग किंवा मॅचिंग टूल बदलले जाते, तेव्हा मागील स्थिती लागू राहते असे मानण्यापूर्वी घटकांच्या संपूर्ण स्टॅकचे पुनरावलोकन करा.
मोजलेल्या पोशाखांपासून दृश्यमान खुणा वेगळे करा
दृश्यमान चिन्ह रेकॉर्ड केले जावे, परंतु त्याचे महत्त्व घटक उत्पादनाशी किंवा वीण साधनाशी कोठे संपर्क साधतो यावर अवलंबून असते. दोष स्थान आणि लागू रेखांकन आवश्यकतांसह चिन्हाची तुलना करा. केवळ पृष्ठभागाचा देखावा सार्वत्रिक प्रतिस्थापन थ्रेशोल्ड स्थापित करत नाही.
इन्सर्ट, रिंग आणि इतर जोडलेल्या घटकांची ओळख तपासा जिथे ते डिझाइनचा भाग आहेत. शारीरिकदृष्ट्या एकत्र बसणारे दोन तुकडे अजूनही वेगवेगळ्या आवर्तनांचे असू शकतात. रिप्लेसमेंट रिक्वेस्टमध्ये असेंबली रिलेशनशिपचा समावेश असावा, फक्त काढलेल्या पिनचा फोटोच नाही.
संपूर्ण हवाई मार्गाचे पुनरावलोकन करा
पुरवठा परिस्थिती, निर्बंध, वाल्व ऑपरेशन आणि टूल जवळील गळती वेगळे करण्यासाठी मंजूर निदान वापरा. प्रेशर डिस्प्ले अपस्ट्रीम हा एक पुरावा आहे. आवश्यक हवा इच्छित मार्ग आणि अनुक्रमाद्वारे प्रक्रियेपर्यंत पोहोचते की नाही हे तपासण्यासाठी अद्याप स्थापित करणे आवश्यक आहे.
रीडिंगने मापनाचे स्थान आणि सायकलची स्थिती ओळखली पाहिजे. रीडिंग मिळविण्यासाठी दाबलेली लाइन डिस्कनेक्ट करू नका किंवा प्रवेश सुधारू नका. विस्तृत वनस्पती-पुरवठा प्रश्न संबंधित आहेतमशीन उपयुक्तता आवश्यकता; स्थानिक साधन तपासणी वास्तविक मशीनवर शोधण्यायोग्य राहिली पाहिजे.
टाइमिंग आणि कूलिंगची स्वतःची तुलना आवश्यक आहे
लागू समाविष्ट करणे, फुंकणे, कटिंग, एक्झॉस्ट आणि काढणे इव्हेंटचे पुनरावलोकन करा. यापैकी काही फंक्शन्स भिन्न यंत्रणा वापरू शकतात किंवा ब्लो पिनशी संबंधित नसतील. ऍडजस्टमेंट प्रस्तावित करण्यापूर्वी HMI वरील इव्हेंटची नावे वास्तविक उपकरणांच्या कागदपत्रांशी जुळवा.
रेसिपी जतन करा आणि कृती झाल्याची पुष्टी करण्यासाठी कमांड वेगळे करा. दHMI सेटिंग्ज आणि अलार्म मार्गदर्शकघटना क्रमासह वास्तविक परिस्थिती रेकॉर्ड करण्याचे मूल्य स्पष्ट करते. नेक कूलिंग आणि नमुना स्थिती समाविष्ट करा जिथे निरीक्षण केलेले विकृती त्यांना संबंधित बनवते.
मशीन आणि टूलिंगसाठी मंजूर मर्यादा वापरा. सामान्य लेख अज्ञात असेंब्लीसाठी सुरक्षित ब्लो-पिन स्ट्रोक, क्लिअरन्स, प्रेशर, कटिंग फोर्स किंवा वेळेत वाढ स्थापित करू शकत नाही.
एक नियंत्रित समस्यानिवारण आणि सत्यापन कार्यप्रवाह
निरीक्षण आणि प्रस्तावित चाचणी स्वतंत्रपणे लिहा. "ट्रिमिंग नंतर दृश्यमान बर्र" हे एक निरीक्षण आहे. "कटिंग रिंग बदलणे आवश्यक आहे" ही एक गृहितक आहे जोपर्यंत तपासणीचे समर्थन होत नाही. तो फरक रेकॉर्डमध्ये ठेवल्याने हँडओव्हर अधिक उपयुक्त बनते आणि लवकर अंदाज स्वीकारलेले स्पष्टीकरण होण्यापासून प्रतिबंधित करते.
- अयशस्वी आवश्यकता परिभाषित करा.स्थान चिन्हांकित करा, नमुना ठेवा आणि तपासणी किंवा चाचणी पद्धतीची पुष्टी करा. तक्रार परिमाण, पृष्ठभागाची स्थिती, ट्रिमिंग किंवा बंद पॅकेजशी संबंधित आहे का ते ओळखा.
- सेटअपसाठी नमुना ओळख लॉक करा.रेकॉर्ड मशीन, स्टेशन, पोकळी, टूलिंग रिव्हिजन आणि मटेरियल बॅच. अयशस्वी होण्यामध्ये कॅपिंगचा समावेश असेल तेव्हा रेसिपी आणि क्लोजर ओळख जतन करा.
- निर्दिष्ट सुरक्षित परिस्थितीत तपासणी करा.देखभाल करण्यापूर्वी किंवा टूलिंगशी संपर्क साधण्यापूर्वी मंजूर प्रवेश आणि अलगाव प्रक्रिया वापरा. नियंत्रित निदान ऑपरेशनसाठी स्वतःची अधिकृत प्रक्रिया आवश्यक आहे.
- सर्वात मजबूत समर्थित गृहीतकांची चाचणी घ्या.मंजूर मर्यादेत अधिकृत बदल निवडा. तुलनेचा अर्थ लावण्यासाठी इतर नियंत्रित करण्यायोग्य परिस्थिती पुरेशी स्थिर ठेवा आणि कोणत्याही स्थितीचे दस्तऐवजीकरण करा ज्याला धरले जाऊ शकत नाही.
- संबंधित तपासण्या पुन्हा करा.त्याच वैशिष्ट्याची तपासणी करा आणि निर्दिष्ट कार्यात्मक चाचणीची पुनरावृत्ती करा. समान मापन स्थिती लागू करा जेणेकरून तुलना अर्थपूर्ण राहील.
- प्रकाशन निर्णय रेकॉर्ड करा.सुधारित सेटअपसह निकाल ठेवा. सतत पडताळणीसाठी गुणवत्ता योजनेचे अनुसरण करा आणि उत्पादन रिलीझ कोणी मंजूर केले ते ओळखा.
सर्व्हिसिंग गुणवत्तेच्या समस्येच्या पलीकडे असलेल्या धोक्यांचा परिचय देते.OSHA चे घातक-ऊर्जा मार्गदर्शनअनपेक्षित स्टार्टअप आणि संग्रहित ऊर्जा सोडणे गंभीर देखभाल धोके म्हणून ओळखते. मशीन-विशिष्ट अलगावने संबंधित ऊर्जा स्रोतांना संबोधित करणे आवश्यक आहे. एकट्या HMI स्टॉप कमांडला आवश्यक अलगाव प्रक्रियेसाठी पर्याय म्हणून मानले जाऊ नये.
निष्कर्षास समर्थन देणारी एक छोटी नोंद ठेवा
तुलना करण्यासाठी परिभाषित तपासणी विंडो आवश्यक आहे. तपासलेला क्रमांक आणि नमूद केलेल्या निकषानुसार अयशस्वी झालेली संख्या नोंदवा. त्याच नमुन्यावर वारंवार तपासण्यांना स्वतंत्रपणे लेबल करा, त्यामुळे रेकॉर्डमध्ये त्यांची अतिरिक्त बाटल्या म्हणून गणना होत नाही.
| रेकॉर्ड | त्यात काय आहे |
|---|---|
| ओळख | मशीन, स्टेशन/कॅव्हिटी, मोल्ड, ब्लो-पिन असेंब्ली आणि ड्रॉइंग रिव्हिजन |
| बेसलाइन | दोष स्थान, लवकरात लवकर प्रभावित टप्पा, कृती आणि नमुना स्थिती |
| तपासणी पुरावा | फोटो, मोजलेली वैशिष्ट्ये, पद्धत आणि लागू स्वीकृती मर्यादा |
| नियंत्रित बदल | मंजूर क्रिया, जबाबदार व्यक्ती आणि अटी आयोजित किंवा बदलल्या |
| पडताळणी | तपासणी केलेले प्रमाण, अयशस्वी, चाचणी अटी, सतत तपासणे आणि प्रकाशन मंजूरी |
दर नोंदवला गेल्यास, त्या विंडोमधील सर्व तपासलेल्या बाटल्यांनी भागलेल्या अयशस्वी तपासणी केलेल्या बाटल्या म्हणून परिभाषित करा. तुलना दरम्यान निकष आणि नमुना आधार सुसंगत ठेवा. कोणतेही निरीक्षण केलेले अपयश नसलेले एक लहान नमुना हा नमुना परिणाम आहे, भविष्यातील उत्पादन लीकपासून मुक्त असेल असे वचन नाही.
मूळ पुराव्यासह निराकरण न झालेला निकाल वाढवा. अयशस्वी आणि स्वीकार्य नमुने टूलिंग ओळखीसह पाठवणे केवळ अंतिम रेसिपी फॉरवर्ड करण्यापेक्षा अधिक उपयुक्त आहे. पुरवठादार किंवा गुणवत्ता कार्यसंघ त्यानंतर प्रत्यक्षात काय पाळले गेले आणि प्रत्येक प्रयत्नात सुधारणा काय बदलले याचे पुनरावलोकन करू शकते.
योग्य ब्लो-पिन असेंब्लीची देखभाल आणि पुनर्स्थित करा
बदलण्याचे आदेश देण्यापूर्वी असेंब्ली ओळखा. मशीनचा अनुक्रमांक, मोल्ड आयडेंटिफिकेशन आणि ब्लो-पिन ड्रॉइंग रिव्हिजन एकत्र ठेवा. जेथे लागू असेल तेथे जुळणारे नेक इन्सर्ट आणि कटिंग घटक समाविष्ट करा. सामायिक केलेल्या घटकाचे नाव किंवा तत्सम बाह्य व्यास परस्पर बदलण्याची क्षमता स्थापित करत नाही.
साफसफाई, पुन्हा काम करणे आणि बदलणे यासाठी भिन्न निर्णय आवश्यक आहेत. मंजूर देखभाल सूचना आणि स्वीकृती मर्यादा वापरा. पृष्ठभाग पुनर्संचयित करणे, तीक्ष्ण करणे किंवा कोटिंग कार्य फंक्शनल इंटरफेस बदलू शकते, म्हणून प्रत्येक दृश्यमान चिन्हास दुरुस्तीची सूचना मानण्यापेक्षा योग्य उत्पादकाची मान्यता मिळवा.
स्थापनेनंतर, वास्तविक कामासाठी आवश्यक असलेल्या चेकची पुनरावृत्ती करा. संबंधित मानेचे परिमाण आणि सीलिंग क्षेत्राची पुष्टी करा, नंतर निर्दिष्ट बंद आणि कार्यात्मक चाचणी सत्यापित करा. तपासणी रेकॉर्डसह परिणामी सेटअप पुनरावृत्ती ठेवा. दप्रतिबंधात्मक देखभाल चेकलिस्टहे रेकॉर्ड एका विस्तृत मशीन-विशिष्ट योजनेत ठेवते.
दोन किंगल बाटली-मशीन संदर्भ
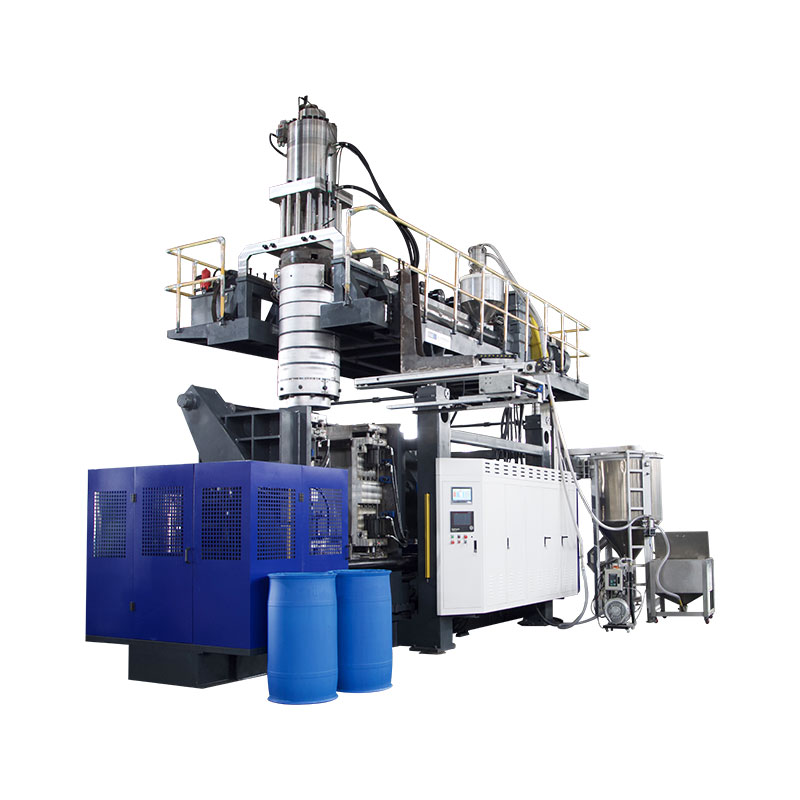
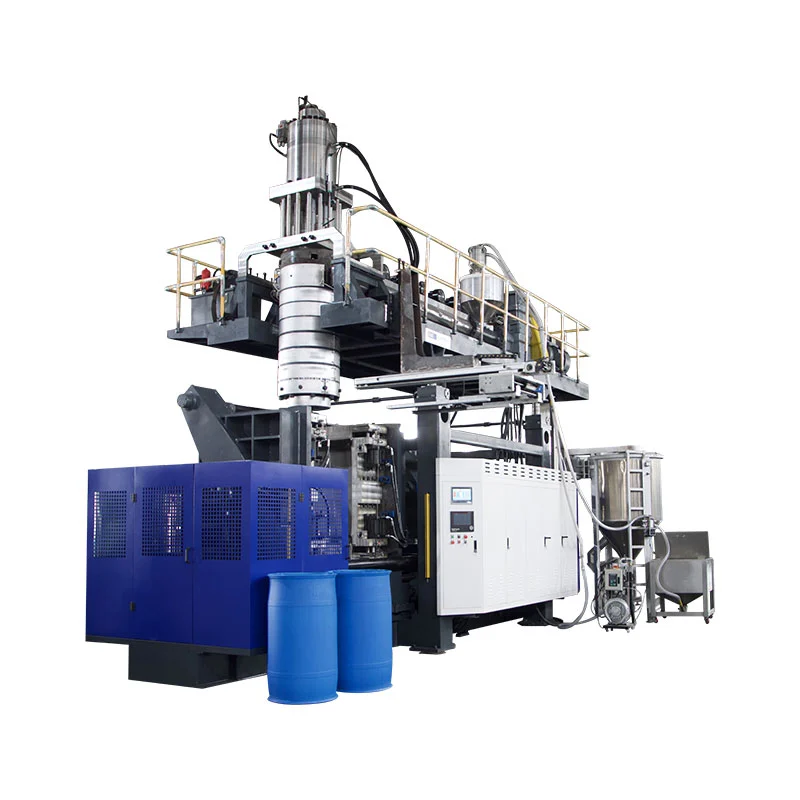
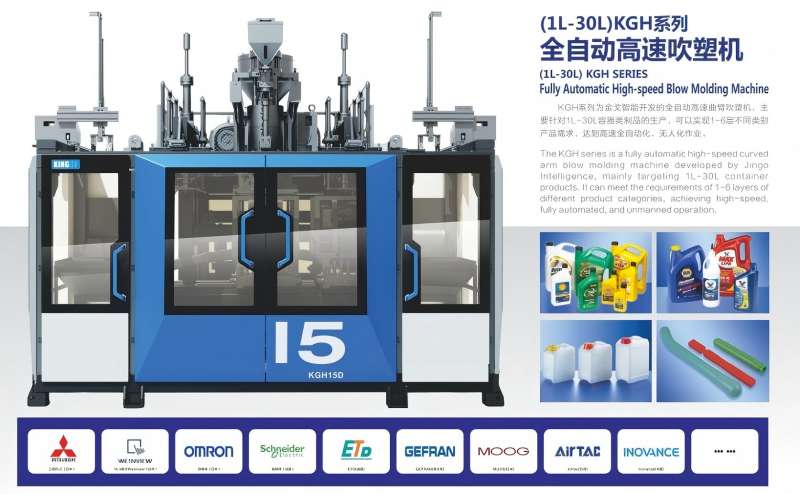
KGB5L आणि KGB5D संबंधित सतत एक्सट्रूजन बाटली-मशीन उदाहरणे देतात. त्यांचे प्रकाशित स्टेशन लेआउट तपासणी नोंदी आयोजित करण्यात मदत करतात: स्टेशनची ओळख आणि जेथे लागू असेल तेथे डोके आणि पोकळीची ओळख जतन करणे. कॅटलॉग दोन्ही प्लॅटफॉर्मवर उत्पादित केलेल्या प्रत्येक बाटलीसाठी सार्वत्रिक ब्लो पिन ओळखत नाही.


| प्रकाशित फील्ड | KGB5L | KGB5D |
|---|---|---|
| स्टेशन व्यवस्था | अविवाहित | दुहेरी |
| कमाल कंटेनर क्षमता | 5 एल | 5 एल |
| स्क्रू व्यास | 60 मिमी | 70 मिमी |
| एचडीपीई वितळण्याची क्षमता | ५५ किलो/ता | 80 किलो/ता |
स्रोत: लिंक केलेली KGB5L आणि KGB5D उत्पादन पृष्ठे. वितळण्याची क्षमता ही एक प्रकाशित सामग्री-थ्रूपुट फील्ड आहे, स्वीकार्य-बाटलीचा दर किंवा मान-गुणवत्ता परिणाम नाही.
प्लॅटफॉर्म ओळखण्यासाठी आणि उत्पादन चर्चा तयार करण्यासाठी त्या आकृत्यांचा वापर करा. ब्लो-पिनची निवड अजूनही बाटली फिनिश, मोल्ड, माउंटिंग आणि वास्तविक ब्लोइंग व्यवस्थेवर अवलंबून असते. डाय-हेड स्पेसिफिकेशनमध्ये सूचीबद्ध केलेला डाय-पिन व्यास हा ब्लो-पिन ड्रॉईंगचा पर्याय नाही.
नवीन मशीन प्रोजेक्टसाठी, टूलींग स्कोप मंजूर करण्यापूर्वी बाटली आणि क्लोजर ड्रॉइंग प्रदान करा. विद्यमान स्थापनेसाठी, वर्तमान असेंबली ओळख आणि तपासणी पुरावा जोडा. दHDPE बाटली-मशीन निवड मार्गदर्शकव्यापक उत्पादन तपशील कव्हर करते.
ब्लो पिन आणि गळ्यातील दोषांबद्दल वारंवार विचारले जाणारे प्रश्न
ब्लो पिन डाय पिन सारखीच असते का?
नाही. डाय पिन किंवा मँडरेल हे मेल्ट-फॉर्मिंग टूलिंगचा भाग आहे. ब्लो पिन फुंकणारी हवा देतो आणि विशिष्ट डिझाइनमध्ये मानेशी संबंधित कर्तव्ये असू शकतात. त्याच्या असेंबली रेखांकनातून एकतर घटक ओळखा. सामायिक केलेला शब्द "पिन" त्यांचे इंटरफेस किंवा परिमाणे अदलाबदल करण्यायोग्य बनवत नाही.
प्रत्येक एक्सट्रूजन ब्लो मोल्डिंग मशीन समान ब्लो-पिन डिझाइन वापरते का?
नाही. ब्लोइंग आणि फिनिशिंग व्यवस्था उत्पादन आणि टूलिंगवर अवलंबून असते. कॅलिब्रेशन, कूलिंग आणि कटिंग वैशिष्ट्ये कॉन्फिगरेशन विशिष्ट आहेत. बदली निवडण्यापूर्वी किंवा दुसऱ्या मशीनवरून सेटअप सूचना लागू करण्यापूर्वी वास्तविक असेंबली आणि हालचालीची पुष्टी करा. फक्त कंटेनर व्हॉल्यूम योग्य घटक ओळखू शकत नाही.
ब्लो पिन चांगल्या स्थितीत असताना बाटली लीक होऊ शकते का?
होय. निर्दिष्ट कॅप, सीलिंग संपर्क आणि चाचणी व्यवस्थेसह संपूर्ण बाटली-आणि-बंद करण्याच्या इंटरफेसची तपासणी करा. मोल्डिंग दरम्यान किंवा नंतर हाताळणी दरम्यान नुकसान दिसून येते हे निश्चित करा. गळतीचा परिणाम अयशस्वी चेक ओळखतो; कोणत्या साधन, घटक किंवा प्रक्रियेच्या स्थितीमुळे बिघाड झाला हे ते स्वतःच ओळखत नाही.
बदली ब्लो पिनचे पुनरावलोकन करण्यासाठी कोणती माहिती आवश्यक आहे?
मशीनचे मॉडेल आणि अनुक्रमांक, मोल्ड ओळख, ब्लो-पिन असेंबली ड्रॉइंग आणि पुनरावृत्ती प्रदान करा. मॅटिंग नेक टूलिंग आणि संबंधित बाटली-आणि-बंद रेखाचित्रे जोडा. दोष तपासणीसाठी, नमुना ओळख, छायाचित्रे, मोजमाप आणि ज्या क्रमामध्ये समस्या प्रथम दिसते ती समाविष्ट करा. तांत्रिक कागदपत्रांसाठी मंजूर संपर्क चॅनेल वापरा.
ब्लो पिन दुरुस्त केल्यानंतर किंवा बदलल्यानंतर काय तपासले पाहिजे?
मान्यताप्राप्त दस्तऐवजांच्या विरूद्ध असेंबली ओळख आणि सेटअपची पुष्टी करा, नंतर मान्य मापन परिस्थितीनुसार प्रभावित मान वैशिष्ट्यांची तपासणी करा. निर्दिष्ट क्लोजरसह संबंधित पॅकेज चाचणीची पुनरावृत्ती करा. प्रमाण आणि अपयशांची नोंद करा, सुधारित सेटअप ठेवा आणि सतत तपासणी आणि उत्पादन प्रकाशनासाठी गुणवत्ता योजनेचे अनुसरण करा.
मशीन, टूलिंग आणि मान-दोष तपशील पाठवा
मॉडेल आणि अनुक्रमांक, टूलींग ओळख आणि चिन्हांकित दोष छायाचित्रासह प्रारंभ करा. बाटली-आणि-बंद करण्याच्या आवश्यकता, प्रथम प्रभावित उत्पादन स्टेज आणि कोणतेही मोजलेले परिणाम समाविष्ट करा. हे तपशील तांत्रिक चर्चेला एक परिभाषित प्रारंभिक बिंदू देतात.
टूलींग आणि उत्पादन आवश्यकतांवर चर्चा कराNingbo Kinggle Machinery Co., Ltd.कंपनी माहिती