प्लॅस्टिक बाटली गळती चाचणी सहमत गळती निकष विरुद्ध परिभाषित कंटेनर किंवा पॅकेज तपासते. वास्तविक बाटलीसाठी पद्धत निवडा, चाचणी अटी आणि फिक्स्चर सत्यापित करा, नंतर शोध सत्यापित करा आणि हाताळणी नाकारा. रिकाम्या बाटलीचा पास स्वतःच, अंतिम कॅप सील किंवा वितरण कार्यप्रदर्शन सत्यापित करत नाही.
तपासणीला मंजुरी देण्यापूर्वी चार निर्णय
- चाचणी रिकामी बाटली किंवा बंद पॅकेज कव्हर करते की नाही ते परिभाषित करा.
- स्वीकृती मर्यादा त्याच्या चाचणी अटी आणि युनिट्ससह ठेवा.
- स्वतंत्रपणे वैशिष्ट्यीकृत नमुन्यांसह प्रणालीला आव्हान द्या.
- अयशस्वी आणि न तपासलेल्या बाटल्या स्वीकृत प्रवाहात लक्ष न देता प्रवेश करू शकत नाहीत याची पुष्टी करा.
ब्लो मोल्डिंग प्रक्रियेमध्ये लीक चाचणी कुठे बसते?
एक्स्ट्रुजन ब्लो मोल्डिंग प्रक्रियेत, बाटली तयार होते, थंड केली जाते, सोडली जाते आणि ती मान्य तपासणी बिंदूपर्यंत पोहोचण्यापूर्वी पूर्ण केली जाते. सत्यापित केल्या जात असलेल्या ऑपरेशन्सच्या आसपास तो बिंदू निवडा. ट्रिमिंगपूर्वीची चाचणी हे स्थापित करू शकत नाही की ट्रिमिंगनंतर बाटली खराब राहते. तपासणीनंतर हाताळणी समान पुनरावलोकनास पात्र आहे.
मोल्डेड बाटल्या आणि कंटेनर उडवा: तपासणीची सीमा परिभाषित करा
ब्लो मोल्डेड कंटेनरसाठी, रिकाम्या बाटलीची चाचणी चाचणी फिक्स्चरसह ओपनिंग सील करते. वास्तविक बंद करण्यासाठी भिन्न संपर्क पृष्ठभाग किंवा सीलिंग व्यवस्था वापरली जाऊ शकते. फिक्स्चर कोणत्या मानेच्या वैशिष्ट्यांचे मूल्यांकन करते आणि ते कोणते बायपास करते ते ओळखा. बाटलीचे रेखाचित्र, क्लोजर ड्रॉइंग आणि फिक्स्चर भूमितीने समान तपासणी कार्याचे वर्णन केले पाहिजे.
बंद-पॅकेज चाचणीमध्ये निर्दिष्ट बंद आणि असेंबली स्थिती समाविष्ट असते. वितरण प्रमाणीकरण त्याच्या स्वतःच्या लोडिंग आणि कंडिशनिंग आवश्यकता जोडते. ते निष्कर्ष वेगळे ठेवा: एका सीमेवर मिळालेला निकाल शांतपणे दुसऱ्यासाठी पुरावा बनू नये.
गळती, परिमाणे आणि ताकद स्वतंत्र आवश्यकता म्हणून ठेवा
आयामी किंवा ताकदीची आवश्यकता अयशस्वी करताना बाटली गळतीचे निकष पूर्ण करू शकते. याउलट, समाधानकारक वजन किंवा भिंतीचे मापन गळतीचा परिणाम स्थापित करत नाही. एका इन्स्ट्रुमेंटला संपूर्ण गुणवत्ता प्रणाली मानण्यापेक्षा उत्पादनासाठी आवश्यक असलेल्या तपासण्या निर्दिष्ट करा.
भिंत वितरणासाठी, वापरापॅरिसन प्रोग्रामिंग आणि भिंत-जाडी नियंत्रण मार्गदर्शक. जेव्हा तक्रार फॉर्मिंग, ट्रिमिंग किंवा मानेशी संबंधित असते, तेव्हा वेगळ्या प्रक्रियेच्या तपासणीसाठी अयशस्वी नमुना ठेवा. तपासणी गैर-अनुरूप प्रतिसाद ओळखते; त्याचे कारण शोधण्यासाठी अतिरिक्त पुरावे आवश्यक आहेत.
बाटली गळती चाचणी पद्धती: वास्तविक कंटेनरच्या पर्यायांची तुलना करा
संकुल आणि अयशस्वी होण्याच्या पद्धतींची तुलना करा, त्याच्या चाचणी परिस्थितींपासून अलिप्त संवेदनशीलता आकृती नाही. एक उपयुक्त तुलना सांगते की काय सील केले आहे, कुठे दाब मोजला जातो, कंटेनरला कसा आधार दिला जातो आणि चाचणीमध्ये कोणते दोष आहेत हे वेगळे करणे आवश्यक आहे.
योग्य रिकाम्या कंटेनर अनुप्रयोगांसाठी दाब क्षय
प्रेशर-क्षय चाचणी परिभाषित सकारात्मक-दाब स्थिती स्थापित झाल्यानंतर दबाव बदल पाहते. चाचणी व्यवस्थेतील इतर बदलांपासून चाचणी गळती कशी वेगळी करते हे पुरवठादाराने स्पष्ट केले पाहिजे. भरणे, स्थिरीकरण आणि मापन हे अनुक्रमाचे वेगळे भाग आहेत, जरी नियंत्रक त्यांना एक प्रोग्राम म्हणून सादर करतो.
ASTM E2930-26वस्तुमान कमी होणे निर्धारित करण्यासाठी मोजलेले दाब, तापमान आणि वेळ वापरून दाब-क्षय सरावाचे वर्णन करते. त्याची प्रकाशित व्याप्ती स्पष्टपणे विकृत जहाजे वगळते. लवचिक बाटलीसाठी दबाव-आधारित तपासणी अशक्य आहे हे निर्बंध स्थापित करत नाही; याचा अर्थ त्या अनुप्रयोगासाठी मानक आपोआप दावा केला जाऊ शकत नाही.
पातळ किंवा लवचिक HDPE बाटलीसाठी, निवडलेल्या तपासणी प्रणालीकडून अनुप्रयोग-विशिष्ट पुराव्याची विनंती करा. फिक्स्चर, बाटली प्रतिसाद आणि वैध निर्णय नियम त्या पुराव्याशी संबंधित आहेत. प्रेशर-टू-लीकेज कॅल्क्युलेशन त्याच्या गृहितकांचे पुनरावलोकन केल्याशिवाय वेगळ्या कंटेनरमधून हस्तांतरित करू नका.
व्हॅक्यूम क्षय साठी एक परिभाषित कक्ष आणि पॅकेज व्यवस्था आवश्यक आहे
ASTM F2338-24पॅकेज असलेल्या रिकामी केलेल्या चेंबरमध्ये व्हॅक्यूम-क्षय शोधण्याचे वर्णन करते. पॅकेजमधून बाहेर पडणारा वायू किंवा वाफ चेंबरमध्ये दबाव वाढण्यास कारणीभूत ठरते. ही व्यवस्था फक्त उघड्या बाटलीच्या आतील भाग रिकामी करण्यापेक्षा वेगळी आहे.
प्रकाशित पद्धतीमध्ये अनेक पॅकेज प्रकार समाविष्ट आहेत, परंतु त्याची नोंदवलेली संवेदनशीलता निर्दिष्ट उत्पादन-पॅकेज अभ्यासातून येते. ते आकडे दुसऱ्या HDPE बाटली, बंद किंवा फिक्स्चरसाठी सार्वत्रिक शोध मर्यादा नाहीत. मर्यादा निवडण्यापूर्वी वास्तविक कॉन्फिगरेशनचे मूल्यांकन करा.
| दृष्टीकोन | काय मूल्यमापन केले जाते | काय पुष्टीकरण आवश्यक आहे |
|---|---|---|
| सकारात्मक-दाब क्षय | एका परिभाषित अंतराने सीलबंद चाचणी व्हॉल्यूमचा दबाव प्रतिसाद | बाटलीचे विकृतीकरण, तापमान स्थिती, फिक्स्चर सीलिंग आणि वैध निर्णय नियम |
| चेंबर व्हॅक्यूम क्षय | आत निर्दिष्ट पॅकेजसह चेंबर प्रेशर प्रतिसाद | पॅकेजची तयारी, फिक्स्चर/चेंबर व्यवस्था आणि प्रात्यक्षिक शोध कामगिरी |
| ऑफलाइन बंद-पॅकेज मूल्यांकन | निर्दिष्ट बाटली-आणि-बंद करण्याची प्रणाली त्याच्या परिभाषित प्रक्रियेअंतर्गत | क्लोजर ऍप्लिकेशन, कंडिशनिंग, लोडिंग आणि प्रक्रिया समर्थन करते अचूक निष्कर्ष |
ऑफलाइन पॅकेज चाचण्या वेगळ्या प्रश्नाचे उत्तर देतात
काही आवश्यकता वितरण परिस्थितीत तयार कंटेनर-आणि-क्लोजर सिस्टममधून द्रव गळतीशी संबंधित आहेत. उदाहरणार्थ,ASTM D5094/D5094M-244 L पर्यंत कठोर आणि अर्ध-कठोर कंटेनर्सवर निर्दिष्ट थ्रेडेड किंवा लग-शैलीतील क्लोजरसाठी एकूण द्रव गळतीचे निराकरण करते. त्याची व्याप्ती धोकादायक-मटेरियल वाहतुकीसाठी मर्यादा देखील ओळखते.
अशी प्रक्रिया फक्त त्याच्या लागू कार्यक्षेत्रात वापरा. प्रत्येक बाटलीसाठी ही डीफॉल्ट ऑनलाइन चाचणी रेसिपी नाही किंवा इतर सर्व वितरण आवश्यकतांसाठी पर्याय नाही.
रेसिपी सेट करण्यापूर्वी चाचणी मर्यादा परिभाषित करा
अयशस्वी होण्यास प्रारंभ करा पॅकेजने प्रतिकार करणे आवश्यक आहे आणि स्वीकृतीसाठी आवश्यक पुरावे. मग सहमती द्या की तपासणी प्रणाली अस्वीकार्य प्रतिसाद कसा ओळखेल. पुरवठादाराचा सर्वात लहान जाहिरात केलेल्या छिद्राचा आकार त्याच्या पॅकेज, चाचणी व्यवस्था आणि ऑपरेटिंग शर्तींशिवाय संपूर्ण आवश्यकता परिभाषित करू शकत नाही.
नोंदवलेले प्रमाण त्याच्या अटींसह ठेवा
प्रेशर-ड्रॉप मर्यादा आणि व्हॉल्यूमेट्रिक गळती दर हे भिन्न नोंदवलेले प्रमाण आहेत. साधन प्रत्यक्षात काय मोजते आणि कोणत्याही रूपांतरणाचा आधार रेकॉर्ड करा. मर्यादेसह युनिट्स, संदर्भ परिस्थिती आणि मोजमाप मध्यांतर जतन करा. दुसऱ्या रेसिपीमधून कॉपी केलेली संख्या त्या संदर्भाशिवाय अपूर्ण आहे.
प्रदर्शित केलेल्या शून्याला देखील इन्स्ट्रुमेंटच्या रिझोल्यूशन आणि निर्णयाच्या नियमात अर्थ लावणे आवश्यक आहे. प्रत्येक स्थितीत पूर्णपणे शून्य गळतीचा पुरावा म्हणून तो पुन्हा लिहिला जाऊ नये. परिभाषित स्वीकृती निकष सांगा आणि प्रत्यक्षात मिळालेला निकाल ठेवा.
| फील्ड | वास्तविक अनुप्रयोगासाठी ते परिभाषित करा |
|---|---|
| उत्पादन ओळख | बाटली आणि बंद करण्याची पुनरावृत्ती, राळ ग्रेड आणि संबंधित भूमिती किंवा वजन श्रेणी |
| तपासणी सीमा | रिक्त बाटली किंवा बंद पॅकेज; पृष्ठभाग आणि फिक्स्चर संपर्काचे मूल्यांकन केले |
| परिणाम आणि मर्यादा | मोजलेले प्रमाण, एकके, स्वीकृती नियम आणि अवैध परिणामांचे उपचार |
| लोडिंग आणि वेळ | प्रेशर/व्हॅक्यूम कंडिशन, फिल किंवा इव्हॅक्युएशन स्टेज, स्टॅबिलायझेशन आणि मापन इंटरव्हल |
| नमुना स्थिती | तापमान स्थिती, मोल्डिंग आणि संबंधित कंडिशनिंग किंवा हाताळणीपासून वेळ |
| उपकरणांची ओळख | टेस्टर, टेस्ट हेड, फिक्स्चर, सील, प्रोग्राम रिव्हिजन आणि रेफरन्स-चेक स्टेटस |
| पडताळणी आणि स्वभाव | नमुना संच, तपासणे, पुन्हा चाचणी नियम, पुष्टीकरण नाकारणे आणि जबाबदारी सोडणे |
मर्यादा मंजूर करण्यापूर्वी फिक्स्चर सीमा सोडवा
सीलिंग हेड सेवेमध्ये महत्त्वाच्या असलेल्या वैशिष्ट्याशी संपर्क साधते का ते विचारा. त्याच्या संपर्कामुळे चाचणी उघड होणार आहे की नाही हे तपासा. नकार मर्यादा बदलून खराब आसनाची भरपाई करण्याऐवजी फिक्स्चर पुरवठादारासह बाटलीची उंची आणि मान सादरीकरणातील फरकांचे पुनरावलोकन करा.
मंजूर कार्यक्रम त्याच्या जुळणारे बदल भाग सह प्रवास पाहिजे. जतन केलेली रेसिपी हे स्थापित करत नाही की योग्य सील किंवा नेक टूल स्थापित केले गेले आहे. प्रोग्राम, फिक्स्चर आणि उत्पादन व्याख्या एक नियंत्रित सेटअप म्हणून हाताळा.
सदोष बाटल्या पास होत असताना चांगल्या बाटल्या निकामी का होतात?
आम्ही मोल्डिंग रेसिपी किंवा नकार मर्यादा बदलण्यापूर्वी पुरावे जतन करण्याची शिफारस करतो. बाटलीला लेबल लावा, तिची पोकळी आणि टेस्ट-हेडची ओळख नोंदवा आणि मूळ निकाल ठेवा. अयशस्वी वाचन तपास सुरू करते; ते दोषपूर्ण घटक ओळखत नाही.
बदलाचा पुरावा जतन करा
बाटली बदलल्यानंतर रिजेक्शन स्पाइकसाठी, प्रक्रिया दुरुस्ती करण्यापूर्वी चाचणी व्यवस्था तपासा. निवडलेल्या प्रोग्रामची, नेक टूलिंगची, सीलची स्थिती आणि मंजूर सेटअपच्या विरूद्ध बाटली सादरीकरणाची पुष्टी करा. नंतर समान तपासणी परिस्थितीत स्वतंत्रपणे वैशिष्ट्यीकृत स्वीकार्य आणि दोषपूर्ण नमुन्यांची तुलना करा.
तुलना करण्यासाठी एक परिभाषित नमुना तापमान आणि मोल्डिंगपासून चाचणीपर्यंत वेळ आवश्यक आहे. मापनामागील मॉडेल आणि परिस्थितींनुसार दबाव बदलाचा स्वतंत्रपणे अर्थ लावला जाऊ शकत नाही. ट्रिमिंगनंतर लगेच चाचणी केलेल्या उबदार बाटलीची तुलना मशीनच्या बाजूला थंड झालेल्या संदर्भाशी करू नये. त्या अटी रेकॉर्डमध्ये ठेवा.
प्रक्रिया शोधापासून फिक्स्चर शोध वेगळे करा
जर पुरावा फिक्स्चरकडे निर्देश करत असेल तर, कमी मर्यादेने भरपाई करण्याऐवजी शोधून काढा. जर परीक्षकाने सत्यापित नमुन्यांसह योग्यरित्या कार्य केले तर, नाकारलेले कंटेनर परत त्यांच्या मोल्डिंग, ट्रिमिंग आणि हाताळणीच्या नोंदींवर ट्रेस करा. केवळ पुरावा समर्थित करणारे अधिकृत व्हेरिएबल बदला, नंतर संबंधित तपासा पुन्हा करा.
एका चाचणी हेडपर्यंत मर्यादित असलेला नमुना तपासाला उपयुक्त प्रारंभ बिंदू देतो. त्याचप्रमाणे एका साच्याच्या पोकळीशी संबंधित नमुना. दोन्हीपैकी एकटे कारण स्थापित करत नाही. बाटली रूटिंग एखाद्या विशिष्ट पोकळीला एका विशिष्ट डोकेसह संबद्ध करू शकते; इंटरफेसची कोणती बाजू समायोजित करायची हे ठरवण्यापूर्वी दोन्ही ओळख जतन करा.
आम्ही नाकारलेल्या पडताळणीपासून डिटेक्शन वेगळे करण्याची देखील शिफारस करतो. चुकीची बाटली काढून टाकल्यास किंवा नाकारलेली बाटली स्वीकृत प्रवाहात परत आल्यास योग्य फेल सिग्नल अपुरा आहे. पडताळणी योजनेमध्ये ट्रॅकिंग, फिजिकल रिमूव्हल आणि फॉल्ट रिकव्हरी समाविष्ट करा. सुधारित सेटअप आणि परिणाम एकत्र ठेवा जेणेकरून दुसरी शिफ्ट चेकची पुनरावृत्ती करू शकेल.
सर्व्हिसिंगसाठी अधिकृत प्रवेश आणि अलगाव प्रक्रिया वापरा.OSHA चे घातक-ऊर्जा मार्गदर्शनअनपेक्षित स्टार्टअप आणि संचयित-ऊर्जा प्रकाशन संबोधित करते. तपासणीची समस्या हलवलेल्या उपकरणांपर्यंत पोहोचणे किंवा दाबलेल्या घटकांपर्यंत प्रवेश सुधारणे समर्थन देत नाही.
ज्ञात-चांगल्या आणि ज्ञात-दोष नमुन्यांसह तपास सत्यापित करा
अपेक्षित परिणाम चाचणीच्या मूल्यमापनापेक्षा स्वतंत्र पुराव्यांवरून येणे आवश्यक आहे. अन्यथा, बाटलीला "चांगले" म्हणणे कारण त्याच परीक्षकाने ती उत्तीर्ण केल्याने एक गोलाकार तपासणी तयार होते. प्रत्येक पडताळणी नमुन्याला एक ओळख द्या आणि त्याची स्वीकार्य किंवा सदोष स्थिती कशी स्थापित झाली याची नोंद करा.
ASTM F2338-24हे तत्त्व त्याच्या व्हॅक्यूम-क्षय पद्धतीसाठी स्पष्ट करते: स्वीकृती निकष नॉन-लीकिंग पॅकेजेसच्या बेसलाइन मापनांची तुलना लीकिंग पॅकेजेस आणि कॅलिब्रेटेड फ्लो मीटर वापरून सिम्युलेटेड लीकसह करतात. संदर्भ तपासणी आणि पॅकेज चॅलेंज वेगवेगळे पुरावे देतात; दोन्हीपैकी शांतपणे दुसऱ्याची जागा घेऊ नये.
| नमुना किंवा तपासा | स्वतंत्र आधार | काय नोंदवायचे |
|---|---|---|
| स्वीकार्य कंटेनर | मान्य उत्पादन आणि संदर्भ प्रक्रियेच्या विरोधात स्थापना | नमुना आयडी, स्थिती, सादरीकरणे, परिणाम आणि कोणतेही खोटे नकार |
| संबंधित शारीरिक दोष | दोष ओळख, स्थान आणि व्यक्तिचित्रण दस्तऐवजीकरण | अपेक्षित अपयश, वास्तविक निर्णय, डोके ओळख आणि पुष्टीकरण नाकारणे |
| जवळ-मर्यादा केस | मान्य निर्णयाच्या निकषाशी संबंधित वैशिष्ट्यीकृत | फरक, निर्णयाची सातत्य आणि आवश्यक पाठपुरावा |
| साधन संदर्भ | लागू संदर्भ ओळख आणि पडताळणी स्थिती | साधन प्रतिसाद आणि त्याच्या विहित चेक अंतर्गत परिणाम |
सादरीकरणे तसेच भौतिक नमुने मोजा
एका नमुन्याची वारंवार सादरीकरणे पुनरावृत्तीक्षमता तपासण्यात मदत करतात, परंतु त्या अतिरिक्त स्वतंत्र बाटल्या नाहीत. नमुन्यांची संख्या आणि सादरीकरणांची संख्या स्वतंत्रपणे रेकॉर्ड करा. सहमत योजनेमध्ये संबंधित चाचणी प्रमुख, स्वरूप आणि सामान्य उत्पादन परिस्थिती समाविष्ट करा.
खोटे स्वीकार आणि खोटे नकार वेगळे ठेवा. सिस्टमने स्वीकारलेला दोषपूर्ण आव्हान नमुना हा त्याद्वारे नाकारलेल्या स्वीकार्य नमुन्यापेक्षा वेगळा शोध आहे. योग्य आव्हान गटाविरुद्ध प्रत्येकाचा अहवाल द्या. त्यांना सामान्य उत्पादन नाकारण्याच्या दरासह एकत्र करू नका आणि एकूण तपासणी अचूकतेला कॉल करू नका.
अयशस्वी निकाल येण्यापूर्वी पुन्हा चाचणी नियम सेट करा
पुनर्परीक्षणाला कोण अधिकृत करू शकते, कोणती प्रक्रिया लागू होते आणि मूळ निकालाचे काय होते ते परिभाषित करा. उत्तीर्ण होईपर्यंत चाचणीची पुनरावृत्ती करणे हा रिलीझ नियम नाही. निराकरण न झालेल्या अपयशास नियंत्रित स्वभावाची आवश्यकता असते, प्रभावित उत्पादन श्रेणीसह जेथे गुणवत्ता योजनेची आवश्यकता असते.
कोणतेही निरीक्षण न चुकवता सेट केलेले आव्हान त्या सेटसाठी आणि त्या अटींसाठी एक परिणाम राहते. सतत पडताळणी, नमुन्याची स्थिती आणि फिक्स्चर किंवा प्रोग्राममधील संबंधित बदल अजूनही तपासणी योजनेत आहेत.
उत्पादन लाइनसाठी इनलाइन बाटली गळती चाचणी प्रणाली निवडा
आवश्यक येणाऱ्या दराने आणि हाताळणीच्या स्थितीनुसार प्रत्यक्ष तपासणीची आवश्यकता पूर्ण करणारी यंत्रणा ही सर्वात योग्य आहे. बाटलीपासून सुरुवात करा, नंतर चाचणी स्थानांचे मूल्यांकन करा आणि हस्तांतरण करा. वेगवान कंट्रोलर विसंगतपणे बसलेल्या फिक्स्चरची किंवा उत्पादनाची ओळख गमावणारी नाकारणारी यंत्रणा भरपाई देऊ शकत नाही.
संपूर्ण चाचणी क्रम मोजा
लोडिंग, सीलिंग, फिलिंग किंवा इव्हॅक्युएशन, स्थिरीकरण, मापन, रिलीझ आणि अनलोडिंग समाविष्ट करा. कोणते इव्हेंट ओव्हरलॅप होऊ शकतात आणि कोणते संसाधन सामायिक करू शकतात ते ओळखा. केवळ उद्धृत मापन मध्यांतर हा स्टेशनचा पूर्ण सायकल वेळ नाही. दस्वयंचलित उत्पादन लाइन कॉन्फिगरेशन मार्गदर्शकहे चेक ट्रिमिंग, ट्रान्सफर आणि पॅकिंगसह जोडते.
नियोजन उदाहरण: 600-बाटली/तास लाइनवर आठ-सेकंद परीक्षक
गृहीत धरा की 1 L HDPE बाटलीची लाइन तपासणीसाठी प्रति तास 600 कंटेनर वितरित करते. लोडिंग आणि अनलोडिंगसह संपूर्ण क्रमासाठी एकाच चाचणी स्थितीसाठी आठ सेकंद आवश्यक आहेत असे गृहीत धरा.
सिंगल-पोझिशन सैद्धांतिक क्षमता = 3,600 s/h ÷ 8 s/बाटली = 450 बाटल्या/h
गृहीत धरलेले स्टेशन 150 बाटल्या प्रति तास कमी आहे, अगदी व्यत्यय येण्यापूर्वीच. एक बफर तात्पुरती लाट शोषून घेऊ शकतो; तो ही सततची विसंगती दूर करू शकत नाही.
सामायिक हाताळणी किंवा वायवीय अडथळे नसताना दोन स्वतंत्र पोझिशन्सने समान आठ-सेकंदाचा क्रम समांतर पूर्ण केल्यास, त्यांची एकत्रित सैद्धांतिक क्षमता प्रति तास 900 बाटल्या बनते. ती गणना तपासणी अटी राखून समांतर व्यवस्थेचे मूल्यांकन करण्यास समर्थन देते. हे वास्तविक स्वीकृत आउटपुट स्थापित करत नाही.
स्थापित प्रणालीने आवश्यक भेदभाव, हस्तांतरित करणे आणि वास्तविक कंटेनरसह हाताळणी नाकारणे दर्शविल्यानंतरच निवडलेल्या व्यवस्थेस मान्यता द्या. वरील आकडे किंगल उत्पादन परिणाम नसून नियोजन गृहितक आहेत.
प्रत्येक निकालाच्या भौतिक मार्गाची पुष्टी करा
डिस्पोझिशन पूर्ण होईपर्यंत अयशस्वी संकेत योग्य बाटलीशी संबंधित असणे आवश्यक आहे. उत्पादन ट्रॅकिंग परिभाषित करा, क्रिया आणि पुष्टीकरण नाकारणे. चाचणी न केलेली बाटली किंवा अवैध परिणामासाठी स्वतःचे नियंत्रित मार्ग आवश्यक आहे; फक्त कन्व्हेयर चालू राहिल्यामुळे पास होऊ नये.
गहाळ बाटल्या, अयशस्वी आसन, पुरवठा खंडित, दोष नाकारणे, पूर्ण रिजेक्ट बिन आणि लाईन स्टॉप यांना निर्दिष्ट प्रतिसादाला आव्हान द्या. प्रभावित उत्पादन कसे ओळखले जाते आणि समाविष्ट केले जाते हे मान्य करा. फॉल्ट रिकव्हरीने स्वीकृत, नाकारलेल्या आणि निराकरण न झालेल्या बाटल्यांमधील फरक जपला पाहिजे.
ब्लो मोल्डिंग गुणवत्ता नियंत्रणासाठी तपासणी नोंदी वापरा
परिणाम वेळ, बाटलीचे स्वरूप, पोकळी, चाचणी हेड आणि रेसिपी पुनरावृत्तीशी कनेक्ट करा जिथे सिस्टम त्या फील्डला समर्थन देते. बदलाची चौकशी करताना मटेरियल-लॉट आणि संबंधित प्रक्रिया रेकॉर्ड जोडा. हे निदान म्हणून परिणाम नमुना न मानता मोल्डिंग प्रक्रियेच्या नियंत्रणासाठी तपासणी उपयुक्त ठरते.
मार्गदर्शक, हस्तांतरण किंवा नकाराद्वारे सादर केलेल्या नुकसानासाठी हाताळणी मार्गाची देखील तपासणी करा. इनलाइन पॅकेजिंग तपासणी परिभाषित अपयशासाठी स्क्रीन करू शकते; त्या बिघाडाची निर्मिती कमी करण्यासाठी सुधारणा आणि पडताळणी अपस्ट्रीम आवश्यक आहे. शोध कार्यप्रदर्शन आणि दोष-कमी दावे वेगळे परिणाम म्हणून ठेवा.
मोल्डिंग लाइनसह लीक-चाचणी स्कोप निर्दिष्ट करा आणि स्वीकारा
"स्वयंचलित गळती चाचणी" ची विनंती मुख्य स्वीकृती निर्णयांचे निराकरण न करता सोडते. पुरवठादारांना बाटलीची समान व्याख्या, तपासणी सीमा, नमुना स्थिती आणि आवश्यक आउटपुट द्या. उत्पादनाचे मिश्रण आणि बदलांचा समावेश करा जेणेकरून प्रस्तावात एका अखंड प्रदर्शनाऐवजी सामान्य उत्पादनाचा समावेश असेल.
| खरेदीदार इनपुट | प्राप्त करण्यासाठी पुरवठादार प्रतिसाद |
|---|---|
| बाटली, मान आणि बंद रेखाचित्रे; साहित्य आणि उत्पादन श्रेणी | तपासणी सीमा, फिक्स्चर व्यवस्था आणि आवश्यक बदल भाग |
| परिभाषित अपयश, नमुने आणि स्वीकृती आवश्यकता | प्रस्तावित पद्धत, निर्णय नियम आणि अर्ज-पडताळणी योजना |
| येणारा दर, अंतर, अभिमुखता आणि कंटेनर स्थिती | पूर्ण सायकल आधार, हस्तांतरण व्यवस्था आणि समर्थित ऑपरेटिंग परिस्थिती |
| नाकारणे, अवैध-परिणाम आणि पुनर्प्राप्ती आवश्यकता | ट्रॅकिंग, पुष्टीकरण, प्रतिबंध आणि इंटरफेस जबाबदार्या |
| रेकॉर्ड, बदल आणि प्रकाशन आवश्यकता | कार्यक्रम नियंत्रण, राखून ठेवलेले परिणाम, स्वीकृती पुरावे आणि हस्तांतराची व्याप्ती |
दोन किंगल बाटली-मशीन संदर्भ
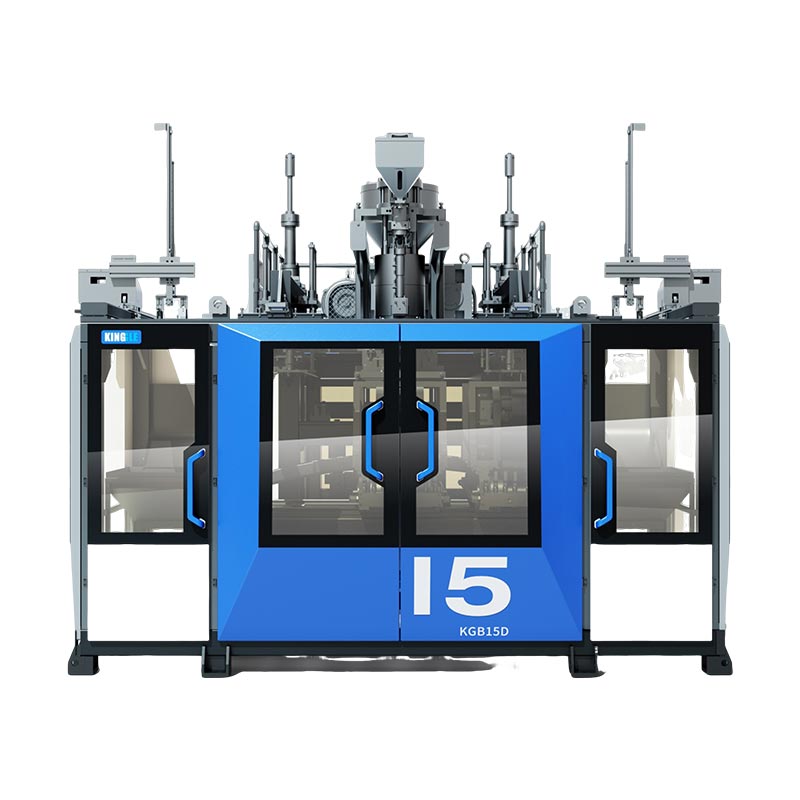
दKGB5L सिंगल-स्टेशन प्लॅटफॉर्मआणिKGB5D डबल-स्टेशन प्लॅटफॉर्म5 एल मशीन संदर्भ प्रकाशित केले आहेत. ते बाटली प्रकल्पासाठी फॉर्मिंग-प्लॅटफॉर्म उदाहरणे देतात. प्रत्यक्ष बाटली, मोल्ड लेआउट, डिस्चार्ज पॅटर्न आणि चाचणी आवश्यकता यांच्या विरूद्ध तपासणी प्रणालीला अद्याप निवड आवश्यक आहे.

इंटरफेस निर्दिष्ट करा, गृहीत ऍक्सेसरीसाठी नाही
कोणता पक्ष तपासणी मॉड्यूल, फिक्स्चर, ट्रान्सफर, कंट्रोल्स इंटिग्रेशन आणि रिजेक्ट उपकरणे पुरवतो ते ओळखा.
प्रत्येक मशीनचे प्रकाशित फॉर्मिंग स्पेसिफिकेशन्स मान्य तपासणी अटींपासून वेगळे ठेवा. मोल्डिंग स्पेसिफिकेशनमधील ब्लो प्रेशर म्हणजे बाटली गळती-चाचणी दाब नाही.
व्यापक स्वरूपाच्या आवश्यकतेसाठी, वापराHDPE बाटली-मशीन निवड मार्गदर्शक.
इन्स्ट्रुमेंट, अर्ज आणि ओळ स्वीकारा
स्वीकृती रेकॉर्डमध्ये संदर्भ तपासणी, वास्तविक-कंटेनर भेदभाव आणि संपूर्ण नकार क्रम वेगळे करणे आवश्यक आहे. सामान्य स्वरूप आणि सहमत व्यत्यय किंवा पुनर्प्राप्ती तपासणी समाविष्ट करा. अनेक पासिंग बाटल्यांच्या व्हिडिओवर अवलंबून न राहता राज्य प्रमाण, परिस्थिती, अपयश आणि सुधारात्मक क्रिया.
उत्पादन, फिक्स्चर आणि प्रोग्राम रिव्हिजन हँडओव्हर रेकॉर्डमध्ये ठेवा. संबंधित बदलानंतर रिलीझला कोण मान्यता देते ते ओळखा. दकारखाना स्वीकृती चाचणी मार्गदर्शकविस्तीर्ण मशीन मूल्यांकन कव्हर; तपासणी-विशिष्ट पुरावे त्या प्रकल्पाच्या रेकॉर्डशी संलग्न ठेवा.
बाटली गळती चाचणीबद्दल वारंवार विचारले जाणारे प्रश्न
रिकाम्या बाटली गळती चाचणी अंतिम कॅप सील सत्यापित करते?
स्वतःहून नाही. चाचणी फिक्स्चर वास्तविक बंद होण्यापासून भिन्न पृष्ठभागाशी संपर्क साधू शकते. तपासणी केलेल्या वैशिष्ट्यांची पुष्टी करा, नंतर बाटली-आणि-बंद डिझाइनसाठी आवश्यक असलेले कोणतेही अतिरिक्त बंद-पॅकेज मूल्यमापन निर्दिष्ट करा. त्या परिणामासह बंद ओळख आणि अर्ज अटी ठेवा.
प्रत्येक एचडीपीई बाटलीसाठी दाब क्षय योग्य आहे का?
केवळ रेझिन नावावरून कोणतीही पद्धत निवडू नये. बाटली भूमिती, विकृती, तापमान, स्थिरता आणि आवश्यक अपयश भेदभाव बाब. वास्तविक कंटेनरसाठी सत्यापनाची विनंती करा. विकृत नसलेल्या वाहिन्यांना कव्हर करणारे दाब-क्षय मानक लवचिक बाटलीसाठी अनुपालन स्थापित करते असे समजू नका.
कॅमेरा किंवा सीटी स्कॅन निर्दिष्ट लीक चाचणी पुनर्स्थित करू शकतात?
मितीय आणि इमेजिंग पुरावे दोष विश्लेषणास समर्थन देऊ शकतात, परंतु त्यास कार्यात्मक गळती परिणाम म्हणून पुन्हा लेबल केले जाऊ नये. समान स्वीकृती आवश्यकता पूर्ण करण्यासाठी पर्याय दर्शविल्याशिवाय आणि लागू गुणवत्ता प्रक्रियेद्वारे मंजूर केल्याशिवाय निर्दिष्ट लीक चाचणी कायम ठेवा.
नाकारलेली बाटली पुन्हा तपासता येते का?
केवळ मान्य स्वभाव प्रक्रियेअंतर्गत. पहिला निकाल जतन करा, पुन्हा चाचणीसाठी कारण आणि अटी ओळखा आणि अधिकृतता आणि निकाल राखून ठेवा. नंतरच्या पासने पूर्वीचे अपयश शांतपणे पुसून टाकू नये किंवा पसंतीचा निकाल दिसेपर्यंत पुनरावृत्ती चाचणीला परवानगी देऊ नये.
प्रत्येक स्वयंचलित ब्लो मोल्डिंग मशीनमध्ये गळती चाचणी समाविष्ट आहे का?
नाही. स्वयंचलित मोल्डिंग सायकल डाउनस्ट्रीम तपासणी व्याप्ती परिभाषित करत नाही. तांत्रिक ऑफरने परीक्षक, फिक्स्चर, हस्तांतरण, उपकरणे नाकारणे, नियंत्रण इंटरफेस आणि स्वीकृती कार्य ओळखले पाहिजे. "स्वयंचलित" शब्दावरून अनुमान काढण्याऐवजी ऑर्डर केलेल्या सिस्टमसाठी त्या आयटमची पुष्टी करा.
मोल्डिंग आणि तपासणीच्या व्याप्तीची एकत्र चर्चा करा
बाटलीचे रेखांकन, साहित्य, बंद करण्याची आवश्यकता, येणारा लक्ष्य दर आणि तपासणीने ओळखले जाणारे अपयश पाठवा. जेथे उपलब्ध असेल तेथे प्रातिनिधिक नमुने आणि वर्तमान चाचणी नोंदी जोडा, त्यामुळे उपकरण चर्चा परिभाषित उत्पादन आवश्यकतांसह सुरू होते.
उत्पादन आणि तपासणी आवश्यकता चर्चा कराNingbo Kinggle Machinery Co., Ltd.कंपनी माहिती