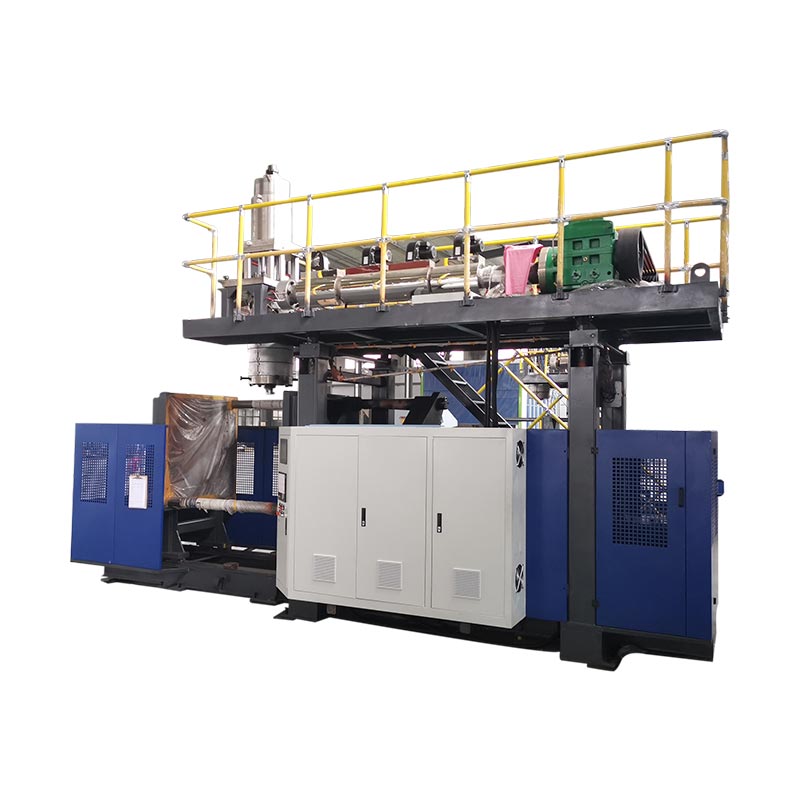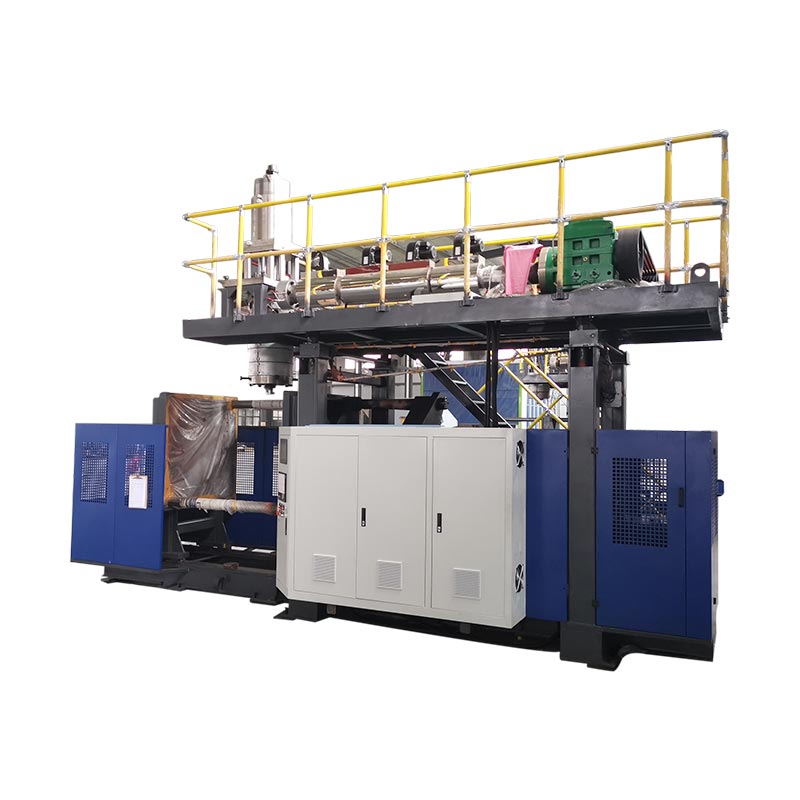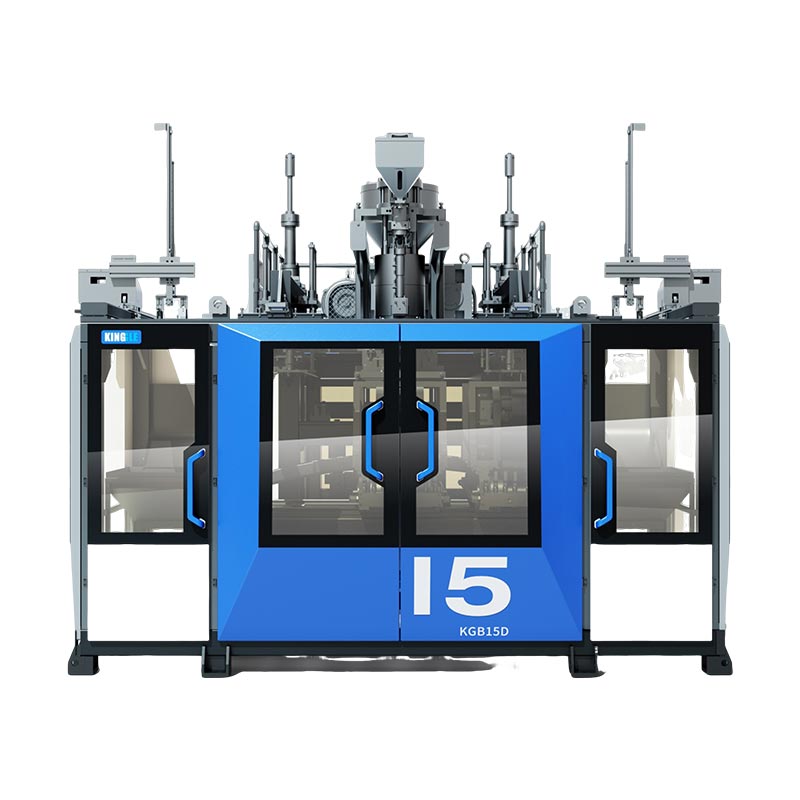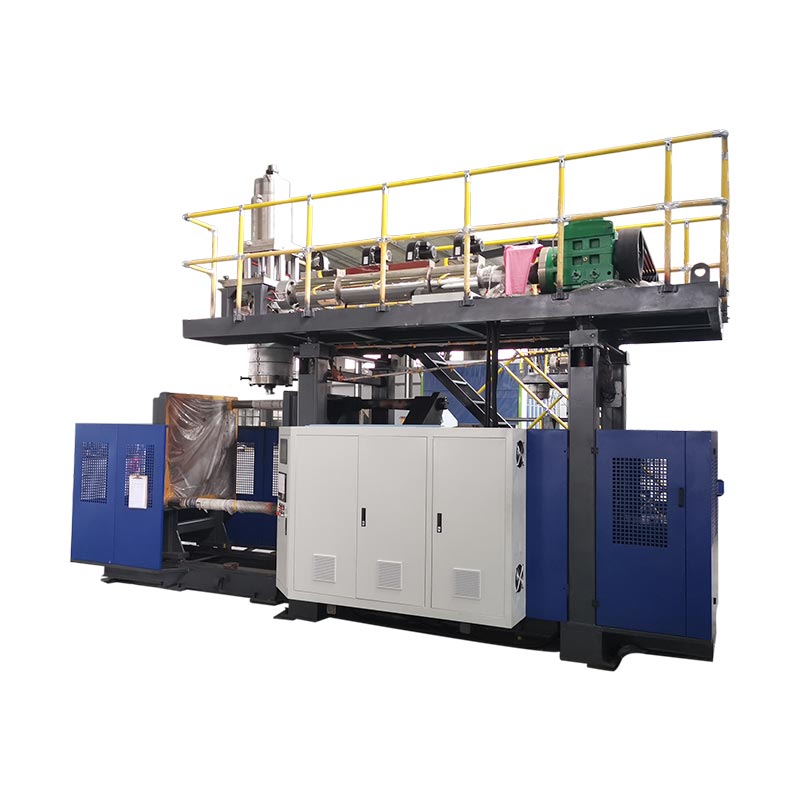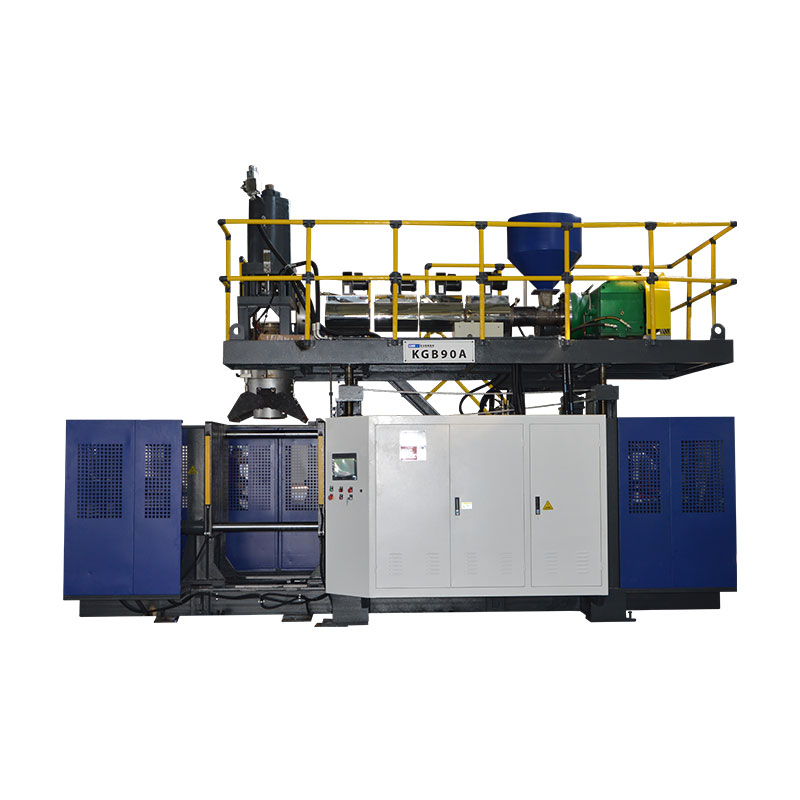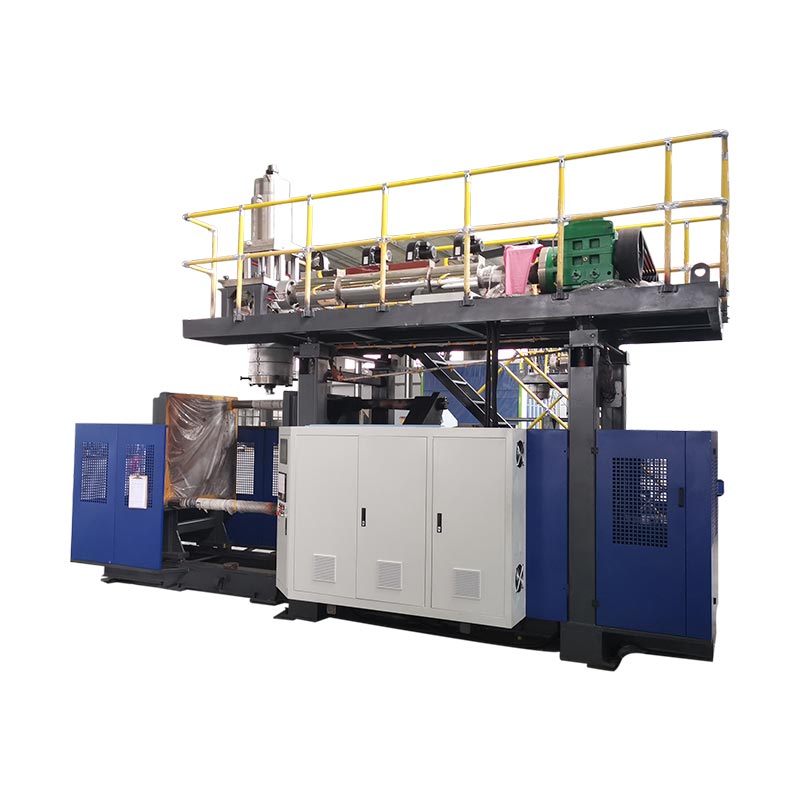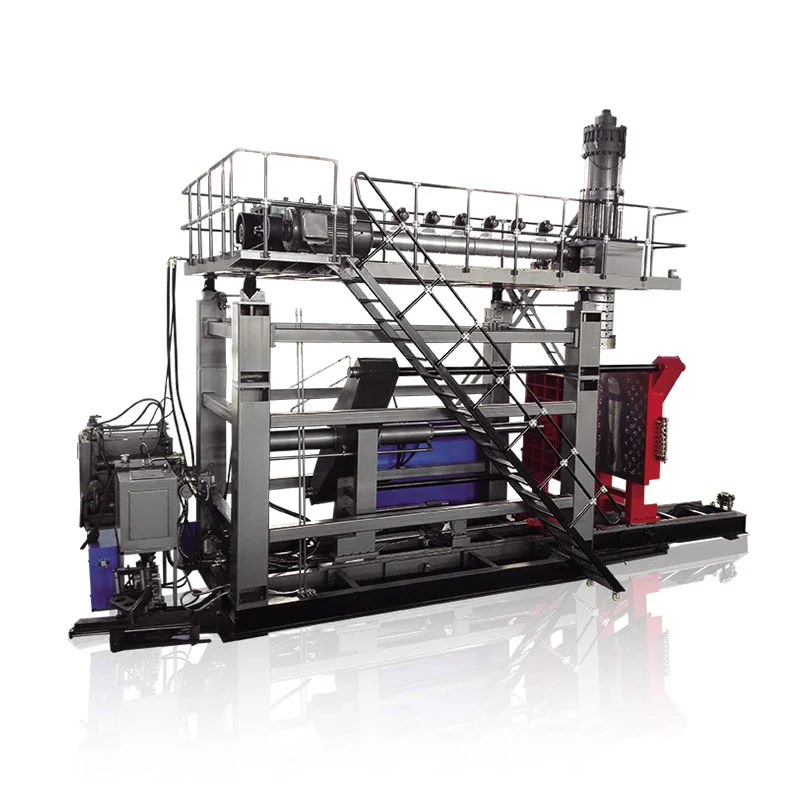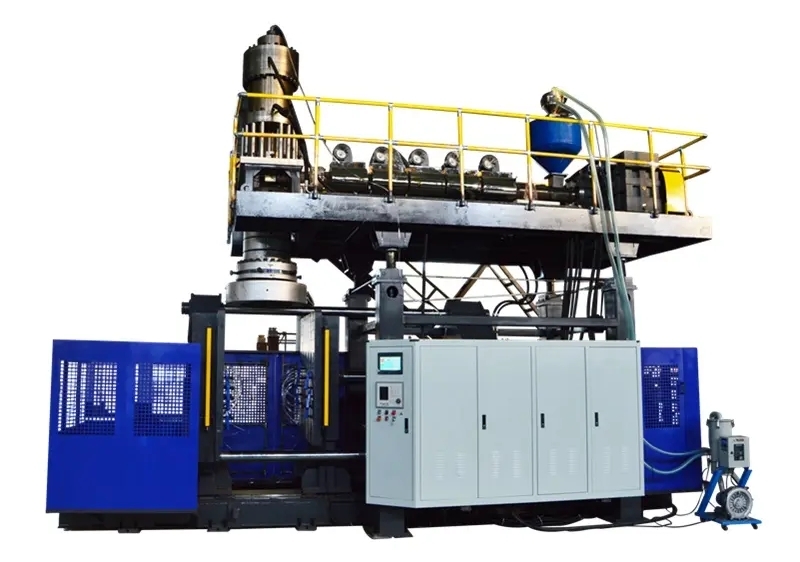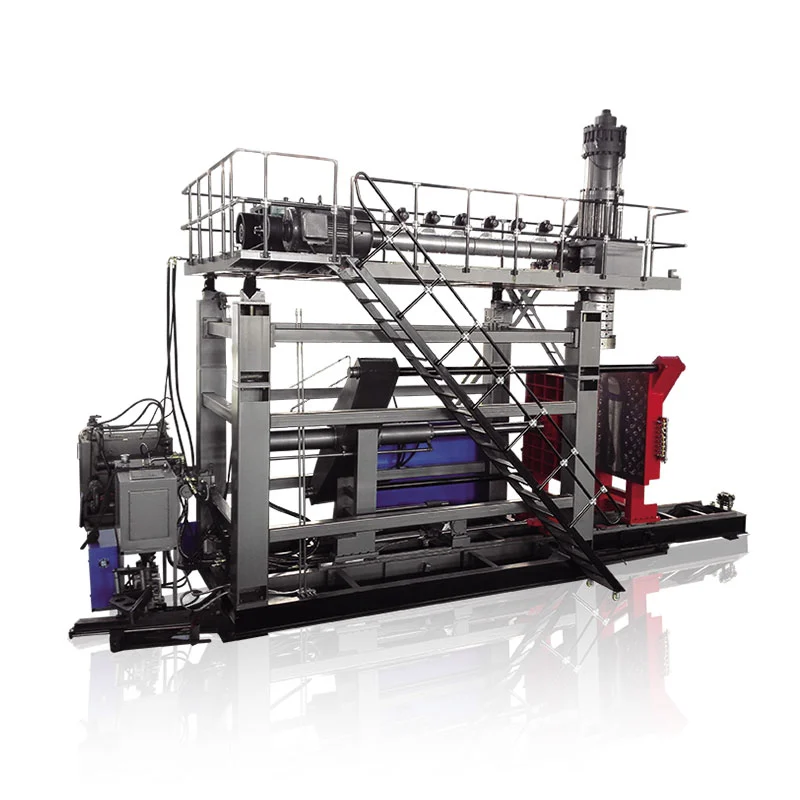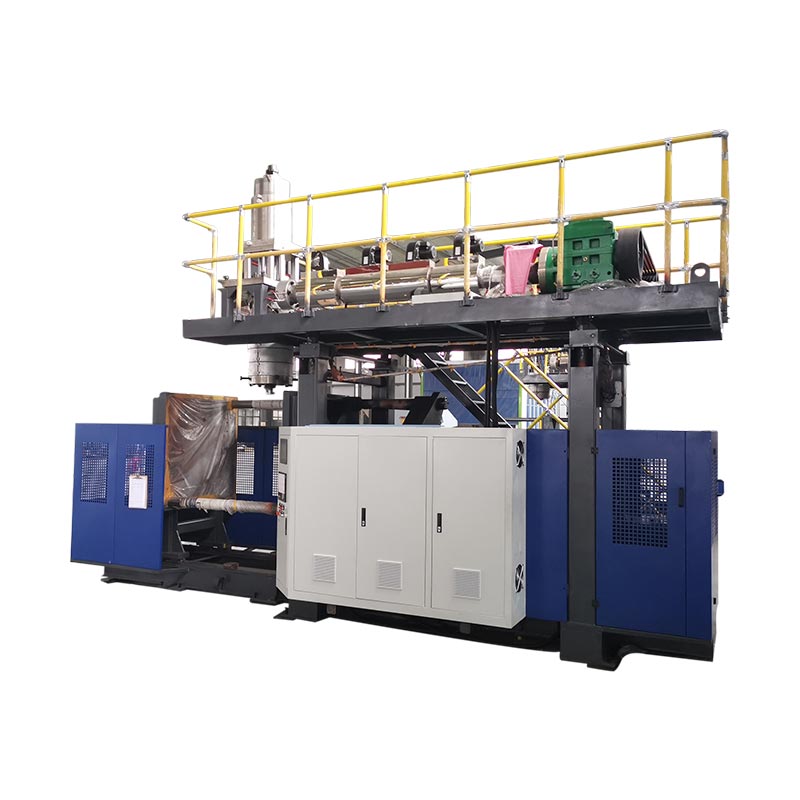
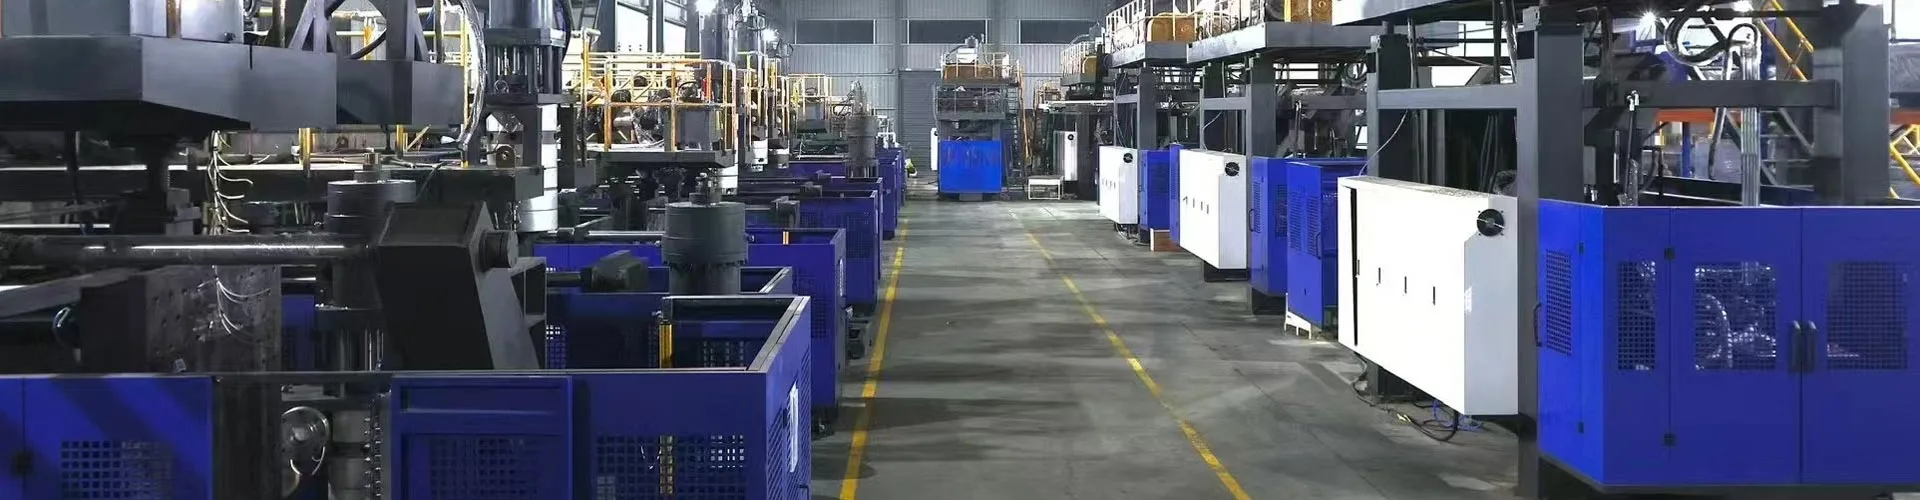
ब्लो मोल्डिंग मशीनचे मुख्य भाग म्हणजे फीडिंग आणि एक्सट्रूजन सिस्टम, डाय हेड, मोल्ड आणि क्लॅम्प, ब्लोइंग सिस्टम, कूलिंग सर्किट्स, ड्राईव्ह आणि कंट्रोल्स आणि पार्ट-रिमूव्हल उपकरणे. त्यांची व्यवस्था मोल्डिंग प्रक्रिया आणि मशीन कॉन्फिगरेशनवर अवलंबून असते. एक्सट्रूजन ब्लो मोल्डिंगसाठी, बदली करण्याचा विचार करण्यापूर्वी प्रत्येक घटक त्याच्या कार्य आणि असेंबलीनुसार ओळखा.
घटक ओळखण्यासाठी, त्याचे असेंब्ली शोधा, त्याच्या कार्याची पुष्टी करा आणि संबंधित तांत्रिक माहिती गोळा करा. फोटो किंवा परिचित नाव क्वचितच स्थापित करते की दोन बदली भाग एकाच मशीनवर कार्य करतील की नाही.
चार भेद महागड्या मिश्रणास प्रतिबंध करतात
- डाय हेड प्लास्टिक ट्यूब बनवते; ब्लो मोल्ड कंटेनरचे बाह्य भाग बनवते.
- डाय पिन किंवा मँडरेल मेल्ट पॅसेजला आकार देते. ब्लो पिन हवा वितरीत करते आणि मानेशी संबंधित कार्य करू शकते.
- कंट्रोलर कमांड, ॲक्ट्युएटर पोझिशन आणि मोजलेली बाटलीची भिंत हे पुराव्याचे वेगवेगळे भाग आहेत.
- घटकाचे नाव जुळणे ही केवळ बदली-भाग ओळखीची सुरुवात आहे.
यंत्राच्या भागांना नाव देण्यापूर्वी त्याचा प्रकार ओळखा
मशीनची ओळख आणि तांत्रिक कागदपत्रांमधून प्रक्रियेची पुष्टी करा. एक्सट्रूजन ब्लो मोल्डिंग, इंजेक्शन ब्लो मोल्डिंग आणि स्ट्रेच ब्लो मोल्डिंग वेगवेगळ्या टूलिंग व्यवस्थेद्वारे पोकळ उत्पादने बनवतात. एक घटक सूची जी या तिन्हींना एकत्र करते ती स्थापित मशीन वापरत नसलेल्या हार्डवेअरसाठी खरेदीदारास पाठवू शकते.
एक्स्ट्रुजन ब्लो मोल्डिंग किंवा EBM मध्ये, एक एक्सट्रूडर डाय हेडला वितळलेल्या पॉलिमरचा पुरवठा करतो. डोके पॅरिसन नावाची पोकळ नळी बनवते, जी साचा पकडते आणि फुगवते. किंग्जले यांचाब्लो मोल्डिंग मशीन मार्गदर्शकप्रक्रिया श्रेण्या स्पष्ट करते आणि त्याचे उपकरण फोकस म्हणून एक्सट्रूजन ब्लो मोल्डिंग ओळखते.
इंजेक्शन ब्लो मोल्डिंग मशीन ब्लोइंग स्टेजवर स्थानांतरित करण्यापूर्वी कोर रॉडभोवती एक प्रीफॉर्म बनवते. पीईटी स्ट्रेच-ब्लो सिस्टम प्रीफॉर्म आणि स्ट्रेचिंग ऑपरेशन वापरते. टूलिंग ओळखताना हे भेद महत्त्वाचे आहेत: IBM कोर-रॉड असेंबली आणि PET स्ट्रेच रॉड जेनेरिक EBM स्पेअर-पार्ट्स सूचीमध्ये दिसू नयेत.
असेंब्ली, भाग आणि प्रक्रिया साहित्य वेगळे ठेवा
"ब्लो मोल्डिंग पार्ट्स" या शब्दाचा अर्थ मशीनचे घटक किंवा प्रक्रियेद्वारे बनविलेले प्लास्टिक उत्पादने असू शकतात. राज्य कोणता अर्थ लागू होतो. पॅरिझन म्हणजे प्लास्टिकवर प्रक्रिया केली जात आहे, बदलण्यायोग्य मशीनचा भाग नाही. पोकळी हे साच्याचे वैशिष्ट्य आहे. डाय हेड एक असेंब्ली आहे ज्यामध्ये त्यांच्या स्वतःच्या ओळखीसह अनेक घटक असतात.
मदतीची विनंती करताना असेंबली पदानुक्रम वापरा: मशीन, सिस्टम, असेंब्ली, नंतर वैयक्तिक भाग. उदाहरणार्थ, "हेड पिन" पेक्षा "एक्सट्रुजन हेड, टूलींग असेंबली, मँडरेल" अधिक उपयुक्त आहे. जेव्हा ते उपलब्ध असेल तेव्हा रेखाचित्र संदर्भ किंवा मूळ भाग क्रमांक जोडा. हे स्थानिक टोपणनावावर विसंबून न राहता पुरवठादाराला प्रारंभ बिंदू देते.
| घटक गट | कार्य | उपयुक्त ओळख पुरावा |
|---|---|---|
| आहार आणि बाहेर काढणे | राळ पुरवठा करा, पोहोचवा, वितळवा आणि मिक्स करा | एक्सट्रूडर ड्रॉइंग, स्क्रू/बॅरल स्पेसिफिकेशन, मोटर प्लेट |
| डाय हेड आणि पॅरिसन टूलिंग | वितळणे वितरित करा आणि ट्यूब तयार करा | हेड मॉडेल, टूलिंग ड्रॉइंग, असेंब्ली रिव्हिजन |
| पॅरिसन नियंत्रण | टूलिंग ओपनिंगमध्ये कमांड बदलते | कंट्रोलर आवृत्ती, ॲक्ट्युएटर आणि फीडबॅक ओळख |
| मोल्ड आणि क्लॅम्प | पॅरिसन कॅप्चर करा, साधन धरा आणि बाह्य आकार परिभाषित करा | मोल्ड आयडी, इंटरफेस ड्रॉइंग, क्लॅम्प असेंब्ली संदर्भ |
| फुंकणे आणि थंड करणे | पॅरिसन फुगवा आणि उष्णता काढून टाका | ब्लो-टूल ड्रॉइंग, एअर सर्किट आणि कूलिंग-सर्किट नकाशा |
| ड्राइव्ह आणि नियंत्रण | पॉवर, अनुक्रम आणि मॉनिटर फंक्शन्स | स्कीमॅटिक्स, डिव्हाइस प्लेट्स, सॉफ्टवेअर आणि पॅरामीटर आवृत्त्या |
| बाहेर काढणे आणि पूर्ण करणे | काढा आणि, जेथे समाविष्ट आहे, उत्पादन समाप्त करा | ग्रिपर/फिक्स्चर ड्रॉइंग आणि मंजूर लाइन कॉन्फिगरेशन |
राळ खायला द्या आणि वितळवा: हॉपर, स्क्रू, बॅरल आणि ड्राइव्ह
फीडचा मार्ग स्क्रूच्या आधी सुरू होतो
हॉपर एक्सट्रूडर फीड विभागात सामग्री पुरवतो. प्रकल्पामध्ये लोडर, ब्लेंडर, डोसिंग उपकरणे किंवा रीग्रिंड रिटर्न देखील समाविष्ट असू शकतात. वेगळ्या इंटरफेससह त्यांना ओळखण्यायोग्य उपकरणे म्हणून हाताळा. हॉपरची उपस्थिती हे सिद्ध करत नाही की स्वयंचलित संदेशन, कोरडे किंवा मिश्रण मशीन पुरवठ्यामध्ये समाविष्ट आहे.
जेव्हा आउटपुट अनियमित होते, तेव्हा स्क्रूला दोष देण्यापूर्वी राळ ग्रेड, लॉट, मिश्रण आणि फीडिंग वर्तन रेकॉर्ड करा. सामग्रीच्या वितरणात प्रतिबंध किंवा व्यत्यय डोक्यापर्यंत पोहोचलेल्या गोष्टींवर परिणाम करू शकतो. मेंटेनन्स टीमला प्रत्यक्ष रनशी निगडित निरीक्षणे आवश्यक आहेत, फक्त मोठ्या एक्सट्रूडरसाठी विनंती नाही.
स्क्रू, बॅरल आणि तापमान प्रणाली भिन्न कार्ये करतात
फिरणारा स्क्रू बॅरलच्या आत राळ पोहोचवतो आणि कार्य करतो. हीटिंग झोन तापमान नियंत्रणात उष्णता जोडतात, तर प्रक्रिया यांत्रिक कार्याद्वारे देखील उष्णता विकसित करते. तापमान सेन्सर त्यांच्या स्थापित केलेल्या ठिकाणी फीडबॅक देतात. म्हणून प्रदर्शित बॅरल-झोन तापमान हे वाहत्या वितळण्याच्या प्रत्येक भागाचे थेट मोजमाप नाही.
हीटर आणि सेन्सरची ओळख वेगळी ठेवा. कमी-तापमानाच्या अलार्ममध्ये पॉवर सर्किट, हीटर, फीडबॅक डिव्हाइस, वायरिंग किंवा कंट्रोल सेटअप समाविष्ट असू शकते. फॉल्टची पुष्टी न करता हीटर बदलल्याने मूळ समस्या निराकरण न होऊ शकते. सार्वत्रिक प्रतिकार किंवा तापमान मर्यादा ऐवजी वास्तविक वायरिंग आकृती आणि पात्र विद्युत निदान वापरा.
ड्राइव्ह पॉवर रेटिंगपेक्षा जास्त जुळले पाहिजे
मोटर, गिअरबॉक्स आणि कपलिंग स्क्रूवर गती प्रसारित करतात. त्यांचे यांत्रिक कनेक्शन आणि ऑपरेटिंग आवश्यकता स्थापित केलेल्या असेंबलीशी संबंधित आहेत. समान रेट केलेली पॉवर असलेली मोटर स्वयंचलितपणे योग्य बदलू शकत नाही आणि समान नाममात्र व्यास असलेल्या स्क्रूमध्ये भिन्न भूमिती किंवा कनेक्शन तपशील असू शकतात.
स्क्रू किंवा बॅरल चौकशीसाठी, मूळ रेखांकन, मशीन अनुक्रमांक आणि साहित्याचा अर्ज द्या. ड्राइव्ह चौकशीसाठी, संपूर्ण मोटर आणि गिअरबॉक्स प्लेट्स आणि संबंधित असेंबली संदर्भ समाविष्ट करा. सुरक्षित स्थितीतून घेतलेल्या छायाचित्रांमध्ये मूळ अभिमुखता आणि कनेक्शन माहिती जतन करा. हे रेकॉर्ड अयशस्वी आयटम त्याच्या सभोवतालच्या मोठ्या असेंब्लीपासून वेगळे करण्यात मदत करतात.
पॅरिझन तयार करा: डाय हेड, डाय टूलिंग आणि वॉल-थिकनेस कंट्रोल
डाय हेड एक्सट्रूडरमधून वितळते आणि ते आउटलेट टूलिंगकडे वितरित करते. डाय आणि मँडरेल, ज्यांचे कधीकधी डाय पिन किंवा कोअर टूलिंग म्हणून वर्णन केले जाते, ट्यूब तयार करणारा कंकणाकृती रस्ता परिभाषित करतात. टर्मिनोलॉजी हेड डिझाइननुसार बदलते, म्हणून नामांकित घटक नेहमी ड्रॉईंगशी जोडला पाहिजे.
ब्लो मोल्ड एक वेगळे काम करते. हे गरम पॅरिसनच्या सभोवताल बंद होते आणि कंटेनरच्या बाह्य भागाची व्याख्या करते कारण हवा पोकळीच्या विरूद्ध प्लास्टिकचा विस्तार करते. समस्या एक्सट्रूजन हेड, आउटलेट टूलिंग किंवा ब्लो मोल्डशी संबंधित आहे की नाही हे ओळखल्याशिवाय "नवीन मोल्ड हेड" ऑर्डर केल्याने टाळता येण्याजोगा अस्पष्टता निर्माण होते.
सतत आणि संचयक हेडमध्ये भिन्न भौतिक मार्ग असतात
सतत वितळणाऱ्या पुरवठ्यातून एक सतत-एक्सट्रूजन व्यवस्था पॅरिझन तयार करते. एक संचयक हेड वितळण्याचे प्रमाण साठवते आणि सायकल दरम्यान ते सोडते. अतिरिक्त स्टोरेज आणि डिस्चार्ज फंक्शन्स हेड असेंबली आणि त्याचे नियंत्रण बदलतात. द्रव-पॉवर सर्किटमध्ये ऊर्जा संचयित करणाऱ्या हायड्रॉलिक संचयकापेक्षा वितळणारा संचयक देखील वेगळा असतो.
सील, टूलिंग, हीटर्स किंवा ॲक्ट्युएटरची तुलना करण्यापूर्वी हेड आर्किटेक्चर ओळखा. केवळ आउटलेट व्यासाशी जुळणे हे स्थापित करत नाही की आसपासचे असेंब्ली, हालचाल किंवा नियंत्रण इंटरफेस सुसंगत आहे.
कंट्रोलर भिंत-जाडी नियंत्रणाचा फक्त एक भाग आहे
पॅरिसन-कंट्रोल सिस्टम कंट्रोलर, ॲक्ट्युएटर आणि फीडबॅक व्यवस्थेद्वारे टूलिंग हालचालीशी प्रोग्राम केलेल्या प्रोफाइलला जोडते. मूग चेब्लो मोल्डिंग घटक विहंगावलोकननियंत्रक, ॲक्ट्युएटर आणि सर्वो घटकांचे त्याच्या सोल्यूशन्सचे वेगळे घटक म्हणून वर्णन करते. या घटक कुटुंबांना नियंत्रण आणि गती प्रणालीमध्ये भिन्न नोकऱ्या आहेत.
व्यावहारिक अर्थ सोपा आहे: बदली स्क्रीन किंवा कंट्रोलर स्वतंत्रपणे ॲक्ट्युएटर, फीडबॅक आणि मशीन इंटरफेस निवडले जाऊ शकत नाही. मूगचे विहंगावलोकन घटक कुटुंबांचे वर्णन करते; विशिष्ट किंगगल मशीनवर कोणते उपकरण स्थापित केले आहे हे ते ओळखत नाही.
टूलिंग पोझिशन आणि शेवटच्या भिंतीची जाडी देखील वेगळी असणे आवश्यक आहे. बाटलीची भिंत अजूनही भौतिक वर्तन, भाग भूमिती आणि प्रक्रियेच्या परिस्थितीवर अवलंबून असते. प्रदर्शित प्रोफाइलला भिंत-मापन अहवाल म्हणून हाताळण्याऐवजी मोल्ड केलेल्या भागाची पडताळणी करा. दपॅरिसन प्रोग्रामिंग मार्गदर्शकमापन केलेल्या उत्पादन स्थानांसह प्रोफाइल बदल कनेक्ट करते.
भागाला आकार द्या आणि सोडा: मोल्ड, क्लॅम्प, ब्लो सिस्टम आणि टेक-आउट
ब्लो मोल्ड आणि क्लॅम्पिंग युनिट स्वतंत्रपणे ओळखले पाहिजे. साचा हे उत्पादन-विशिष्ट साधन आहे. क्लॅम्पिंग असेंब्ली त्या साधनाला समर्थन देते आणि हलवते आणि आवश्यक टप्प्यांमध्ये ते बंद ठेवते. प्लेटन्स, मार्गदर्शक, सिलेंडर आणि कोणतीही कॅरेज यंत्रणा मशीन कॉन्फिगरेशनशी संबंधित आहे, स्वयंचलितपणे मोल्ड खरेदीसाठी नाही.
प्रतिस्थापन चौकशीसाठी, पोकळीचे छायाचित्र उत्पादन ओळखू शकते परंतु माउंटिंग इंटरफेसबद्दल थोडेसे प्रकट करू शकते. टूल आयडी आणि संबंधित मशीन किंवा मोल्ड ड्रॉइंग समाविष्ट करा. दएक्सट्रूजन ब्लो मोल्डिंग मोल्ड डिझाइन मार्गदर्शकपोकळी, पिंच-ऑफ, कूलिंग, ब्लोइंग इंटरफेस आणि काढण्याची पद्धत एकत्र का कार्य करणे आवश्यक आहे हे स्पष्ट करते.
ब्लो पिन ही डाय पिन नसते
डाय पिन किंवा मँडरेल हे मेल्ट-फॉर्मिंग टूलिंगशी संबंधित आहे. ब्लो पिन एअर-डिलिव्हरीशी संबंधित आहे आणि काही कॉन्फिगरेशनमध्ये, नेक-फॉर्मिंग किंवा कॅलिब्रेशन व्यवस्था. दोघांना दुकानाच्या मजल्यावर "पिन" म्हटले जाऊ शकते, परंतु ते भिन्न कार्य करतात आणि त्यांचे इंटरफेस भिन्न असतात.
काही उत्पादने तळाशी फुंकणे यासह भिन्न ब्लोइंग व्यवस्था वापरतात. फक्त बाटलीच्या व्हॉल्यूमवरून ब्लो पिन मागवू नका. उत्पादन समाप्त, साधन भूमिती, माउंटिंग, हालचाल आणि एअर कनेक्शन मंजूर डिझाइनशी जुळले पाहिजे. पिन किंवा ब्लोइंग असेंबलीची अचूक कार्ये त्या डिझाइनवर अवलंबून असतात.
भाग काढणे साचा उघडण्यापलीकडे विस्तारते
काढण्याच्या प्रणालीने तयार झालेले उत्पादन अस्वीकार्य नुकसान किंवा हस्तक्षेपाशिवाय बाहेर काढले पाहिजे. प्रकल्पाच्या आधारावर, काढण्यामध्ये ग्रिपर, रोबोट, दुसरी हाताळणी यंत्रणा किंवा परिभाषित मॅन्युअल ऑपरेशन समाविष्ट असू शकते. फ्लॅश काढणे, हँडल पंचिंग, गळती चाचणी आणि संदेश देणे ही स्वतंत्र उपकरणे असू शकतात.
जेव्हा एखादा भाग चुकीच्या पद्धतीने पुढील मशीनपर्यंत पोहोचतो तेव्हा ती सीमा महत्त्वाची असते. साचा उघडल्यानंतर चिन्हांकित किंवा विकृत रूप येऊ शकते. ते प्रथम कुठे दिसले, कोणत्या स्थानकाने किंवा पोकळीने ते तयार केले आणि हाताळण्यापूर्वी ते उपस्थित होते की नाही याची नोंद करा. फक्त ट्रिमिंग आणि कन्व्हेयिंग नंतर तपासणी केली गेलेली दोष पासून साचा पोशाख निदान करू नका.
बोटे, फिक्स्चर किंवा सेन्सर बदलण्याची विनंती करण्यापूर्वी ऑर्डर केलेल्या टेक-आउट आणि फिनिशिंग स्कोपची पुष्टी करा. दस्वयंचलित मशीन आणि पूर्ण-लाइन मार्गदर्शकडाउनस्ट्रीम सप्लाय पासून मशीन फंक्शन्स वेगळे करते. ऑटोमेशन वास्तविक कॉन्फिगरेशनद्वारे ओळखले जावे, "स्वयंचलित" शब्दावरून अनुमान काढले जाऊ नये.
सायकलला सपोर्ट करा: हायड्रॉलिक, कूलिंग, सेन्सर्स आणि कंट्रोल्स
पॉवर आणि फ्लुइड सर्किट्स
हायड्रॉलिक मशीनवर, मोटर आणि पंप हायड्रॉलिक पॉवर पुरवतात. वाल्व्ह प्रवाहाचे थेट किंवा नियमन करतात आणि ॲक्ट्युएटर हालचाली निर्माण करतात. सर्वो-चालित तेल पंप हा हायड्रॉलिक प्रणालीचा भाग राहतो. त्याला इलेक्ट्रिक मोटर म्हटल्याने संपूर्ण यंत्र सर्व-इलेक्ट्रिक होत नाही.
एअर सिस्टम निर्दिष्ट वायवीय आणि उडवण्याच्या कार्यांना समर्थन देते. रेग्युलेटर, व्हॉल्व्ह, फिल्टर, टयूबिंग आणि ब्लोइंग टूलच्या वेगवेगळ्या भूमिका असतात. योग्य दिसणारे कनेक्शन अद्याप त्याच्या सर्किट आवश्यकतांशी जुळणे आवश्यक आहे. योजनाबद्ध आणि संपूर्ण डिव्हाइस कोडमधून हायड्रॉलिक आणि वायवीय घटक ओळखा, केवळ शरीराचा आकार किंवा पोर्ट देखावा नाही.
कूलिंगमध्ये अनेक स्वतंत्र भार असतात
मोल्डला उष्णता काढून टाकणे आवश्यक आहे, आणि मशीनमध्ये हायड्रॉलिक तेल किंवा इतर निर्दिष्ट सर्किट्ससारखे अतिरिक्त कूलिंग लोड असू शकतात. एक चिल्लर, टॉवर किंवा वनस्पती पाणी प्रणाली मशीन पुरवठ्याच्या बाहेर बसू शकते. हरवलेल्या वनस्पती उपकरणांना हरवलेल्या यंत्राचा घटक म्हणून हाताळण्यापूर्वी जबाबदारीच्या सीमारेषा तयार करा.
मुख्य पाणीपुरवठ्याचे सामान्य वाचन हे सिद्ध करत नाही की प्रत्येक मोल्ड शाखेत पुरेसे परिसंचरण आहे. सर्किट ओळख आणि वास्तविक ऑपरेटिंग निरीक्षणे एका ओळी-व्यापी गृहीतकापेक्षा अधिक उपयुक्त आहेत. दउपयुक्तता आवश्यकता मार्गदर्शकमशीन, मोल्ड आणि सहाय्यक मागण्या वेगळ्या कशा ठेवायच्या हे स्पष्ट करते.
एचएमआय, पीएलसी आणि फीडबॅक डिव्हाइसेस अदलाबदल करण्यायोग्य नाहीत
HMI हा ऑपरेटर इंटरफेस आहे. पीएलसी मशीनचे नियंत्रण लॉजिक कार्यान्वित करते, तर फील्ड उपकरणे सिग्नल देतात आणि आज्ञा पाळतात. HMI वर संदेश नोंदवलेली स्थिती ओळखतो; ते स्वतःच स्थापित करत नाही की स्क्रीन दोषपूर्ण आहे किंवा प्रदर्शित केलेले उपकरण अयशस्वी झाले आहे.
काहीही साफ करण्यापूर्वी किंवा बदलण्यापूर्वी अलार्म, सायकल स्टेप आणि संबंधित निरीक्षणे जतन करा. वापराHMI सेटिंग्ज आणि अलार्म मार्गदर्शकतो रेकॉर्ड आयोजित करण्यासाठी. कंट्रोलर, ड्राइव्ह किंवा फीडबॅक बदलण्यासाठी योग्य प्रोग्राम, पॅरामीटर्स आणि कॅलिब्रेशन देखील आवश्यक असू शकते.
सुरक्षितता-संबंधित उपकरणांना त्यांची निर्दिष्ट बदली आणि प्रमाणीकरण प्रक्रिया आवश्यक आहे. युनायटेड स्टेट्स मध्ये,OSHA चे घातक-ऊर्जा मार्गदर्शनअनपेक्षित ऊर्जा किंवा संचयित ऊर्जेपासून सेवा जोखमींचे निराकरण करते. अधिकृत कर्मचाऱ्यांमार्फत साइटच्या मशीन-विशिष्ट प्रक्रियेचे अनुसरण करा. HMI स्टॉप किंवा जेनेरिक पार्ट्स गाइड सुरक्षित प्रवेश स्थापित करत नाही.
Kinggle सतत आणि संचयक मशीनवर भाग कसे वेगळे आहेत ते पहा
वास्तविक प्लॅटफॉर्म उदाहरणे घटक नकाशा अधिक उपयुक्त बनवतात. किंग्जले यांचाKGB5L उत्पादन पृष्ठभाषांतरित मोल्ड-शिफ्टिंग यंत्रणा असलेल्या सिंगल-स्टेशन सतत मशीनचे वर्णन करते. त्याच्या टेबलमध्ये 60 mm स्क्रू आहे आणि मित्सुबिशी PLC चे नाव वैशिष्ट्य वर्णनात आहे.

दKGB100B 120L पृष्ठत्याऐवजी संचयक-हेड प्लॅटफॉर्मचे वर्णन करते. हे 100 मिमी स्क्रू सूचीबद्ध करते आणि हायड्रॉलिक सर्वो ऑपरेशन, डायरेक्ट-प्रेशर मोल्ड लॉकिंग आणि भिंत-जाडी नियंत्रणाचे वर्णन करते. त्याची स्टोरेज आणि डिस्चार्ज व्यवस्था घटक चर्चेला वेगळी रचना देते.

| आयटम | KGB5L | KGB100B | भेद काय बदलतो |
|---|---|---|---|
| प्रकाशित आर्किटेक्चर | सिंगल-स्टेशन सतत बाहेर काढणे | संचयक-हेड बाहेर काढणे | हेड असेंब्ली आणि सायकल संबंध |
| प्रकाशित स्क्रू व्यास | 60 मिमी | 100 मिमी | विविध एक्सट्रूडर संदर्भ; व्यास पूर्ण भाग तपशील नाही |
| प्रकाशित साचा व्यवस्था | ट्रान्सलेशनल मोल्ड शिफ्टिंग | पृष्ठावर वर्णन केलेली निश्चित उघडण्याची/बंद करण्याची व्यवस्था | योग्य क्लॅम्प आणि हालचाल असेंब्ली ओळखा |
| बदली ओळख | या मशीनचे तयार केलेले दस्तऐवजीकरण वापरा | या मशीनचे तयार केलेले दस्तऐवजीकरण वापरा | सामायिक केलेल्या घटकाच्या नावावरून कोणतीही अदलाबदली होत नाही |
स्रोत: दोन लिंक केलेले Kinggle उत्पादन पृष्ठे. कॉन्फिगरेशन वर्णन आणि स्क्रू व्यास ही कॅटलॉग माहिती आहे, ग्राहकाच्या स्थापित मशीनवरून मोजमाप नाही.
ही उदाहरणे दाखवतात की "किंगल स्क्रू," "एक हायड्रॉलिक व्हॉल्व्ह" किंवा "वॉल कंट्रोलर" हे ऑर्डरचे वर्णन खूप विस्तृत का आहे. अगदी एका मशीन कुटुंबात, अनुक्रमांक, मंजूर बदल आणि वर्तमान असेंबली पुनरावृत्ती प्रकरण. उत्पादन-पृष्ठ डेटा प्लॅटफॉर्म शोधू शकतो, परंतु ते तयार केलेल्या सामग्रीचे बिल बदलू शकत नाही.
खरेदीसाठी, तीन रेकॉर्ड वेगळे करा: कॅटलॉग काय वर्णन करतो, ऑर्डरमध्ये काय समाविष्ट आहे आणि आता काय स्थापित केले आहे. नंतरच्या बदलामुळे ड्राइव्ह, सेन्सर किंवा टूल बदलले असावे. रिप्लेसमेंट निवडण्यापूर्वी त्या रेकॉर्ड्सची जुळवाजुळव करा, विशेषत: जेव्हा जुना घटक मूळ रेखांकनाशी जुळत नाही.
सेवा चौकशी दरम्यान, विहंगावलोकन छायाचित्रावर प्रभावित उपप्रणाली चिन्हांकित करा आणि वाचनीय घटक लेबल स्वतंत्रपणे संलग्न करा. दोन्ही प्रतिमांना मशीनच्या अनुक्रमांकाशी लिंक करा. इन्स्टॉलेशन संदर्भाशिवाय क्लोज-अप आयटम एक्सट्रूजन ड्राइव्ह, हायड्रॉलिक पॅकेज किंवा सहाय्यक संबंधित आहे की नाही हे लपवू शकते.
ऑर्डर करण्यापूर्वी योग्य बदली ओळखा
निरीक्षण केलेल्या समस्या आणि भाग ओळखीसह प्रारंभ करा, एक घटक अयशस्वी झाल्याचा निष्कर्ष नाही. असमान भिंती, मंद हालचाल किंवा तापमानाच्या अलार्मची अनेक कारणे असू शकतात. बदली खरेदी करण्यापूर्वी अटींची नोंद करा आणि मान्यताप्राप्त निदान प्रक्रियेद्वारे दोषाची पुष्टी करा.
दब्लो मोल्डिंग दोष मार्गदर्शकउत्पादन लक्षणे आयोजित करण्यासाठी उपयुक्त आहे. सेवा अंतरासाठी, वापराप्रतिबंधात्मक देखभाल चेकलिस्टस्थापित मशीनच्या मॅन्युअलच्या बाजूने. घटक विहंगावलोकन प्रत्येक राळ, कर्तव्य चक्र आणि ऑपरेटिंग वातावरणासाठी एक बदली वय लिहून देऊ नये.
| रेकॉर्ड | समाविष्ट करा | का ते महत्त्वाचे आहे |
|---|---|---|
| यंत्राची ओळख | मॉडेल, अनुक्रमांक आणि ओळख पटवणारा फोटो | बिल्ड आणि त्याचे दस्तऐवजीकरण शोधते |
| विधानसभा ओळख | प्रणाली, असेंबली रेखाचित्र, मूळ भाग क्रमांक आणि पुनरावृत्ती | समान आयटम पासून एक घटक वेगळे |
| डिव्हाइस माहिती | पूर्ण निर्माता कोड आणि वाचनीय रेटिंग | आंशिक कोड कॉन्फिगरेशन फरक वगळू शकतो |
| जोडण्या | संबंधित माउंटिंग, शाफ्ट, फ्लुइड, इलेक्ट्रिकल किंवा सिग्नल इंटरफेस | व्हिज्युअल समानतेपेक्षा अधिक पुष्टी करते |
| इतिहास बदला | मंजूर बदली, बदल आणि सॉफ्टवेअर बदल | सध्याच्या मशीनसह मूळ रेखाचित्र समेट करते |
| दोष पुरावा | अलार्म, सायकल स्टेप, मोजमाप, चिन्हांकित नमुने आणि सुरक्षित छायाचित्रे | अयशस्वी आयटम पासून नोंदवलेले लक्षण वेगळे करण्यात मदत करते |
एक लहान, नियंत्रित ओळख क्रम वापरा
- मशीनच्या रेखांकन किंवा भागांच्या सूचीमध्ये आयटम शोधा आणि त्याचे असेंब्ली संदर्भ रेकॉर्ड करा.
- सुरक्षित, परवानगी असलेल्या स्थितीतून संपूर्ण लेबल आणि आसपासची स्थापना कॅप्चर करा.
- संबंधित मेकॅनिकल, इलेक्ट्रिकल आणि फ्लुइड इंटरफेस पुरवठादाराच्या तपशीलाशी जुळवा.
- दस्तऐवज बदला किंवा पुनरावृत्ती करा आणि स्थापनेपूर्वी आवश्यक तांत्रिक मान्यता मिळवा.
- अधिकृत बदलीनंतर, उत्पादन जारी करण्यापूर्वी आवश्यक सेटअप, अभिप्राय, सुरक्षा कार्ये आणि उत्पादन परिणाम सत्यापित करा.
भिन्न घटक वर्गांना भिन्न पुरावे आवश्यक आहेत. हीटरला त्याचे निर्दिष्ट इलेक्ट्रिकल आणि इंस्टॉलेशन तपशील आवश्यक असतात. वाल्वसाठी योग्य सर्किट फंक्शन आणि डिव्हाइस कॉन्फिगरेशन आवश्यक आहे. यांत्रिक साधनासाठी त्याचे रेखाचित्र आणि इंटरफेस आवश्यक आहेत. नियंत्रण बदलण्यासाठी आवृत्ती आणि पॅरामीटर तपासणे आवश्यक आहे. छायाचित्र या नोंदींचे समर्थन करू शकते परंतु प्रत्येक लपलेली आवश्यकता स्थापित करू शकत नाही.
अचूक पुरवठा केलेल्या वस्तू आणि कोणत्याही मंजूर पर्यायाची लेखी पुष्टी करण्याची विनंती करा. सेवा रेकॉर्डमध्ये जुनी आणि नवीन ओळख जतन करा. ते रेकॉर्ड पुढील अयशस्वी होण्यासाठी केवळ "ब्लो मोल्डिंग मशिनरीसाठी एक सुटे भाग" असलेल्या खरेदी वर्णनापेक्षा अधिक उपयुक्त आहे.
न वाचता येणाऱ्या लेबलला अधिक पुराव्याची आवश्यकता असते, अंदाजित भाग क्रमांक नाही. ओळख सोडवण्यासाठी रेखांकन स्थिती, स्थापना छायाचित्रे आणि मशीन रेकॉर्ड वापरा. जवळपासच्या मशीनमधून कोड कॉपी करू नका कारण त्याचा घटक सारखा दिसतो.
ब्लो मोल्डिंग मशीनच्या भागांबद्दल वारंवार विचारले जाणारे प्रश्न
ब्लो मोल्डिंग मशीनचे मुख्य भाग कोणते आहेत?
एक्सट्रूजन मशीनसाठी, मुख्य गट म्हणजे फीडिंग आणि एक्सट्रूझन, डाय हेड आणि टूलिंग, पॅरिसन कंट्रोल, मोल्ड आणि क्लॅम्प, ब्लोइंग, कूलिंग, ड्राइव्ह आणि कंट्रोल्स आणि उत्पादन काढणे. अचूक व्यवस्था प्लॅटफॉर्म आणि प्रकल्पावर अवलंबून असते. प्रथम प्रक्रिया ओळखा, नंतर मानक उपकरणे, निवडलेले पर्याय आणि स्वतंत्र सहाय्यकांमध्ये फरक करण्यासाठी त्याचे असेंबली दस्तऐवज वापरा.
डाय हेड आणि ब्लो मोल्डमध्ये काय फरक आहे?
डाय हेड वितळलेले पॉलिमर हाताळते आणि त्याच्या आउटलेट टूलिंगद्वारे पॅरीसन तयार करते. ब्लो मोल्ड त्या पॅरिसनच्या आसपास बंद होतो आणि महागाई दरम्यान उत्पादनाच्या बाह्य भागाची व्याख्या करतो. एक साचा पोकळी, मरणे किंवा पूर्ण डोके असेंबली म्हणून एक भिन्न ऑर्डर आयटम आहे. केवळ "मोल्ड" शब्दावर अवलंबून न राहता असेंबली संदर्भ द्या.
ब्लो पिन डाय पिन किंवा मँडरेल सारखीच असते का?
नाही. डाय पिन किंवा मँडरेल हे मेल्ट-फॉर्मिंग टूलिंगशी संबंधित आहे आणि कंकणाकृती आउटलेट परिभाषित करण्यात मदत करते. ब्लो पिन हवेचा परिचय देते आणि विशिष्ट डिझाइनमध्ये मान-फॉर्मिंग किंवा कॅलिब्रेशन कर्तव्ये असू शकतात. सामायिक केलेला शब्द "पिन" घटकांना अदलाबदल करण्यायोग्य बनवत नाही. एकतर आयटम ओळखण्यासाठी वास्तविक टूलिंग ड्रॉइंग वापरा.
वेगवेगळ्या ब्लो मोल्डिंग मशीनमध्ये भाग अदलाबदल करण्यायोग्य आहेत का?
सामान्य नाव, समान स्वरूप किंवा जुळणारे हेडलाइन रेटिंग यावरून परस्पर बदलण्याची क्षमता गृहीत धरू नका. संपूर्ण डिव्हाइस कोड, असेंबली पुनरावृत्ती, माउंटिंग, कनेक्शन आणि ऑपरेटिंग फंक्शन जुळणे आवश्यक आहे. नियंत्रणे सॉफ्टवेअर, पॅरामीटर आणि फीडबॅक सुसंगततेवर देखील अवलंबून असू शकतात. कॅटलॉग छायाचित्रावरून अनुमान काढण्याऐवजी स्थापित केलेल्या कॉन्फिगरेशनसाठी कोणताही पर्याय मंजूर केला पाहिजे.
बदली भाग ओळखण्यासाठी कोणती माहिती आवश्यक आहे?
मशीनचे मॉडेल आणि अनुक्रमांक, मूळ भाग क्रमांक, असेंबली रेखांकन संदर्भ, पुनरावृत्ती आणि स्पष्ट लेबल छायाचित्रे पाठवा. संबंधित इंटरफेस, मंजूर केलेले बदल आणि आढळलेले दोष समाविष्ट करा. नियंत्रण उपकरणांसाठी, आवृत्ती आणि कॉन्फिगरेशन रेकॉर्ड देखील जतन करा. हे चौकशीला घटकांच्या विस्तृत श्रेणीऐवजी विशिष्ट आयटम ओळखण्यास अनुमती देते.
विशिष्ट भागांची चौकशी तयार करा
किंगल मशीनसाठी, मशीन प्लेट, असेंबली संदर्भ आणि वाचनीय घटक लेबलसह प्रारंभ करा. समस्या रेकॉर्ड आणि संबंधित रेखाचित्रे जोडा, नंतर द्वारे पॅकेज पाठवाKinggle संपर्क पृष्ठ. स्थापित केलेला भाग ओळखणे ही योग्य प्रतिस्थापनाची पुष्टी करण्याच्या दिशेने पहिले पाऊल आहे.