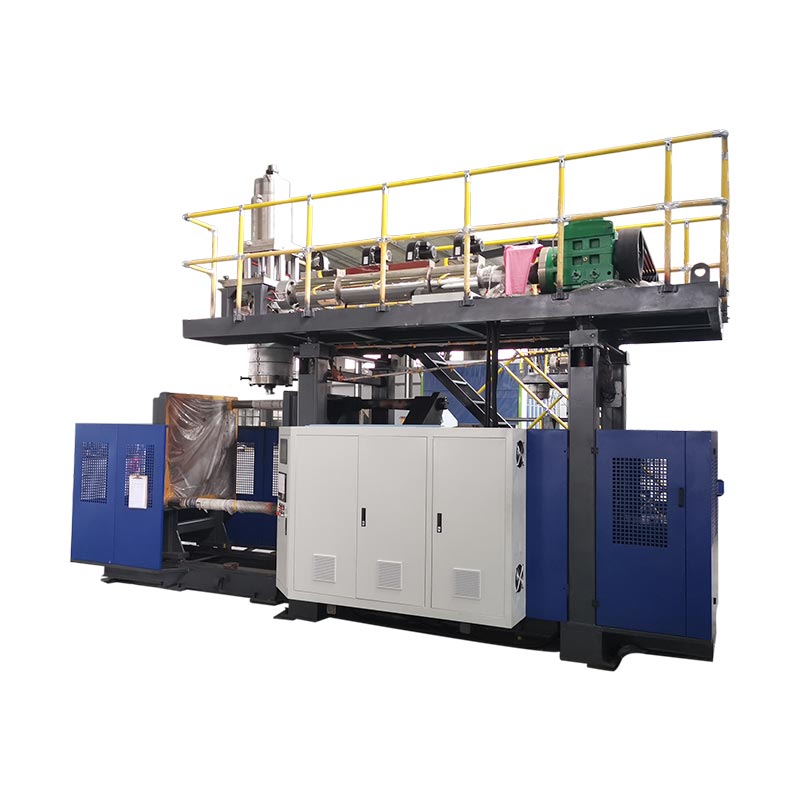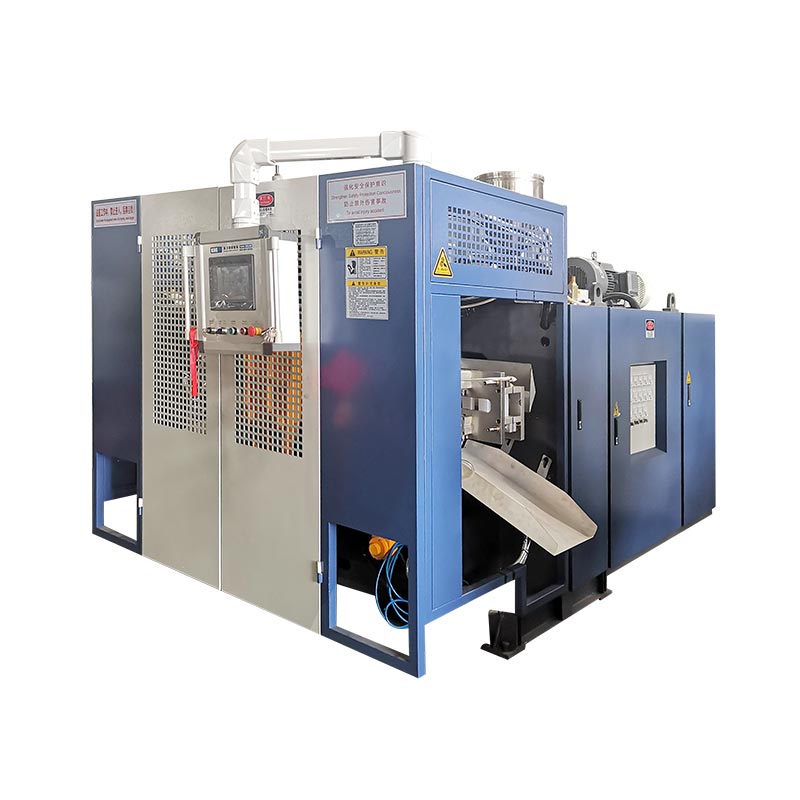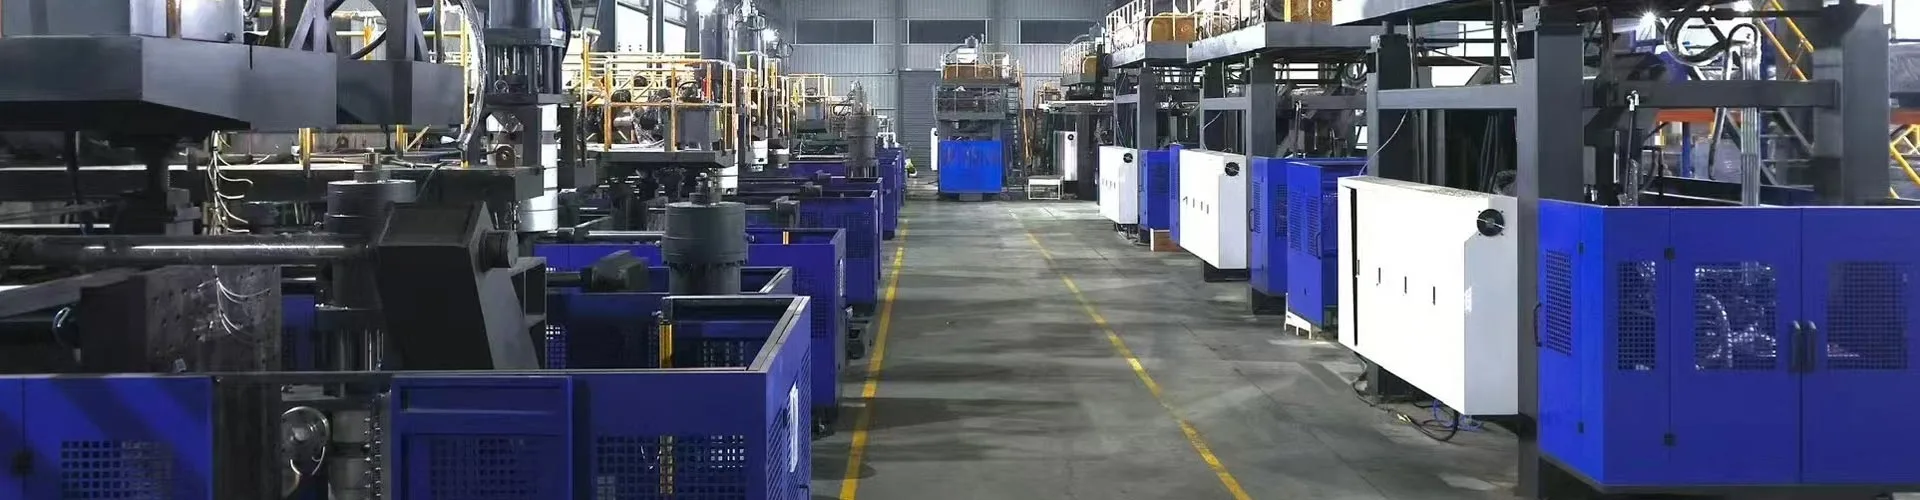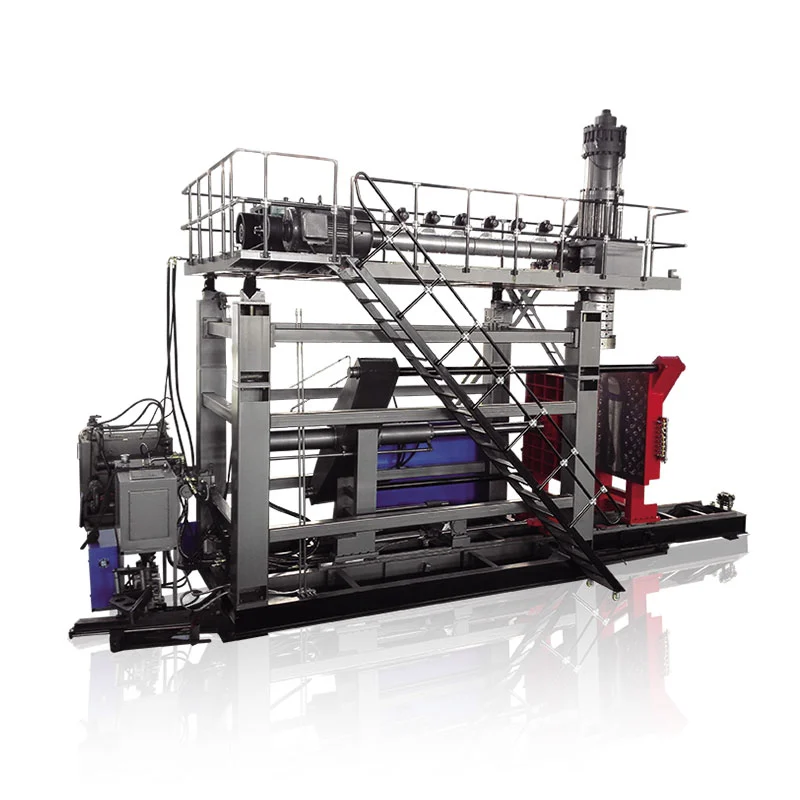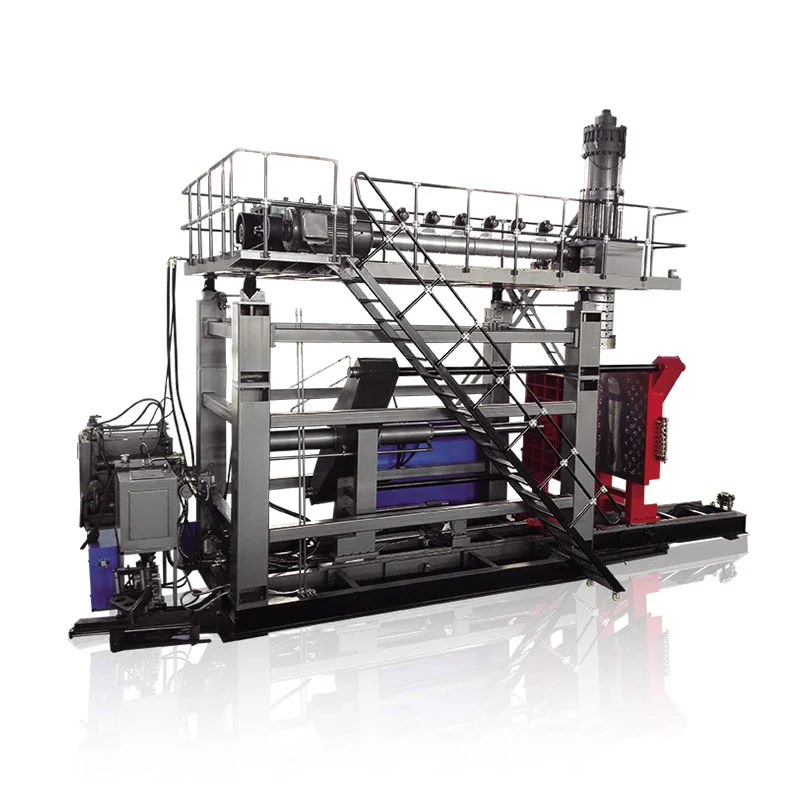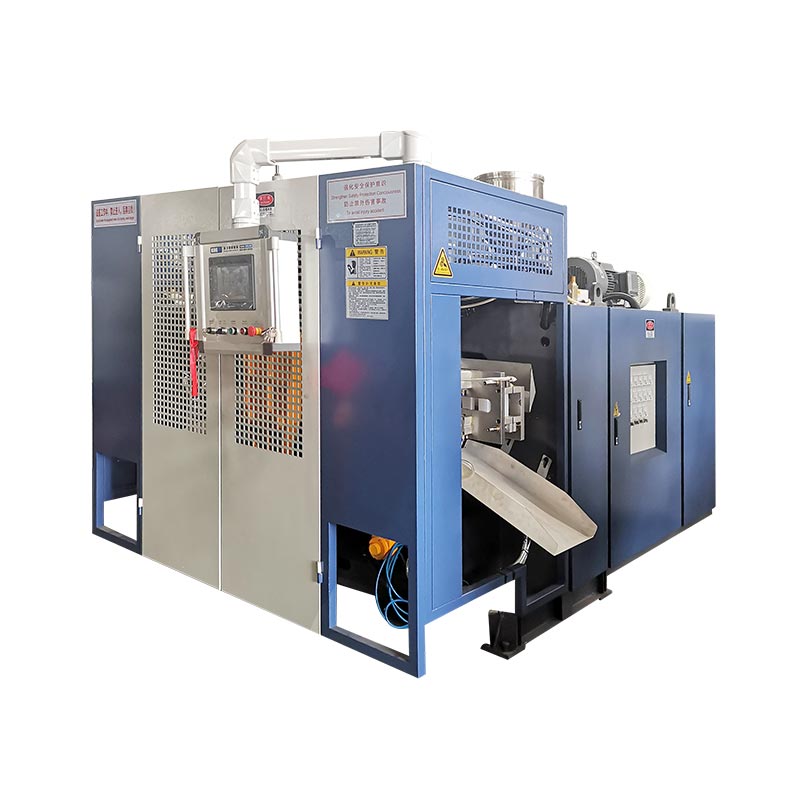
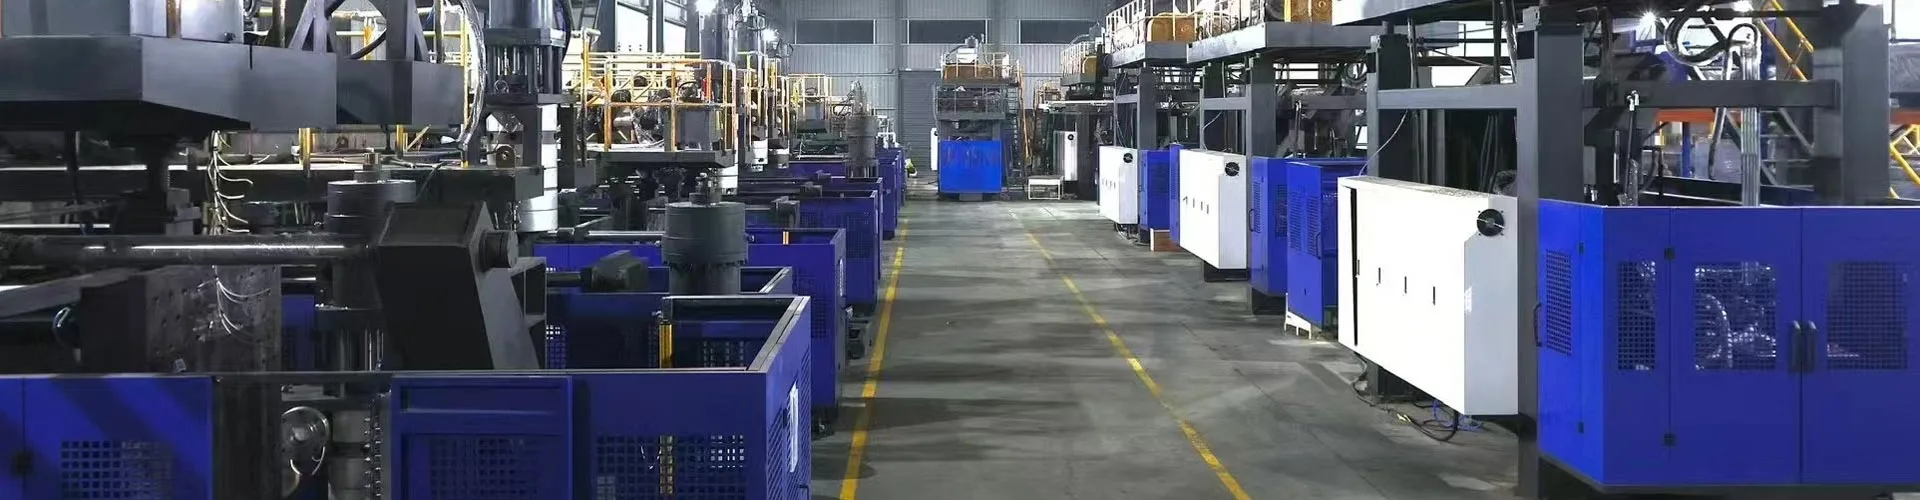
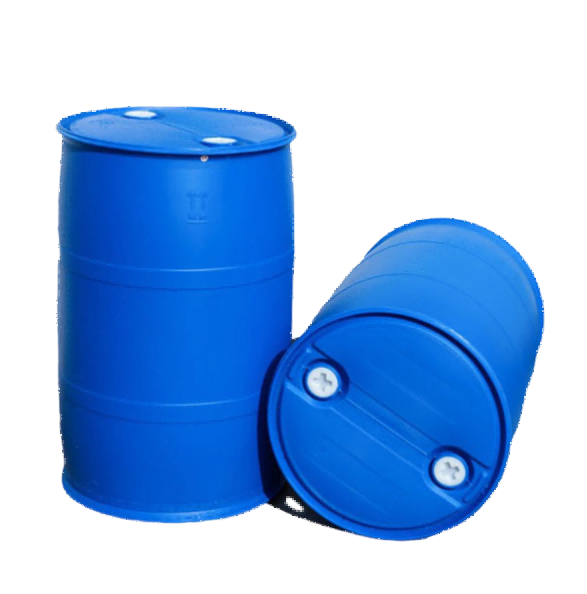
A रासायनिक ड्रम ब्लो मोल्डिंग मशीन200 ते 220 लिटर ड्रमसाठी आकाराचे एक संचयक एक्सट्रूजन मशीन आहे. गुरुत्वाकर्षणाने ते आकारातून बाहेर काढण्यापूर्वी संचयक जड पॅरिसन वेगाने बाहेर काढतो. मशीनबद्दल इतर सर्व काही एका क्षणासाठी अस्तित्वात आहे: ड्रॉप चाचणी.
हीच प्रामाणिक मांडणी आहे. जो ड्रम पडल्यावर टिकू शकत नाही तो धोकादायक माल पाठवत नाही, तो कितीही चांगला दिसतो.
त्यामुळे हा लेख चाचणीपासून मागे काम करतो. ढोल काय टिकवायचे आहे. जिथे प्रत्यक्षात ढोल वाजतात. आणि त्याबद्दल मशीनला काय करावे लागेल.
की टेकअवेज
- येथे ड्रम अयशस्वीबॉटम चाइम आणि पिंच-ऑफ वेल्ड. बाजूच्या भिंतीत जवळजवळ कधीच नाही.
- ड्रॉप टेस्ट ड्रमच्या सहाय्याने केली जातेपूर्ण आणि कंडिशन थंड. थंड प्लास्टिक हे ठिसूळ प्लास्टिक आहे.
- 200 लिटर ड्रमचे वजन असते12 ते 15 किग्रॅ3.5 ते 4 मिमी भिंतीसह. प्रत्येक अतिरिक्त मिलिमीटर म्हणजे पैसा.
- HMW-HDPE, सामान्य HDPE नाही.स्ट्रेस क्रॅक रेझिस्टन्स हे आक्रमक रसायनशास्त्राचे वर्षभर टिकून राहते.
- आउटपुट आहे17 ते 20 ड्रम प्रति तास. कूलिंग ही गती सेट करते, एक्सट्रूडर नाही.
या पृष्ठावर
ड्रॉप चाचणी प्रत्यक्षात काय मागणी करते
धोकादायक वस्तूंच्या पॅकेजिंगसाठी UN प्रमाणपत्रामध्ये ड्रॉप चाचणी समाविष्ट आहे. ड्रम भरले जाते, सोडले जाते आणि तपासणी केली जाते. ते लीक होऊ नये.
तीन तपशील ते ध्वनीपेक्षा कठीण करतात.
प्रथम, ड्रम आहेपूर्ण. त्या प्रभावामागे अंदाजे 200 किलो द्रव आहे. जेव्हा ड्रम जमिनीवर आदळतो तेव्हा लोड थांबत नाही. ते हलत राहते, आणि भिंतीला ते धरावे लागते.
दुसरा, ड्रम आहेवातानुकूलित थंडप्रथम पॉलिथिलीन गरम झाल्यावर कडक होते आणि थंड झाल्यावर ठिसूळ होते. सर्दीची चाचणी मुद्दाम केली जाते. वास्तविक पुरवठा साखळीतील ही सर्वात वाईट स्थिती आहे.
तिसरे, ड्रॉप सहसा आहेकर्णरेषा, तळाशी असलेल्या चाइमवर. फ्लॅट नाही. ते संपूर्ण प्रभावाला प्लॅस्टिकच्या छोट्या त्रिज्येमध्ये फनेल करते. आणि ती त्रिज्या नेमकी तिथं आहे जिथे पॅरिसनला पाया तयार करण्यासाठी सर्वात दूर पसरावे लागले.
आमची ड्रम टूलींग UN प्रमाणपत्रासह 3 मीटर ड्रॉप चाचणीसाठी प्रमाणित आहे. व्यावसायिकदृष्ट्या, ते बोनस वैशिष्ट्य नाही. धोकादायक वस्तूंच्या पॅकेजिंगचे खरेदीदार अप्रमाणित ड्रम स्वीकारू शकत नाहीत, म्हणून ती प्रवेशाची किंमत आहे.
जिथे ढोल फुटतात
नवीन खरेदीदाराला विचारा की ड्रम कुठे बिघडला. ते सहसा बाजूच्या भिंतीकडे निर्देशित करतील, कारण ती सर्वात मोठी पृष्ठभाग आहे.
ते नाही. आम्हाला निदान करण्यास सांगितले गेलेल्या जवळजवळ प्रत्येक अपयशासाठी दोन ठिकाणे जबाबदार आहेत.
तळाशी झंकार
हा कोपरा त्रिज्या आहे जिथे पाया बाजूच्या भिंतीला भेटतो. भौमितिकदृष्ट्या पॅरिसनला ताणणे सर्वात लांब आहे, म्हणून तो नैसर्गिकरित्या ड्रमचा सर्वात पातळ भाग आहे.
कर्ण थेंब तिची उर्जा केंद्रित करते तिथे देखील. पातळ प्लास्टिक, केंद्रित प्रभाव, थंड कंडिशनिंग. म्हणूनच चाइम प्रथम जातो.
पिंच-ऑफ वेल्ड
जेव्हा साचा बंद होतो, तेव्हा ते पॅरीसन शटला चिमटे काढते आणि फ्लॅश दूर करते. ते शिवण वितळलेल्या दोन चेहऱ्यांमधील वेल्ड आहे. तयार ड्रममधील ही सर्वात कमकुवत ओळ आहे.
एक वेल्ड परिपूर्ण दिसू शकते आणि तरीही थंड असू शकते. कोल्ड वेल्ड्स फाटण्याऐवजी प्रभावाखाली सोलतात. अयशस्वी पृष्ठभाग तुम्हाला काय घडले ते सांगते. फाटलेल्या वेल्डमध्ये चांगले फ्यूजन होते. एक सोललेली नाही.
तक्ता 1 · अयशस्वी निदान
| जिथे तो अयशस्वी झाला | संभाव्य कारण | काय बदलायचे |
|---|---|---|
| तळाचा झंकार, स्प्लिट | बेस त्रिज्या येथे भिंत खूप पातळ | चाइमवर जाडीचे बिंदू जोडा |
| वेल्ड अलग सोलून | पिंच-ऑफवर खूप थंड वितळणे | वितळलेले तापमान वाढवा, डाय झोन संतुलित करा |
| वेल्ड स्वच्छपणे विभाजित करा | शिवण येथे पुरेसे साहित्य नाही | पिंच लाइनमध्ये सामग्री पुन्हा-प्रोफाइल करा |
| भरल्यानंतर आठवडे क्रॅक होतात | ताण क्रॅकिंग, चुकीचे राळ ग्रेड | उच्च आण्विक वजन HMW-HDPE वर जा |
| जड फ्लॅश, कमकुवत शिवण | क्लॅम्प रेंगाळणे उघडे | टनेज आणि पिंच-ऑफ एज वेअर तपासा |
| स्टॅकिंग नंतर विकृत | इजेक्शनपूर्वी पुरेसे कूलिंग नाही | कूलिंग वाढवा, पाण्याचे तापमान कमी करा |
चौथी पंक्ती दुखावणारी आहे. ड्रॉप टेस्टमध्ये स्ट्रेस क्रॅकिंग दिसून येत नाही. हे काही आठवड्यांनंतर, ग्राहकाच्या साइटवर, काहीतरी आक्रमक असलेल्या ड्रममध्ये दिसते. तोपर्यंत तुम्ही हजारो पाठवलेत.
HMW-HDPE का, आणि सामान्य HDPE नाही
रासायनिक ड्रम उच्च आण्विक वजन एचडीपीईपासून बनवले जातात. कारण म्हणजे पर्यावरणीय ताण क्रॅक रेझिस्टन्स किंवा ESCR नावाचा गुणधर्म.
सराव मध्ये याचा अर्थ काय आहे ते येथे आहे. पॉलीथिलीनला सतत तणावाखाली ठेवा, विशिष्ट रसायनांच्या संपर्कात आणा आणि कालांतराने ते क्रॅक होऊ शकते. प्रभाव आवश्यक नाही. तो फक्त मार्ग देतो.
पूर्ण ड्रम हीच परिस्थिती आहे. सामग्रीच्या वजनामुळे भिंतीवर कायमचा ताण येतो. ती सामग्री डिटर्जंट, सॉल्व्हेंट किंवा आम्ल असू शकते. आणि ड्रम वर्षभर तसाच बसू शकतो.
लांब पॉलिमर साखळ्या याला अधिक चांगल्या प्रकारे प्रतिकार करतात. HMW-HDPE मधील उच्च आण्विक वजन तुम्हाला तेच विकत घेते.
एक झेल आहे, आणि तो मशीनवर उतरतो. HMW राळ प्रक्रिया करण्यासाठी कडक आहे. ते डाई सोडून अधिक फुगते. लहान कॅनमधील एचडीपीईपेक्षा याला अधिक एक्सट्रूडर पॉवर आणि भिन्न पॅरिसन सेटिंग्ज आवश्यक आहेत.
त्यामुळे तुमच्या वास्तविक ड्रम रेझिनच्या विरूद्ध प्लास्टीझिंग क्षमता तपासा. कोटेशन सहसा ते मानक HDPE साठी सांगतात, जे तुम्ही चालवत आहात असे नाही.
प्रभावासाठी भिंतीचे प्रोग्रामिंग
पॅरिसन कंट्रोलर एक जाडी सेट करत नाही. हे पॅरिसनच्या लांबीसह एक वक्र सेट करते. ड्रमवर, तो वक्र ड्रॉप चाचणीभोवती डिझाइन केला आहे.
एकदा तुम्ही ड्रमला जॉबचा संच म्हणून पाहिल्यानंतर हे सोपे होते:
- बेस आणि बॉटम चाइम: अधिक.हे प्रभाव घेते आणि ते डीफॉल्टनुसार सर्वात पातळ क्षेत्र आहे. त्याला सर्वाधिक भरपाईची गरज आहे.
- पिंच-ऑफ लाइन: अधिक.सर्वात कमकुवत वेल्ड देखील सर्वात पातळ विभाग असू नये.
- टॉप चाइम आणि क्लोजर क्षेत्र: अधिक.बंग तणाव एकाग्र करतात, आणि ड्रम देखील वरच्या बाजूला सोडले जातात.
- सरळ बाजूची भिंत: कमी.हे कमीत कमी केंद्रित भार वाहते. येथेच वजन कमी होते.
- कट रेषेच्या वर: किमान.ती सामग्री फ्लॅश बनते आणि पुन्हा ग्राउंड होते.
संख्या स्पष्ट करतात. 200 लिटर ड्रमचे वजन 12 ते 15 किलोग्रॅम असते, त्याची भिंत सुमारे 3.5 ते 4 मिमी असते. संपूर्ण शरीरात एक अनावश्यक मिलीमीटर जोडा आणि तुम्ही पाठवलेल्या प्रत्येक ड्रममध्ये किलो HMW-HDPE जोडले आहे.
म्हणूनच कंट्रोलर रिझोल्यूशन येथे तळटीप नाही. 100 पॉइंट वॉल जाडी कंट्रोलर चाइम कोठे तयार होईल ते अचूकपणे सामग्री ठेवतो. एक खडबडीत कंट्रोलर त्याऐवजी विस्तृत बँडमध्ये पसरवतो आणि तुम्ही प्रत्येक सायकलवरील फरकासाठी पैसे देता.
आणखी एक गोष्ट जाणून घेण्यासारखी आहे. Sag येथे आपल्या विरुद्ध कार्य करते. पॅरिसन लटकत असताना शीर्षस्थानी पातळ होते आणि पॅरिसनचा वरचा भाग ड्रमचा आधार बनतो.
म्हणून ज्या क्षेत्राला सर्वात जास्त सामग्रीची आवश्यकता आहे ते क्षेत्र गुरुत्वाकर्षण ते चोरत आहे. तो विरोधाभास सोडवण्यासाठी संपूर्ण भिंत कार्यक्रम अस्तित्वात आहे.
दुहेरी रिंग आणि ती तिथे का आहे
220 लिटरचा ड्रम पहा आणि तुम्हाला शरीराभोवती दोन उंच कड्या दिसतील. ते स्टाईल करत नाहीत.
ते तीन नोकऱ्या करतात. ते डेंटिंगच्या विरूद्ध बाजूची भिंत कडक करतात. ते फोर्कलिफ्ट ड्रम हँडलरला पकडण्यासाठी काहीतरी देतात. आणि जेव्हा ड्रम स्टॅक केलेले असतात तेव्हा ते भार वाहतात, भिंतीवरच वजन ठेवतात.
मोल्डिंगच्या दृष्टिकोनातून, रिंग्ज ही एक गुंतागुंत आहे. प्रत्येक विभागातील बदल आहे, म्हणून पॅरिसन तेथे वेगळ्या पद्धतीने पसरते. प्रोग्राम चुकीचा करा आणि प्रत्येक रिंगच्या खाली लगेच पातळ स्पॉट्स दिसतात.
मोल्ड डिझाइन आणि मशीन क्षमता एकाच संभाषणात का आहेत याचे हे एक चांगले उदाहरण आहे. रिंग प्रोफाईल जे काढणे सोपे आहे ते समान रीतीने उडवणे अवघड असू शकते. साचा कापण्याआधी त्या चर्चेला काहीही किंमत नसते आणि नंतर खूप काही.
मशीन निर्दिष्ट करणे
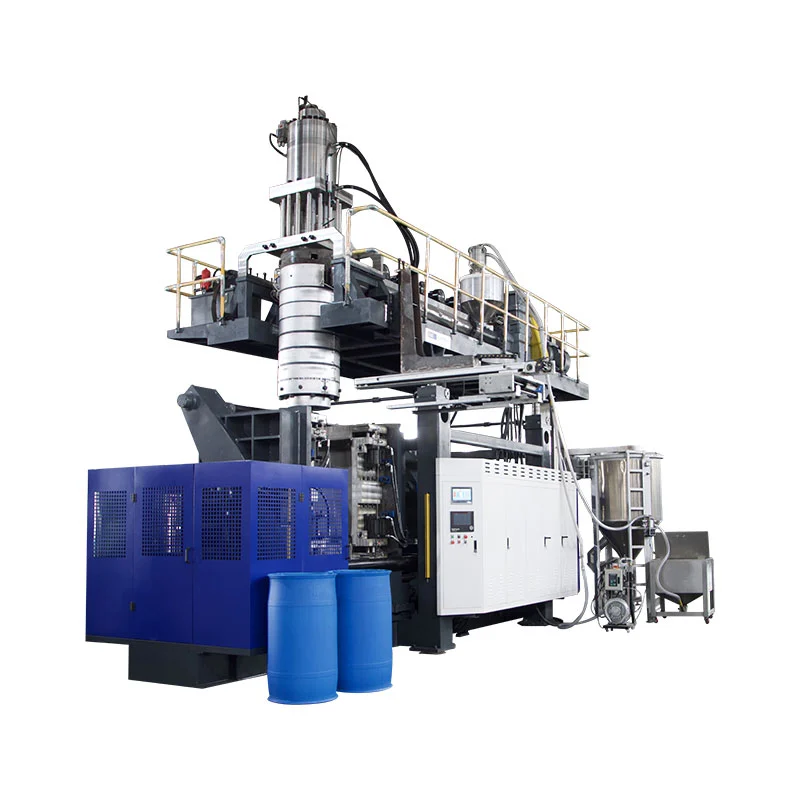
ड्रमची मागणी आहे, परंतु तपशील चार प्रश्नांपर्यंत खाली येतो.
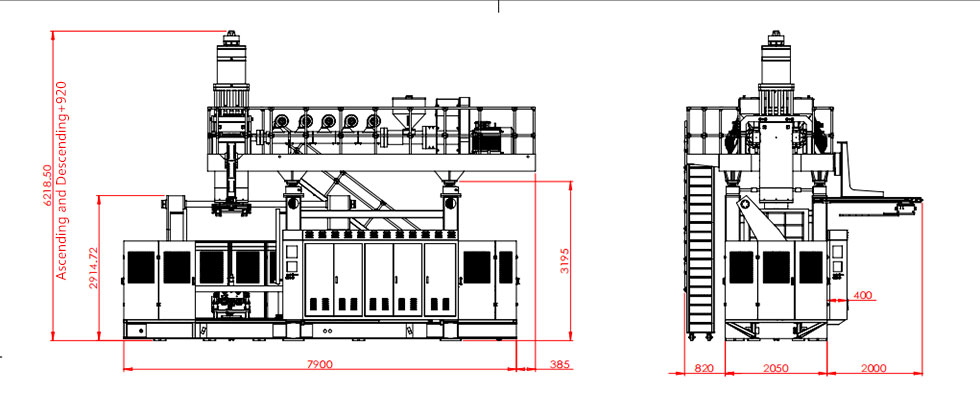
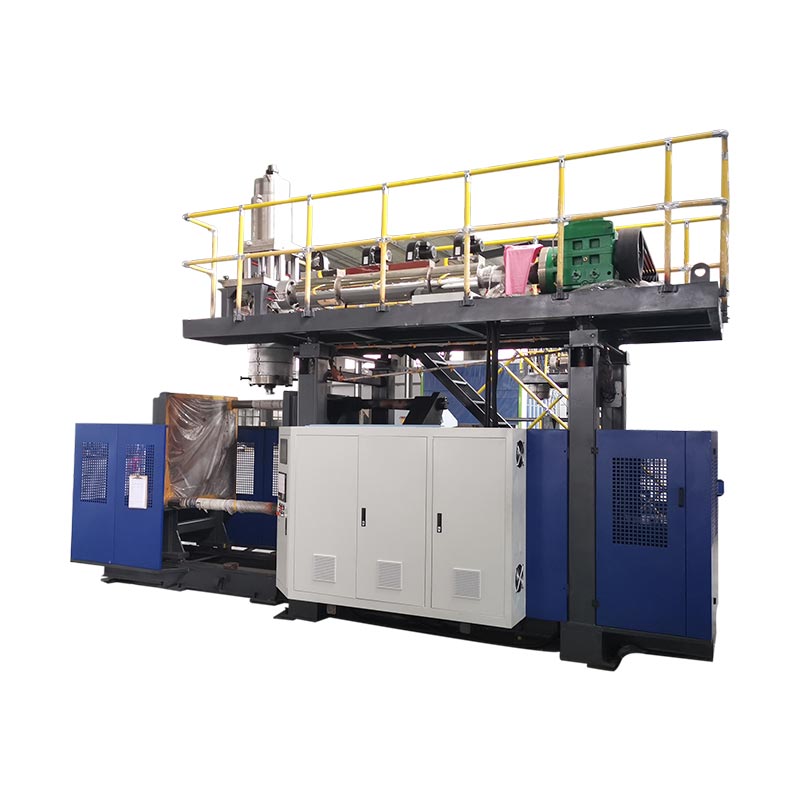
- सर्वात मोठा ड्रम कोणता आहे?200 ते 220 लिटरच्या ड्रमसाठी 250 लिटरचे क्लास मशीन लागते. आमचे आहेKGB200L/LP रासायनिक बॅरल विशेष, म्हणून देखील विकले जाते220 लिटर प्लास्टिक ड्रम मशीन.
- लहान ड्रम देखील?बहुतेक झाडे एक श्रेणी चालवतात. ए30Lकिंवा120L संचयकखालच्या टोकाला कव्हर करते आणि दोन मशीन्स साधारणपणे 30 ते 220 लीटरपर्यंत पसरतात.
- कोणत्या राळ ग्रेड?तुमच्या वास्तविक HMW-HDPE विरुद्ध प्लॅस्टिकिझिंग क्षमतेची पुष्टी करा, जेनेरिक HDPE आकृत्यांवर नाही.
- फ्रेमवर आणखी काय चालते?हेच यंत्र साचा बदलून पाण्याच्या टाक्या, पॅलेट, अडथळे आणि इंधन टाक्या बनवते. त्यासाठीचे नियोजन ड्रम कॉन्ट्रॅक्ट्स दरम्यान वापर चालू ठेवते.
तक्ता 2 · ड्रमचा आकार मशीन वर्गापर्यंत
| ड्रम आकार | यंत्र | क्लॅम्पिंग फोर्स | सूचक आउटपुट |
|---|---|---|---|
| 20 ते 30 एल | 30L संचयक | 215 kN | ~650 प्रति तास |
| 50 ते 60 एल | 60L संचयक | 280 kN | ~ 500 प्रति तास |
| 120 एल | 120L संचयक | 440 kN | ~320 प्रति तास |
| 160 एल | 160L संचयक | 760 kN | ~ 300 प्रति तास |
| 200 ते 220 एल | 250L ड्रम स्पेशल | 760 kN | 17 ते 20 प्रति तास |
ती शेवटची पंक्ती लोकांना आश्चर्यचकित करते आणि ते प्रामाणिकपणे समजावून सांगण्यासारखे आहे. KGB200L/LP स्पेक शीट 300 तुकडे प्रति तास ड्राय सायकल दाखवते. वास्तविक 220 लिटर ड्रम 17 ते 20 वाजता बंद होतात.
मशीन कमी कामगिरी करत नाही. ड्राय सायकल हे प्लॅस्टिकशिवाय चालणारे यंत्र आहे आणि कूलिंग नाही. 4 मिमी एचएमडब्ल्यू-एचडीपीई भिंतीला सेट होण्यासाठी काही मिनिटे लागतात आणि प्रत्येक मोठ्या भागावर कूलिंग हा वेग-सेटर आहे. एक्सट्रूडर पॉवर कितीही बदलत नाही.
तुमच्या ड्रम प्रोग्रामबद्दल आमच्याशी बोला
तुम्हाला आवश्यक असलेले ड्रम आकार, राळ ग्रेड आणि प्रमाणपत्र पाठवा. आम्ही तुमच्या भागासाठी मशीन क्लास, वॉल प्रोग्राम दृष्टिकोन आणि वास्तववादी आउटपुटसह परत येऊ.
कोट मिळवा व्हॉट्सॲपवर चॅट करावारंवार विचारले जाणारे प्रश्न
कोणते मशीन प्लास्टिकचे रासायनिक ड्रम बनवते?
एक संचयक एक्सट्रूजन ब्लो मोल्डिंग मशीन. ते वितळते आणि ते जलद बाहेर काढते, त्यामुळे मोल्ड बंद होण्यापूर्वी जड ड्रम पॅरिसन खाली पडत नाही. 200 ते 220 लिटर ड्रमसाठी सुमारे 760 kN क्लॅम्पिंग फोर्ससह 250 लिटर क्लास मशीनची आवश्यकता असते.
यूएन ड्रॉप चाचणी म्हणजे काय?
भरलेला ड्रम एका निश्चित उंचीवरून एका कठोर पृष्ठभागावर टाकला जातो, ज्यामध्ये सामान्यतः तळाच्या चाइमवर कर्णरेषेचा समावेश असतो. ते नंतर लीक होऊ नये. आमची ड्रम टूलींग UN प्रमाणपत्रासह 3 मीटर ड्रॉप चाचणीसाठी प्रमाणित आहे.
प्लास्टिकचे ड्रम ड्रॉप टेस्टमध्ये का अयशस्वी होतात?
बहुतेक अपयश तळाशी असलेल्या चाइम किंवा पिंच-ऑफ वेल्डमध्ये आहेत, बाजूच्या भिंतीवर नाही. बेस त्रिज्यामध्ये खूप कमी सामग्री, कोल्ड वेल्ड किंवा अपुरा ताण क्रॅक प्रतिरोध असलेले राळ ही नेहमीची कारणे आहेत.
200 लिटर ड्रमचे वजन किती असते?
साधारणतः 3.5 ते 4 मिमीच्या भिंतीसह HMW-HDPE मध्ये 12 ते 15 किग्रॅ. अचूक वजन भिंतीच्या कार्यक्रमावर आणि ड्रमला पूर्ण करावे लागणारे प्रमाणपत्र यावर अवलंबून असते.
ड्रम मशीन काय आउटपुट मिळवू शकते?
220 लिटरचा डबल रिंग ड्रम सुमारे 17 ते 20 तुकडे प्रति तास चालतो. कूलिंग हे मर्यादित करते, कारण 4 मिमीची भिंत एका लहान कंटेनरपेक्षा सेट होण्यासाठी खूप जास्त वेळ घेते.
एक मशीन ड्रम आणि इतर उत्पादने बनवू शकते?
होय. संचयक मशीन मोल्ड बदलून उत्पादन बदलतात. हीच फ्रेम पाण्याच्या टाक्या, पॅलेट्स, रहदारीचे अडथळे, बोय आणि इंधन टाक्या बनवते.
हे तुम्हाला कुठे सोडते
ड्रम साध्या भागांसारखे दिसतात. ते नाहीत. ड्रमला त्याच्या सर्वात कमकुवत कोपऱ्यावर, पूर्ण आणि थंड, सोडले जाणे आवश्यक आहे. मग क्रॅक न करता वर्षभर काहीतरी आक्रमक धरा.
ते करायचे की नाही हे तीन गोष्टी ठरवतात. वास्तविक ताण क्रॅक प्रतिकार सह राळ. एक वॉल प्रोग्राम जो चाइम आणि वेल्डमध्ये सामग्री ठेवतो. आणि सर्वत्र वजन जोडण्याऐवजी ते अचूकपणे ठेवण्यासाठी पुरेसे नियंत्रण रिझोल्यूशन.
ते योग्य मिळवा आणि ड्रम पास होईल. त्यांना चुकीचे समजा आणि ते कधीकधी पास होते, जे वाईट आहे. जोपर्यंत ग्राहक करत नाही तोपर्यंत तुम्हाला कळणार नाही.