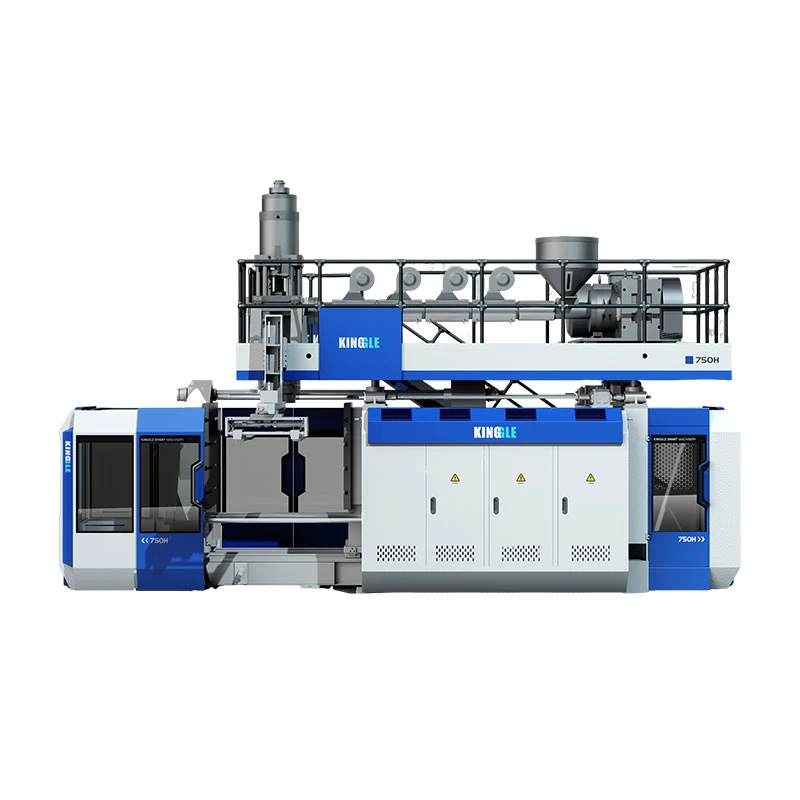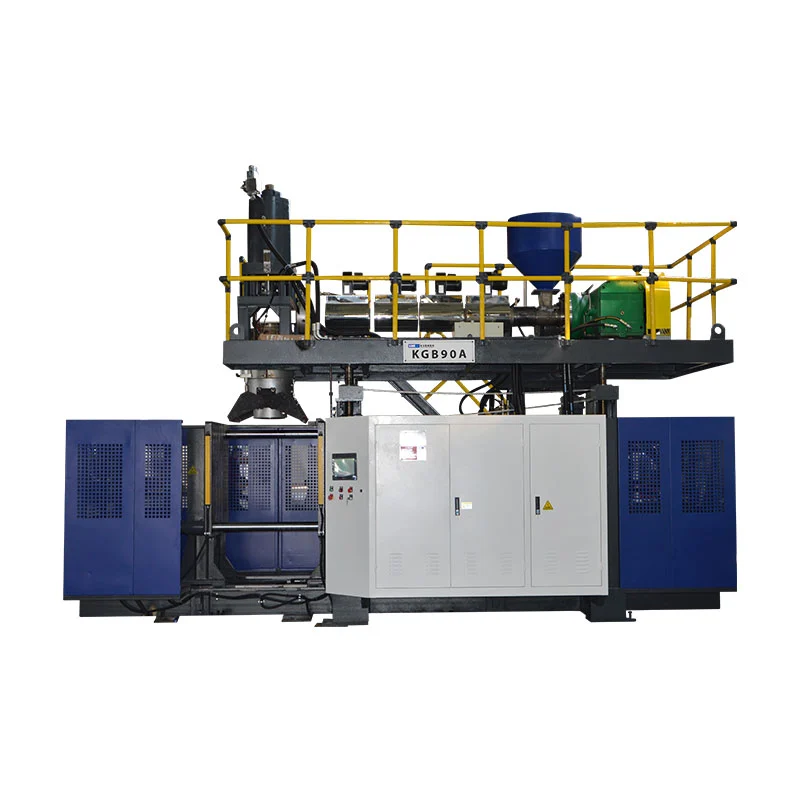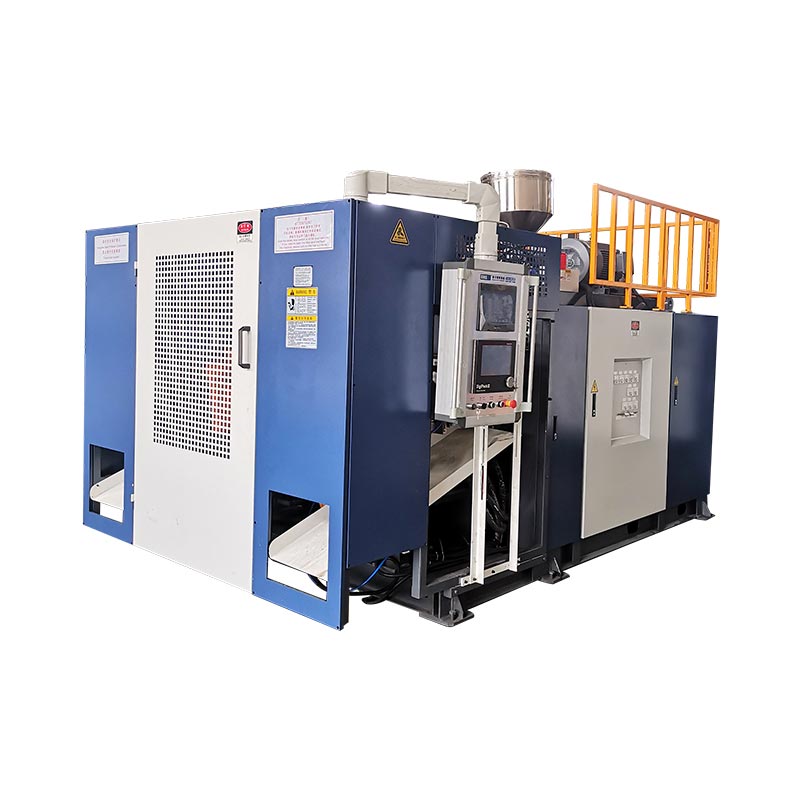
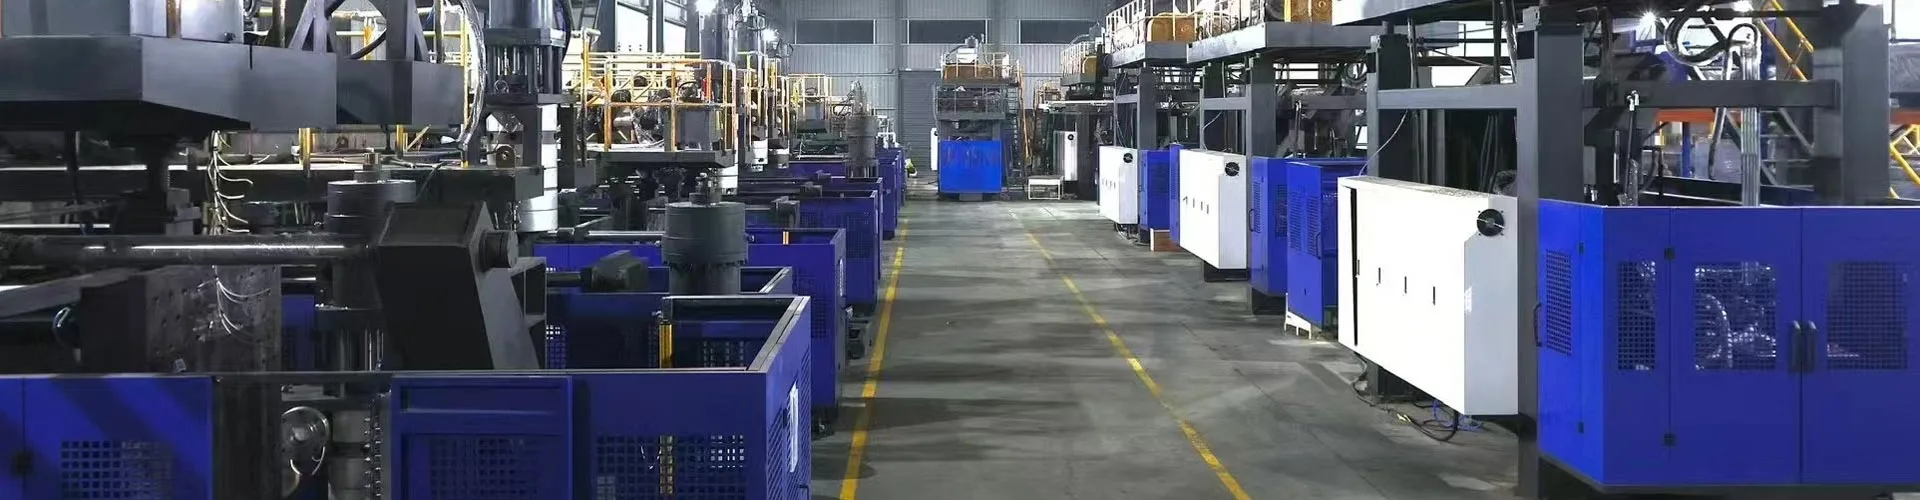
पॅरिसन प्रोग्रामिंग एक्सट्रूझन दरम्यान डाई गॅप बदलते त्यामुळे तयार झालेल्या भागाला आवश्यक असलेल्या ठिकाणी सामग्री ठेवली जाते. चांगले प्रोफाइल संपूर्ण कंटेनर जड न करता कोपरे, हँडल, खांदे आणि पिंच-ऑफ भागांचे संरक्षण करते.

पॅरिसन प्रोग्रामिंग प्रत्यक्षात काय नियंत्रित करते
एक्सट्रूजन ब्लो मोल्डिंगमध्ये, वितळलेले प्लास्टिक पॅरिसन नावाच्या नळीच्या रूपात डाय सोडते. गुरुत्वाकर्षण, वितळण्याची ताकद, फुगणे, स्ट्रेच आणि मोल्ड भूमिती ही नळी कशी भाग बनते यावर परिणाम करते. जेव्हा भागाला खांदे, कोपरे, हँडल किंवा खोल ड्रॉ असते तेव्हा एकसमान डाई गॅप क्वचितच एकसमान तयार भिंत तयार करते.
कंट्रोलर निवडलेल्या विभागांना जाड किंवा पातळ करण्यासाठी टूलिंग हलवतो. नियंत्रित सामग्रीचे वितरण हे उद्दिष्ट आहे: अत्यंत ताणलेल्या किंवा जास्त भारलेल्या भागात पुरेशी सामग्री, सहजपणे तयार होणाऱ्या विभागांमध्ये कमी अनावश्यक वजनासह.
| प्रोफाइल क्रिया | प्रक्रिया प्रभाव | काय सत्यापित करावे |
|---|---|---|
| निवडलेल्या बिंदूंवर उघडणे वाढवा | पॅरिसनच्या त्या भागामध्ये सामग्री जोडते | पातळ कोपरे, हँडल मुळे, खांदे, तळाशी आणि चिमूटभर क्षेत्र |
| निवडलेल्या बिंदूंवर उघडणे कमी करा | त्या भागातील सामग्री कमी करते | जड सरळ भिंती, स्लो-कूलिंग झोन आणि जास्तीचे वजन |
| प्रोफाइल शिफ्ट करा | पॅरिसनच्या बाजूने जाड आणि पातळ झोन हलवते | प्रोग्राम केलेला झोन इच्छित भाग वैशिष्ट्यासह संरेखित करतो की नाही |
| एकूण प्रोफाइल वजन मोजा | पूर्ण प्रोफाइल बदलतो | एकूण वजन आणि किमान भिंत, केवळ सरासरी नाही |
उपयुक्त उत्पादन रेकॉर्ड प्रोफाईल फाइलला मोल्ड नंबर, रेजिन ग्रेड, कलर किंवा रीग्रिंड कंडिशन, तापमान रेसिपी, शॉट साइज, कूलिंग टाइम आणि मंजूर भाग मोजमापांसह एकत्र ठेवते.
सतत आणि संचयक प्रणाली भिन्न संदर्भ वापरतात
वर एसतत ब्लो मोल्डिंग मशीन, parison फॉर्म सतत. प्रोफाईल सामान्यतः वेळ किंवा पॅरिसन लांबीवर समक्रमित केले जाते. एक्सट्रूजन स्थिरता महत्त्वाची आहे कारण आउटपुटमधील बदल भागाच्या बाजूने प्रोग्राम केलेला बिंदू हलवू शकतो.
वर एकसंचयक ब्लो मोल्डिंग मशीन, वितळणे साठवले जाते आणि डाय द्वारे ढकलले जाते. प्रोफाइल संचयक स्थितीशी बांधले जाऊ शकते. शॉट आकार, भरणे सुसंगतता आणि ट्रान्सड्यूसर कॅलिब्रेशन भिंती-जाडीच्या समस्येचा भाग बनतात.

अधिकारीMOOG DigiPack III मॅन्युअलदस्तऐवज दोन्ही संचयक आणि सतत-एक्सट्रूजन अनुप्रयोग. याचा अर्थ असा नाही की प्रत्येक किंगल मशीन समान कंट्रोलर वापरते. प्रोजेक्ट कोटेशनमध्ये कंट्रोलर मॉडेल, प्रोफाइल क्षमता, ॲक्ट्युएटर आणि टूलिंगची पुष्टी करा.
एक नियंत्रित सेटअप क्रम
- योग्य रेसिपीची पुष्टी करा.साचा, साहित्य, डाई आणि उत्पादन पुनरावृत्ती जुळवा.
- वितळणे स्थिर करा.वास्तविक तापमान स्थिर होऊ द्या आणि सातत्यपूर्ण आहार आणि बाहेर काढण्याची पुष्टी करा.
- टूलिंग शून्य आणि स्पॅन तपासा.स्टिकिंग, गळती किंवा चुकीच्या संरेखनासाठी हालचाली तपासा.
- पॅरिसन लांबी आणि शॉट आकार सेट करा.पॅरीसन मोल्ड क्लोजवर योग्य स्थितीत पोहोचले पाहिजे.
- एका साध्या प्रोफाइलसह प्रारंभ करा.अनेक तीक्ष्ण सुधारणांपेक्षा व्यापक बदल निदान करणे सोपे आहे.
- अनेक स्थिर चक्र मोल्ड करा.मोठ्या प्रक्रियेतील बदलानंतर पहिल्या भागाचा न्याय करू नका.
- निश्चित स्थाने मोजा.किमान भिंत, भाग वजन, देखावा आणि कार्यात्मक परिणाम रेकॉर्ड करा.
- एका वेळी एक क्षेत्र बदला.पुनरावृत्ती करण्यायोग्य सुधारणेनंतरच नवीन पुनरावृत्ती जतन करा.
लक्षणानुसार भिंत-जाडी समस्यानिवारण
| लक्षण | तपासणी करा | पुढची पायरी |
|---|---|---|
| पातळ तळाशी किंवा खांदा | प्रोफाइल पोझिशन, पॅरिसन सॅग, स्ट्रेच आणि ब्लो टायमिंग | एकूण वजन जोडण्यापूर्वी संरेखनाची पुष्टी करा |
| एक बाजू सातत्याने पातळ | डाय सेंटरिंग, मोल्ड अलाइनमेंट, कूलिंग आणि पॅरिसन कॉन्टॅक्ट | असममित भौतिक कारण दुरुस्त करा |
| जाडी सायकल ते सायकल हलवते | वितळलेले तापमान, आउटपुट, शॉट आकार, अभिप्राय आणि हायड्रॉलिक स्थिरता | बिंदू संपादित करण्यापूर्वी प्रक्रिया स्थिर करा |
| जड भिंत पण कमकुवत पिंच-ऑफ | सामग्रीचे स्थान, पिंच-ऑफ डिझाइन आणि पॅरिझन स्थिती | पूर्ण-भागाचे वजन वाढवण्याऐवजी सामग्री पिंच झोनमध्ये हलवा |
| चांगले वितरण परंतु जास्त वजन | एकूण स्केल आणि अनावश्यकपणे जड विभाग | किमान-भिंतीच्या स्थानांचे संरक्षण करताना मोजलेल्या चरणांमध्ये कमी करा |
| आदेश बदलतो पण भाग बदलत नाही | ॲक्ट्युएटर, व्हॉल्व्ह, वायरिंग, कॅलिब्रेशन किंवा निर्बंध | कमांड आणि फीडबॅकची तुलना करा, नंतर देखरेखीसाठी वाढवा |
फॅक्टरी दृश्य: पुनरावृत्तीक्षमता एकापेक्षा अधिक परिपूर्ण नमुन्याला महत्त्व देते
प्रोफाइल केवळ तेव्हाच उत्पादनासाठी तयार असते जेव्हा ते उबदार रीस्टार्ट, मटेरियल-लॉट चेंज, शिफ्ट चेंज आणि कूलिंग-वॉटर परिस्थितीची अपेक्षित श्रेणी यासारख्या सामान्य भिन्नता टिकून राहते. एक चांगला कंटेनर हे सिद्ध करतो की मशीन भाग बनवू शकते; एक स्थिर धाव प्रक्रिया व्यवस्थापित केली जाऊ शकते हे सिद्ध करते.
स्वीकृतीपूर्वी, मोजमापाची ठिकाणे, नमुन्याचे प्रमाण, कार्यात्मक चाचण्या आणि मंजूर पाककृती पुनरावृत्ती यावर सहमत व्हा. प्रशिक्षित ऑपरेटरना नियंत्रित ऍडजस्टमेंट करण्यासाठी आणि उलट करण्यासाठी एक दस्तऐवजीकरण मार्ग देताना बेसलाइन फाइलचे संरक्षण करा.
अलार्म, पोझिशन असहमत किंवा क्रम बदलांसह प्रोफाइल अस्थिरता दिसल्यास, वापराHMI आणि अलार्म मार्गदर्शक. अद्याप उपकरणे परिभाषित करणारे खरेदीदार Kinggle's सह प्रारंभ करू शकतातमशीन निवड मार्गदर्शक.
वारंवार विचारले जाणारे प्रश्न
पॅरिसन प्रोग्रामिंग म्हणजे काय?
पॅरिसन प्रोग्रामिंग एक्सट्रूजन दरम्यान डाय-गॅप ओपनिंग बदलते त्यामुळे पॅरिसनच्या वेगवेगळ्या विभागांना वेगवेगळ्या प्रमाणात सामग्री मिळते.
पॅरिसन प्रोग्रामिंग प्रत्येक पातळ-भिंतीच्या समस्येचे निराकरण करू शकते?
नाही. ते डाय मिसलाइनमेंट, अस्थिर एक्सट्रूजन, खराब झालेले टूलिंग, खराब कूलिंग, चुकीचे मोल्ड डिझाइन किंवा खराब कार्य करणारे ॲक्ट्युएटर विश्वसनीयरित्या दुरुस्त करू शकत नाही.
मी प्रथम वैयक्तिक गुण किंवा एकूण वजन बदलले पाहिजे?
संपूर्ण भाग सतत हलका किंवा जड असेल तेव्हाच एकूण वजन वापरा. जेव्हा मोजमाप विशिष्ट क्षेत्रात पुनरावृत्ती करण्यायोग्य समस्या दर्शविते तेव्हा स्थानिक बिंदू बदल वापरा.
प्रोफाइल भागावर का हलते?
सामान्य कारणांमध्ये एक्सट्रूजन रेट, पॅरिझन लांबी, संचयक शॉट सुसंगतता, सामग्रीचे तापमान, प्रारंभ विलंब किंवा सेन्सर कॅलिब्रेशनमध्ये बदल समाविष्ट आहेत.
मशीनला किती प्रोफाईल पॉइंट्स आवश्यक आहेत?
आवश्यक संख्या भाग भूमिती आणि कंट्रोलर कॉन्फिगरेशनवर अवलंबून असते. अधिक गुण अस्थिर प्रक्रियेसाठी भरपाई देत नाहीत.