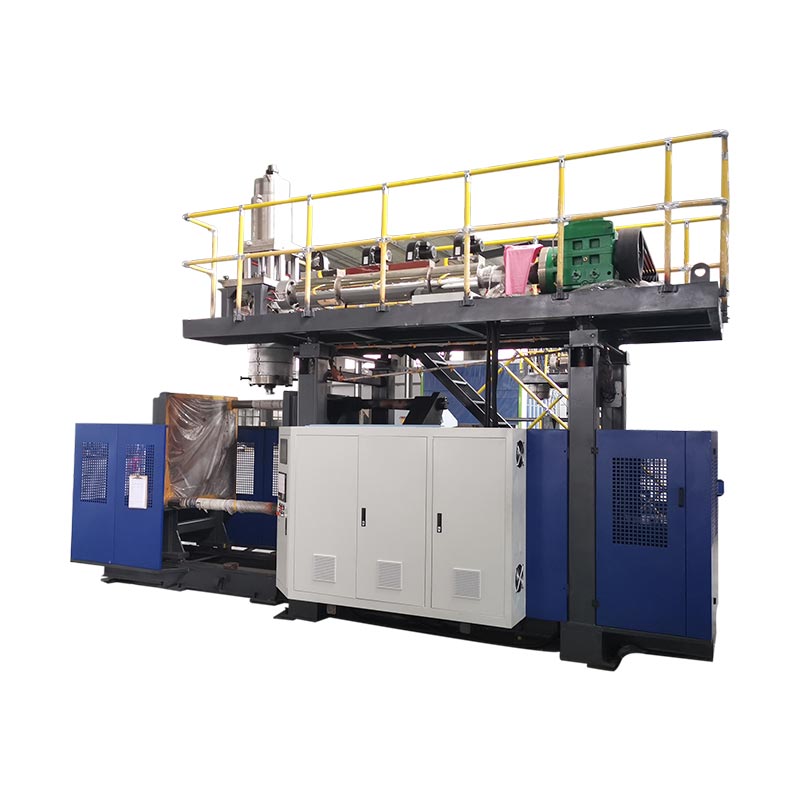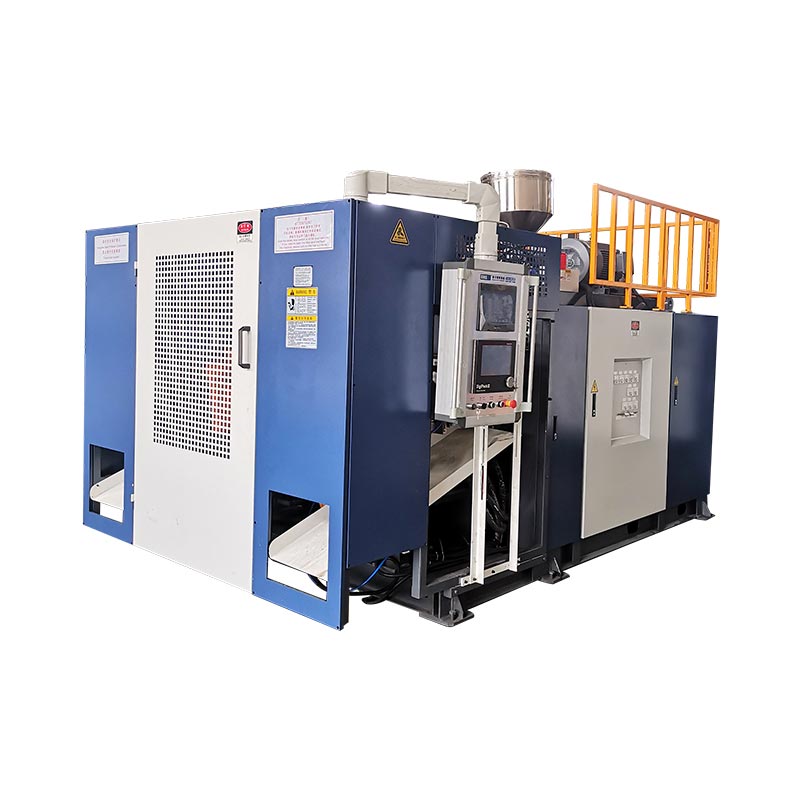
ऑटोमॅटिक ब्लो मोल्डिंग मशिन निवडा ज्या उत्पादनाने ते वितरीत केले पाहिजे आणि मोल्डिंग नंतर समाविष्ट केलेल्या ऑपरेशन्सनुसार - अवतरणावरील "स्वयंचलित" शब्दानुसार नाही. एक्सट्रूजन ब्लो मोल्डिंगसाठी, एक उत्पादन प्रणाली म्हणून राळ, टूलिंग, टेक-आउट, ट्रिमिंग, तपासणी आणि हस्तांतरण निर्दिष्ट करा. आम्ही अंतिम डिस्चार्ज पॉइंटवर स्वीकृत कंटेनरच्या विरूद्ध कॉन्फिगरेशन मंजूर करण्याची शिफारस करतो, कॅटलॉग ड्राय-सायकल आकृती नाही.
लोक फ्लॅश काढतात, बाटल्या तपासतात किंवा कार्टन्स भरतात तेव्हा मोल्डिंग मशीन स्वयंचलित सायकल चालवू शकते. लहान, बदलत्या उत्पादन श्रेणीसाठी ती योग्य व्यवस्था असू शकते. गुंतवणुकीच्या प्रकरणात त्या नोकऱ्या गायब झाल्या आहेत असे गृहीत धरल्यास ही चुकीची व्यवस्था आहे. किंमतींची तुलना करण्यापूर्वी सीमा परिभाषित करा.
आदेशापूर्वी महत्त्वाचे असलेले पाच निर्णय
- ऑटोमेशन स्तरांची तुलना करण्यापूर्वी मोल्डिंग प्रक्रिया भागाशी जुळवा.
- मॅन्युअल राहणाऱ्या कामासह प्रत्येक हस्तांतरण आणि फिनिशिंग ऑपरेशन परिभाषित करा.
- ट्रिमिंग, तपासणी आणि पॅकिंग क्षमतेसह मोल्डिंग दर संतुलित करा.
- चाचणी दोष पुनर्प्राप्ती आणि बदल, केवळ अखंड उत्पादन नाही.
- समान परिस्थितीत प्रति स्वीकारलेल्या कंटेनरच्या एकूण रेषेच्या किमतीची तुलना करा.
ब्लो मोल्डिंगमध्ये "स्वयंचलित" काय कव्हर करते?
"स्वयंचलित" ऑपरेशन्स कसे नियंत्रित केले जातात याचे वर्णन करते. प्लॅस्टिकचा भाग कसा तयार होतो हे ओळखता येत नाही. स्वयंचलित एक्सट्रुजन ब्लो मोल्डिंग मशीन आणि पीईटी बॉटल ब्लोइंग मशीन दोन्ही प्रोग्राम केलेले अनुक्रम चालवू शकतात, तरीही त्यांना भिन्न सामग्रीची तयारी, टूलिंग आणि फिनिशिंग व्यवस्था आवश्यक आहे. पूर्णपणे स्वयंचलित ब्लो मोल्डिंग मशीन शोधत असलेल्या खरेदीदाराने प्रथम प्रक्रियेच्या प्रश्नाचे निराकरण केले पाहिजे.
एक्सट्रूजन ब्लो मोल्डिंगमध्ये, मशीन वितळलेली नळी बनवते ज्याला पॅरिसन म्हणतात. साचा त्या नळीला पकडतो आणि हवा पोकळ भाग बनवते. पीईटी स्ट्रेच ब्लो मोल्डिंग एक प्रीफॉर्म वापरते जी ताणलेली आणि फुगलेली असते. पीईटी प्रीफॉर्म-लोडिंग मार्गदर्शक हे एचडीपीई डिटर्जंट बॉटल लाइनसाठी संपूर्ण खरेदी मार्गदर्शक का नाही हे ते भिन्न प्रारंभिक फॉर्म स्पष्ट करतात.
| निर्णय | एक्सट्रूजन ब्लो मोल्डिंग | पीईटी स्ट्रेच ब्लो मोल्डिंग |
|---|---|---|
| प्रारंभ फॉर्म | एक्सट्रुडेड वितळलेले पॅरिसन | पीईटी preform |
| सामान्य खरेदी संदर्भ | HDPE बाटल्या, हाताळलेले कंटेनर आणि औद्योगिक पोकळ भाग | प्रीफॉर्म्सपासून बनवलेल्या पेयाच्या बाटल्या साफ करा |
| ऑटोमेशन प्रश्न | भाग रिलीज, फ्लॅश काढणे, ट्रिमिंग, चाचणी आणि हस्तांतरण | प्रीफॉर्म हाताळणी, गरम/स्ट्रेच-ब्लोइंग क्रम आणि बाटली हस्तांतरण |
प्रक्रिया संदर्भ:किंगगलचे ब्लो मोल्डिंग मशीन मार्गदर्शक. उत्पादन भूमिती आणि राळ ग्रेड अंतिम प्रक्रियेची निवड निर्धारित करतात.
मशीन, सेल आणि लाइन वेगळे करा
एक मशीन-स्तरीय स्वयंचलित सायकल सहमत मोल्डिंग क्रम कव्हर करते. स्वयंचलित सेल त्या मशीनभोवती परिभाषित हाताळणी किंवा फिनिशिंग जोडते. प्रॉडक्शन लाइन एका मान्य-स्वीकृत-उत्पादन सीमेद्वारे सलग ऑपरेशन्स जोडते. पॅकिंग त्या सीमेच्या आत असू शकते किंवा ते वेगळे कारखाना कार्य राहू शकते.
हे उपयुक्त खरेदी भेद आहेत, प्रत्येक पुरवठादार समान शब्दावली वापरतो असे वचन नाही. स्पेसिफिकेशनमध्ये वास्तविक ऑपरेशन्स ठेवा. उपकरणांच्या सूचीशिवाय "पूर्णपणे स्वयंचलित" भिन्न अर्थ लावण्यासाठी खूप जागा सोडते.
आम्ही एका विस्तृत लेबलवर “स्वयंचलित मोल्डिंग, ओरिएंटेड टेक-आउट, डिफ्लॅशिंग आणि लीक-टेस्टेड डिस्चार्ज” यासारख्या विशिष्ट वर्णनास अनुकूल आहोत. ते खरेदीदाराला सांगते की तयार झालेले उत्पादन कोठे दिसते आणि अद्याप कशाकडे लक्ष देणे आवश्यक आहे. सामग्रीची भरपाई, सॅम्पलिंग, स्क्रॅप हाताळणी आणि कार्टन बदलांना देखील मालकांची आवश्यकता असते, जरी सामान्य मोल्डिंग क्रम वारंवार मॅन्युअल हाताळणीशिवाय चालतो.
त्याचप्रमाणे, स्वयंचलित नियंत्रण हे सर्व-इलेक्ट्रिक ड्राइव्हसारखे नाही. ड्राइव्ह प्रकार, स्टेशन व्यवस्था, प्रमुख संख्या आणि ऑटोमेशन स्कोप स्वतंत्र पर्याय आहेत. प्रत्येक कामाला एक प्रीमियम तपशील म्हणून मानण्याऐवजी त्यांचे पुनरावलोकन करा.
भाग आणि उत्पादन शेड्यूलसह प्रारंभ करा
बाटलीचे नाममात्र प्रमाण तिची उत्पादन लाइन निर्दिष्ट करण्यासाठी पुरेसे नाही. एक अरुंद गोलाकार बाटली आणि रुंद हाताळलेले कंटेनर समान द्रव आकारमान वाहून नेऊ शकतात परंतु त्यांना वेगवेगळ्या मोल्ड, टेक-आउट टूलिंग आणि सपोर्टची आवश्यकता असते. रेषेने वास्तविक बाह्य आकार हाताळला पाहिजे, "2 एल उत्पादन" नाही.
डिस्चार्जच्या वेळी अपेक्षित भाग रेखाचित्र आणि तयार स्थितीसह प्रारंभ करा. नेक फिनिश, हँडल ओपनिंग, शरीराची परिमाणे, लक्ष्य वजन आणि गंभीर गुणवत्तेची आवश्यकता रेकॉर्ड करा. अचूक रेजिन ग्रेड, कलर पॅकेज आणि सहमत रीसायकल किंवा रीग्राइंड कंडिशनची पुष्टी करा. हे तपशील इच्छित नोकरीशी संबंधित प्रस्तावित चाचणी बनवतात.
विक्री योजनेचे उत्पादन आवश्यकतेमध्ये भाषांतर करा
शिफ्टची संख्या, बॅच आकार आणि बदल वारंवारता यांच्या सोबत प्रति शिफ्ट स्वीकारलेले कंटेनर परिभाषित करा. जर बहुतेक ऑर्डरला कमी धावा आणि विस्तृत टूलिंग बदलांची आवश्यकता असेल तर उच्च तासाचा दर कमी उपयुक्त आहे. एक धीमे परंतु बदलण्यास सोपे सेल त्या उत्पादन मिश्रणास अधिक चांगले बसू शकते. केवळ कमाल कॅटलॉग आउटपुटवरून कोणताही निष्कर्ष काढता येत नाही.
उत्पादन कुटुंबाची यादी करा, केवळ पहिली लाँच बाटलीच नाही. सर्वात रुंद भाग, सर्वात जड भाग आणि पकड किंवा ट्रिम करण्यासाठी सर्वात कठीण भाग ओळखा. हे भिन्न SKU असू शकतात. नंतर कोणती उत्पादने प्रारंभिक बिल्डवर चालली पाहिजेत आणि भविष्यात टूलिंग किंवा स्वतंत्र उपकरणे आवश्यक आहेत हे ठरवा.
- चाचणी लेख गोठवा:रेखाचित्र पुनरावृत्ती, राळ, पूर्ण वजन आणि आवश्यक चाचण्या.
- वितरण अट सेट करा:ट्रिम केलेले, निरीक्षण केलेले, ओरिएंट केलेले, मोजलेले किंवा पॅक केलेले.
- वेळापत्रक परिभाषित करा:प्रति शिफ्ट चांगले कंटेनर, कामकाजाचे तास आणि नियोजित SKU बदल.
- टूलिंग फॅमिली तपासा:मोल्ड, हेड पिच, ग्रिपिंग फिक्स्चर, ट्रिमिंग नेस्ट आणि टेस्ट सील.
- सेल लिफाफा मंजूर करा:युटिलिटीज, गार्डिंग, सेवा प्रवेश आणि उत्पादन प्रवाह.
स्टेशनची संख्या, डाई आउटलेट्स आणि पोकळ्यांचे स्वतंत्र पुनरावलोकन आवश्यक आहे. दोन स्टेशन म्हणजे दोन आउटलेट असा होत नाही. मल्टी-हेड ब्लो मोल्डिंग मशीन प्रत्येक बाटलीचा आकार आउटलेट स्पेसिंगशी सुसंगत बनवत नाही. मल्टीलेअर हेड भिंतीच्या बांधकामाचे वर्णन करते, प्रति इव्हेंट तयार कंटेनरची संख्या नाही.
किंग्जलेमल्टी-हेड विरुद्ध मल्टी-कॅव्हिटी मार्गदर्शकते कॉन्फिगरेशन भेद स्पष्ट करते. ऑटोमेशन लेआउट निश्चित करण्यापूर्वी ते पुनरावलोकन वापरा. पोकळीची व्यवस्था पूर्ण झाल्यावर, टेक-आउट आणि फिनिशिंग उपकरणांनी प्रत्येक स्थान हस्तांतरण आणि गुणवत्ता तपासणीद्वारे संरक्षित केले पाहिजे.
म्हणून सर्वात उपयुक्त चौकशीमध्ये रेखाचित्र, साहित्य तपशील, उत्पादन वेळापत्रक आणि गुणवत्ता व्याख्या समाविष्ट आहे. एचडीपीई बाटली उत्पादन लाइनसाठी, त्या इनपुटशिवाय “स्वयंचलित प्लास्टिक बाटली बनवण्याच्या मशीन” ची विनंती योग्य लाइन स्कोप स्थापित करू शकत नाही.
उत्पादनाची गुणवत्ता सेट करणाऱ्या मशीन सिस्टम तपासा
डाउनस्ट्रीम ऑटोमेशन अस्थिर पॅरिसन, अयोग्य पिंच-ऑफ किंवा साचा हाताळण्यासाठी खूप मऊ सोडणारा भाग दुरुस्त करू शकत नाही. हस्तांतरण प्रणाली पुनरावृत्ती करण्यायोग्य परिणाम देण्यापूर्वी मोल्डिंग प्रक्रियेने पुनरावृत्ती करण्यायोग्य लेख तयार करणे आवश्यक आहे. अन्यथा, रोबोट विसंगत भाग हलवण्याचा एक अचूक मार्ग बनतो.
ब्लो मोल्डिंग मशीनच्या महत्त्वाच्या भागांमध्ये एक्सट्रूडर, डाय हेड, क्लॅम्पिंग युनिट, ब्लो सिस्टम, कूलिंग सर्किट्स आणि कंट्रोल्स यांचा समावेश होतो. केवळ घटकांची नावे निवडण्याऐवजी मंजूर भागासाठी त्यांच्या योगदानाचे पुनरावलोकन करा. एक मान्यताप्राप्त PLC ब्रँड, उदाहरणार्थ, पुरवलेल्या रेसिपी फंक्शन्स किंवा डाउनस्ट्रीम कम्युनिकेशन स्थापित करत नाही.
| प्रणाली | काय पुनरावलोकन करावे | मागण्यासाठी पुरावा |
|---|---|---|
| बाहेर काढणे आणि डोके मरणे | राळ सुयोग्यता, एकूण पॅरिसन मागणी आणि आउटलेट शिल्लक | उत्पादन नमुने आणि ओळखले साहित्य परिस्थिती |
| पॅरिसन नियंत्रण | भागाच्या गंभीर ठिकाणी वॉल वितरण | स्थान-विशिष्ट मोजमाप आणि जतन केलेली कृती |
| मूस आणि clamping | टूलिंग फिट, पिंच-ऑफ आणि रिलीझ क्लिअरन्स | मंजूर रेखाचित्रे आणि मोल्डेड-पार्ट तपासणी |
| थंड करणे आणि हाताळणे | नियोजित प्रकाशन आणि पकड बिंदूंवर भाग कडकपणा | वास्तविक भागासह चाचणी हस्तांतरित करा |
| नियंत्रणे | अनुक्रम, अलार्म, रेसिपी स्कोप आणि डाउनस्ट्रीम सिग्नल | फंक्शन प्रात्यक्षिक आणि इंटरफेस सूची |
ठोस संदर्भ: Kinggle's 2 L सिंगल-स्टेशन मशीन
दKGB2L उत्पादन पृष्ठ2 L ची कमाल कंटेनर क्षमता, 50 mm स्क्रू, 30 kg/h HDPE वितळण्याची क्षमता आणि 360 × 380 mm जास्तीत जास्त साच्याची क्षमता सूचीबद्ध करते. हे 100 मिली-1 एल श्रेणीतील लहान बाटल्यांसाठी दोन-, तीन- आणि चार-आउटलेट कॉन्फिगरेशनचे वर्णन करते. ही मूल्ये प्रस्तावित नोकरी स्क्रीन करण्यात मदत करतात; ते टूलिंग पुनरावलोकन बदलत नाहीत.
तेच पृष्ठ 600 PC/HR ला “आउटपुट(ड्राय सायकल)” असे लेबल करते. ओळखलेल्या शॅम्पूची बाटली, मोल्ड आणि फिनिशिंग लाइनचे ते स्वीकृत आउटपुट नाही. उत्पादन आवश्यकतेसाठी वास्तविक सामग्री, थंड होण्याची वेळ, सक्रिय पोझिशन्स आणि तपासणी स्थिती आवश्यक आहे. ड्राय-सायकल एंट्रीला प्रकाशित गती संदर्भाप्रमाणे समजा.
मल्टी-आउटलेट प्रस्तावासाठी, एकत्रित ग्रॉस पॅरिसन मास तसेच कॅव्हिटी फिट तपासा. पूर्ण झालेल्या बाटलीचे वजन बाहेर काढणारा फ्लॅश वगळतो. अधिक आऊटलेट्स एक्स्ट्रुजन, कूलिंग आणि फिनिशिंगची एकत्रित मागणी वाढवू शकतात. केवळ डोक्याची संख्या वापरण्यायोग्य उत्पादन दर स्थापित करू शकत नाही.
गंभीर भाग मोजमाप आणि हस्तांतरण वर्तन सहमत अटींनुसार स्थिर झाल्यानंतरच आम्ही मोल्डिंग सिस्टमला मान्यता देऊ. त्या समस्यांचे निराकरण करण्यापूर्वी कन्व्हेयर जोडल्याने समस्या आणखी खाली जाते. भिंत वितरणासाठी, वापरापॅरिसन प्रोग्रामिंग मार्गदर्शकउत्पादन रेखाचित्र बाजूने.
फीडिंगपासून ते स्वीकारलेल्या कंटेनरपर्यंतची ओळ निर्दिष्ट करा
ब्लो मोल्डिंग ऑटोमेशनसाठी सर्वात मजबूत तपशील प्रत्येक ऑपरेशनद्वारे उत्पादनाचे अनुसरण करतात. प्रत्येक मॉड्युलला काय मिळते, ते काय वितरीत करते आणि पुढील मॉड्युलचे कनेक्शन कोणाचे आहे हे त्यात नमूद केले आहे. सहमत प्रक्रिया सीमा नसलेल्या रोबोट्स, कन्व्हेयर आणि सेन्सर्सच्या लांबलचक यादीपेक्षा हे अधिक उपयुक्त आहे.
किंगगे यांनी प्रकाशित केले आहेऑटोमेशन क्षमताडाउनस्ट्रीम ट्रिमिंग, तपासणी आणि पॅकेजिंग समाविष्ट करा. बाटली प्रकल्पासाठी, त्या क्षमतेचे परिभाषित व्याप्तीमध्ये भाषांतर करा. स्वयंचलित डिफ्लॅशिंग, नेक ट्रिमिंग, लीक टेस्टिंग आणि पॅकिंग ही वेगवेगळी कार्ये आहेत; दुसऱ्याच्या उपस्थितीवरून कोणीही शांतपणे गृहीत धरू नये.
| ऑपरेशन | प्रश्न सोडवण्यासाठी | स्वीकृती तपासणी |
|---|---|---|
| आहार देणे | कन्व्हेइंग, ब्लेंडिंग आणि मटेरियल लेव्हल कंट्रोल कोण पुरवतो? | मंजूर केलेली सामग्री अनियोजित पुरवठा व्यत्ययाशिवाय हॉपरपर्यंत पोहोचते. |
| बाहेर काढणे | भाग कुठे पकडला गेला आहे आणि कोणत्या अभिमुखतेने युनिट सोडले आहे? | चाचणी लेखावर कोणतेही चुकलेले हस्तांतरण किंवा अस्वीकार्य चिन्हांकन नाही. |
| डिफ्लॅशिंग आणि ट्रिमिंग | कोणती फ्लॅश आणि फिनिश वैशिष्ट्ये काढली जातात? | आवश्यक कडा, मान आणि हँडल ओपनिंग भाग व्याख्या पूर्ण. |
| तपासणी आणि नकार | कोणत्या चाचण्या इनलाइन आहेत आणि अयशस्वी भाग कसे वेगळे केले जातात? | सहमत आव्हान नमुने ओळखले जातात आणि योग्यरित्या रूट केले जातात. |
| पोहोचवणे आणि पॅकिंग करणे | कोणत्या बाटलीची स्थिती आणि व्यवस्था पुढील स्टेशनवर पोहोचली पाहिजे? | मान्य दराने हस्तांतरण, जमा आणि अंतिम मोजणीचे काम. |
प्रत्येक सीमारेषेला एकीकरण मालकाचे नाव द्या. जर मशीन पुरवठादार टेक-आउट प्रदान करतो आणि दुसरा पुरवठादार लीक टेस्टर प्रदान करतो, तरीही कोणीतरी बाटलीची दिशा, हस्तांतरण उंची, अंतर आणि नियंत्रण हँडशेक मंजूर करणे आवश्यक आहे. सुसंगत दिसणारे मॉड्यूल्स खरेदी करणे हे एकात्मिक सेल खरेदी करण्यासारखे नाही.
जेथे ते सिग्नल आवश्यक आहेत तेथे "तयार," "भाग उपस्थित," "सायकल पूर्ण" आणि दोष परिस्थिती कशी दर्शविली जाते हे मान्य करा. कोणता कंट्रोलर स्टॉप सुरू करतो आणि कोणते युनिट इनिशिएटिंग फॉल्टची तक्रार करते ते ओळखा. अचूक आर्किटेक्चर प्रकल्प-विशिष्ट आहे, परंतु जबाबदारी अस्पष्ट राहू शकत नाही.
स्वीकृत-उत्पादन मार्गापासून स्क्रॅप प्रवाह स्वतंत्रपणे तपासा. काढलेल्या फ्लॅशसाठी संकलन आणि सहमत स्वभाव आवश्यक आहे. पुनर्वापर सामग्री आणि उत्पादन आवश्यकतांवर अवलंबून असते; स्वयंचलित ग्राइंडर कनेक्शन कोणत्याही रीग्रिंड टक्केवारीला अधिकृत करत नाही. साहित्य पाककृती नियंत्रित ठेवा.
बाटली गळती चाचणीसाठी, चाचणी पद्धत, फिक्स्चर, सीलिंग स्थिती आणि मान्य आव्हान नमुने परिभाषित करा. चाचणी स्टेशनने हिरवा निकाल प्रदर्शित करण्यापेक्षा बरेच काही करणे आवश्यक आहे. नाकारलेले भाग चांगल्या-उत्पादन वाहकाकडे लक्ष न देता परत येऊ न देता अपयशांना विश्वासार्हपणे वेगळे करणे आणि संख्या रेकॉर्ड करणे आवश्यक आहे.
स्कोप ड्रॉइंगमध्ये देखभाल आणि मोल्ड-बदल प्रवेश देखील दर्शविला पाहिजे. Kinggle चा वापर कराउपयुक्तता आणि कारखाना-लेआउट मार्गदर्शकसर्व समाविष्ट सहाय्यकांसह वीज, हवा, पाणी आणि जागा समन्वयित करणे.
मोल्डिंग मशीन करण्यापूर्वी हँडऑफ आउटपुट मर्यादित करू शकते
ब्लो मोल्डिंग प्रॉडक्शन लाइन फक्त त्याची जोडलेली ऑपरेशन्स टिकवून ठेवू शकते तेच वितरीत करते. वेगवान मॉड्यूल हळु ट्रिमर, टेस्टर किंवा पॅकिंग स्टेशनसाठी अनिश्चित काळासाठी भरपाई करू शकत नाही. बफर्स लहान व्यत्ययातून पुनर्प्राप्त करण्यासाठी लाइनला वेळ देतात; ते सतत क्षमता विसंगत काढत नाहीत.
प्रथम प्रत्येक उपकरणाचे दर समान आधारावर ठेवा. संख्येचा अर्थ मोल्डिंग इव्हेंट्स, स्थूल भाग, चाचणी केलेले भाग किंवा स्वीकारलेले कंटेनर असा होतो का? यात केवळ सतत धावणे समाविष्ट आहे, किंवा पुन्हा भरणे आणि सामान्य थांबे समाविष्ट आहेत? त्या व्याख्या जुळल्यानंतरच दरांची तुलना करा.
स्पष्टपणे गृहीत उत्पादन आधारासह कार्य केलेले उदाहरण
एक प्रस्तावित ओळ विचारात घ्या जी मोल्डिंग आणि ट्रिमिंगनंतर प्रति तास 480 कंटेनर सोडते. गृहीत धरा की त्याच्या एक-पोझिशन लीक टेस्टरला संपूर्ण लोड, चाचणी, निर्णय आणि अनलोड अनुक्रमासाठी 8 सेकंद आवश्यक आहेत. त्याची आदर्श क्षमता 3,600 ÷ 8 = 450 कंटेनर प्रति तास आहे. हे प्लॅनिंग गृहीतक आहेत, मोजलेले किंगल मशीनचे परिणाम नाहीत.
येणारा दर: 480/ता · आदर्श परीक्षक क्षमता: 450/ता · संचय: 30/ता
परीक्षक थांबत नसतानाही, येणारे भाग त्याची क्षमता 30 कंटेनर प्रति तासाने ओलांडतात. 15 वापरण्यायोग्य स्थानांसह बफर 15 ÷ 30 = 0.5 तास किंवा 30 मिनिटे भरेल. रिकाम्या कन्व्हेयरने लाइन सुरू केल्याने एक लहान प्रात्यक्षिक समाधानकारक दिसू शकते. असमतोल अजूनही आहे.
आता संपूर्ण टेस्टर स्टॉपचा विचार करा. 480/ता च्या गृहित इनकमिंग दराने, भाग 8 प्रति मिनिटाने येतात. त्याच 15 फ्री पोझिशन्स फक्त 15 ÷ 8 = 1.875 मिनिटे, सुमारे 113 सेकंद, बफर भरण्यापूर्वी प्रदान करतात. मंदी दरम्यान आणि पूर्ण थांबा दरम्यान संचय दर भिन्न आहेत.
पोझिशन्स खऱ्या अर्थाने वापरण्यायोग्य असतील तरच ती गणना उपयुक्त ठरते. एक बाटली जी टिप देते, गार्डला स्पर्श करते किंवा आवश्यक अभिमुखता राखू शकत नाही ती वैध बफर स्थिती तयार करत नाही. सुरक्षित संचय मर्यादा गाठण्यापूर्वी नियंत्रणांना देखील सहमत प्रतिसाद आवश्यक आहे.
भूमिती तसेच गती तपासा
टेक-आउट टूलिंग आणि कन्व्हेयरने भाग त्याच्या वास्तविक रिलीझ स्थितीत हाताळला पाहिजे. पुनरावृत्ती करण्यायोग्य पकड स्थान ओळखा. मान, शरीर किंवा फ्लॅश ते स्थान प्रदान करते की नाही आणि पुढील हस्तांतरणापूर्वी ट्रिमिंग ते काढून टाकते का ते तपासा. पहिल्या पिकअपवर उपलब्ध असलेले वैशिष्ट्य दुसऱ्यावर कदाचित अस्तित्वात नसेल.
मशीनचा वेग वाढवण्यापूर्वी आम्ही त्या डेटा चेनचे निराकरण करू. योग्य दराने हस्तांतरित होणारी आणि अंदाजानुसार पुनर्प्राप्त होणारी लाइन ही पुनरावृत्ती मॅन्युअल पुनर्स्थित करणे आवश्यक असलेल्यापेक्षा चांगली उत्पादन मालमत्ता आहे. पसंतीचे समाधान सुधारित टूलींग, भिन्न हस्तांतरण अनुक्रम किंवा अतिरिक्त डाउनस्ट्रीम क्षमता असू शकते - वेगवान मोल्डिंग सायकल नाही.
शेवटी, मान्य केलेल्या तपासणी बिंदूनंतर स्वीकारलेले कंटेनर मोजा. निदानासाठी अपस्ट्रीम एकूण संख्या ठेवा, परंतु त्यांचा शिपिंग-आउटपुट आकृती म्हणून वापर करू नका. किंग्जलेकारखाना स्वीकृती मार्गदर्शकउत्पादनाची ओळख, मोजणी सीमा आणि निरीक्षण वेळ एकाच रेकॉर्डमध्ये का आहे हे स्पष्ट करते.
ओळ पुनर्प्राप्त करू शकते आणि उत्पादने बदलू शकते हे सिद्ध करा
एक गुळगुळीत स्वयंचलित धाव फक्त एक ऑपरेटिंग स्थिती सिद्ध करते. उत्पादनामध्ये भरपाई, अयशस्वी हस्तांतरण, नाकारलेले भाग, अवरोधित कन्व्हेयर आणि उत्पादनातील बदल देखील समाविष्ट आहेत. त्या घटनांना स्वीकृती योजनेत स्थान मिळण्यास पात्र आहे कारण प्रतिसाद सेल नियंत्रित उत्पादनाकडे परत येतो की नाही हे निर्धारित करतो.
कारखान्याच्या बाजूने, आम्ही पॉलिश प्रात्यक्षिकांच्या पुढे दोष पुनर्प्राप्ती ठेवू. जर एखादी बाटली पिकअप चुकली तर, कोणीतरी ती किती लवकर परत ठेवू शकेल हा पुढचा प्रश्न नाही. मिस कशामुळे सापडले, कोणती हालचाल थांबली आणि सेल पुन्हा सुरू करण्यापूर्वी ज्ञात स्थितीची पुष्टी कशी करते हे प्रश्न आहेत. वारंवार हात दुरुस्त करणे हे तपासण्यासाठी एक लक्षण आहे, सामान्य स्वयंचलित ऑपरेशन नाही.
सोडल्यानंतर पातळ-भिंती असलेली बाटली टिपा, तेव्हा आम्ही अनेक प्रक्रिया सेटिंग्ज बदलण्यापूर्वी पकड आणि समर्थन स्थिती तपासू. हस्तांतरण करताना भागाच्या कडकपणाचे पुनरावलोकन करा, फिक्स्चर संपर्क बिंदू आणि गती क्रम. नंतर एका नियंत्रित दुरुस्तीची चाचणी घ्या आणि भागाची पुन्हा तपासणी करा. अधिक पकडीचा दाब पहिल्याला दुरुस्त करण्याऐवजी वेगळा दोष निर्माण करू शकतो.
जेव्हा गळती नाकारली जाते तेव्हा तीच शिस्त लागू होते. प्रभावित नमुने जतन करा आणि स्थान आणि वेळ ओळखा. मोल्डेड नेक आणि पिंच-ऑफच्या बाजूने चाचणी सील आणि फिक्स्चरची स्थिती तपासा. लीक चाचणी कनेक्शन आणि लीक कंटेनरमध्ये भिन्न सुधारणा आवश्यक आहेत. ती कारणे वेगळी न करता मोल्डिंग रेसिपी बदलल्याने वेळ वाया जाऊ शकतो आणि दोष लपवू शकतो.
दोष येण्यापूर्वी पुनर्प्राप्तीची व्याख्या करा
- आरंभिक दोष, प्रभावित मॉड्यूल आणि उत्पादन स्थिती रेकॉर्ड करा.
- सेलला मंजूर नियंत्रण आणि सुरक्षा डिझाइनद्वारे परिभाषित केलेल्या स्थितीत आणा.
- प्राधिकृत कर्मचाऱ्यांना विहित अलगाव आणि प्रवेश प्रक्रिये अंतर्गत दोष दूर करा.
- हस्तांतरण, तपासणी आणि रीस्टार्ट करण्यापूर्वी पोझिशन्स नाकारण्याचे भाग समेट करा.
- मान्य पुनर्प्राप्ती क्रमाने पुन्हा सुरू करा, नंतर आवश्यक उत्पादन तपासणी सत्यापित करा.
हे प्लॅनिंग टप्पे आहेत, संरक्षित उपकरणांमध्ये प्रवेश करण्याची परवानगी नाही किंवा इंटरलॉक बायपास नाही. एकात्मिक सेलला जोखीम मूल्यांकन आवश्यक आहे ज्यामध्ये मॉड्यूल परस्परसंवाद आणि नजीकच्या हस्तक्षेपांचा समावेश आहे.ISO 12100:2010मशीनरी जोखीम मूल्यांकन आणि जोखीम कमी करण्यासाठी सामान्य तत्त्वे सेट करते; प्रकल्पाने लागू मशीन-विशिष्ट आणि गंतव्य आवश्यकता देखील ओळखणे आवश्यक आहे.
जतन केलेली रेसिपी संपूर्ण बदलणे आवश्यक नाही
पिकर, ट्रिम नेस्ट आणि टेस्टर मॅन्युअली ॲडजस्ट राहत असताना रेसिपीमध्ये तापमान आणि मोल्डिंगची हालचाल लक्षात येऊ शकते. कोणती पोझिशन्स साठवली आहेत, कोणती मोटार चालवलेली आहेत आणि ज्यासाठी भौतिक टूलिंग बदल आवश्यक आहे ते विचारा. तंत्रज्ञानाचाप्रक्रिया ऑटोमेशन दस्तऐवजीकरणपिकर, डिफ्लॅशिंग आणि लीक-टेस्टर पोझिशन्ससाठी फॉरमॅट-लिंक्ड सेटिंग्जचे उद्योग उदाहरण देते. ते निर्दिष्ट करण्यासाठी व्याप्ती स्पष्ट करते; ते प्रत्येक मशीनवर ती कार्ये स्थापित करत नाही.
एका फॉर्मेटच्या अंतिम स्वीकृत भागापासून दुसऱ्याच्या पहिल्या स्वीकृत भागापर्यंत, मान्य पद्धतीनुसार बदलण्याची वेळ परिभाषित करा. टूलिंग काम, समायोजन, साहित्य संक्रमण आणि गुणवत्ता प्रकाशन स्वतंत्रपणे रेकॉर्ड करा. जलद रेसिपी रिकॉल केल्याने प्रत्यक्षात काय बचत होते आणि काय यांत्रिक किंवा प्रक्रिया कार्य राहते हे हे उघड करते.
प्रति स्वीकृत कंटेनर किंमतीची तुलना करा, ऑटोमेशन लेबल नाही
अर्ध-स्वयंचलित विरुद्ध पूर्णपणे स्वयंचलित ब्लो मोल्डिंग मशीनची तुलना समान उत्पादन आणि उत्पादन वेळापत्रकाने सुरू झाली पाहिजे. अन्यथा, स्वस्त कोटेशन इतर कोटेशनमध्ये समाविष्ट असलेल्या हाताळणी, चाचणी किंवा पॅकिंग वगळू शकते. उपकरणांच्या बेरीजची तुलना करण्यापूर्वी समान वितरण सीमांची तुलना करा.
जेव्हा ते परिभाषित पुनरावृत्ती प्रतिबंध काढून टाकते तेव्हा ऑटोमेशन सर्वात सुरक्षित असते. ते मॅन्युअल फ्लॅश काढणे, विसंगत हस्तांतरण, एक कठीण तपासणी हँडऑफ किंवा पॅकिंग ऑपरेशन असू शकते जे गती ठेवू शकत नाही. अडथळे ओळखल्याशिवाय अधिक ऑटोमेशन विकत घेतल्याने स्वीकृत आउटपुट सुधारल्याशिवाय देखभाल आणि बदलाचे काम जोडले जाऊ शकते.
खर्चाची सीमा आउटपुट सीमारेषेइतकी रुंद ठेवा
प्रति स्वीकृत कंटेनरची किंमत = सहमत उत्पादन हद्दीतील एकूण किंमत ÷ त्या हद्दीत वितरित केलेले स्वीकारलेले कंटेनर
अंशामध्ये तुलनाशी संबंधित खर्चाचा समावेश असावा: साहित्य, श्रम, उपयुक्तता, टूलिंग, देखभाल आणि निवडलेले भांडवल किंवा ओव्हरहेड उपचार. दोन्ही पर्यायांसाठी समान लेखा पद्धत वापरा. डाउनस्ट्रीम रोबोट विनामूल्य नाही कारण त्याची किंमत मोल्डिंग-मशीन कोटेशनच्या बाहेर आहे.
आवर्ती मानवी कार्यांची यादी करा. कोणीतरी अजूनही सामग्री पुन्हा भरू शकते, स्क्रॅप हलवू शकते, नमुना भाग घेऊ शकते, कार्टन बदलू शकते, टूलिंग राखू शकते आणि अलार्मला प्रतिसाद देऊ शकते. सामान्य शिफ्टमध्ये वर्कलोडचा अंदाज लावा, केवळ स्वयंचलित क्रम चालू असतानाच नाही. विलंबित तपासणी किंवा पुनर्प्राप्तीशिवाय ऑपरेटर सुरक्षितपणे एकापेक्षा अधिक सेल सर्व्ह करू शकतो किंवा नाही हे ठरवा.
निरीक्षण कालावधीसाठी kWh मध्ये विद्युत ऊर्जा वापरा आणि त्याच कालावधीपासून स्वीकारलेले कंटेनर वापरा. किलोवॅटमधील पॉवर हे वेगळे प्रमाण आहे. संपूर्ण रेषेची तुलना करताना मान्य केलेल्या सहाय्यकांचा समावेश करा, विशेषत: प्रस्तावांमध्ये कॉम्प्रेसर, चिलर किंवा ग्राइंडर बदलल्यास. दउपयुक्तता आवश्यकता मार्गदर्शककनेक्टेड पॉवर आणि ऑपरेटिंग डिमांड देखील वेगळे का असावे हे स्पष्ट करते.
वारंवार स्वरूपातील बदलांसाठी, प्रत्येक SKU साठी आवश्यक फिक्स्चर आणि अतिरिक्त टूलिंगचे परीक्षण करा. कमी प्रारंभिक सेल किंमत कठीण बदल किंवा अतिरिक्त फॉरमॅट भागांद्वारे ऑफसेट केली जाऊ शकते. याउलट, व्यावहारिक मॅन्युअल फिनिशिंग मार्गासह कमी-वॉल्यूम उत्पादनासाठी अत्याधुनिक हस्तांतरण प्रणाली अनावश्यक असू शकते.
त्यांनी काढलेल्या उत्पादन मर्यादा, ते सत्यापित करू शकणारे स्वीकृत आउटपुट आणि त्यांनी मागे सोडलेले आवर्ती काम यानुसार आम्ही रँकिंग प्रस्तावांची शिफारस करतो. जेव्हा ते फायदे कारखान्याच्या वास्तविक वेळापत्रकात बसतात तेव्हा अधिक स्वयंचलित सेल त्याचे स्थान मिळवते. "मानवरहित" हा पुरेसा आर्थिक युक्तिवाद नाही.
सार्वत्रिक पेबॅक दाव्याऐवजी संवेदनशीलता प्रकरणांसाठी विचारा. खरेदीदाराच्या स्वतःच्या खर्चाचा वापर करून अपेक्षित मागणी, कमी वापर आणि अधिक वारंवार होणारे बदल यांची तुलना करा. त्यामुळे विक्रीचे प्रमाण किंवा उत्पादनांचे मिश्रण बदलत असतानाही गुंतवणुकीचा निर्णय उपयुक्त ठरतो.
ऑर्डर देण्यापूर्वी कॉन्फिगरेशन मंजूर करा
खरेदी ऑर्डरपूर्वी निवडलेल्या संकल्पनेला मान्य उपकरणे सूची, सेल लेआउट आणि स्वीकृती प्रोटोकॉलमध्ये बदला. सर्वात महाग अस्पष्टता अनेकदा गहाळ सेन्सर नाही. प्रत्येक पक्ष दुसऱ्याचा विचार करतो ही सीमा आहे.
कॉम्पॅक्ट बाटली प्रकल्पासाठी, द2 एल सिंगल-स्टेशन प्लॅटफॉर्मएक ठोस प्रारंभ बिंदू देते. त्याचे प्रकाशित मोल्ड लिफाफा आणि लहान-बाटली मल्टी-आउटलेट पर्याय प्रारंभिक फिट पुनरावलोकनास अनुमती देतात. वास्तविक रेखाचित्र, राळ, डोके व्यवस्था आणि डाउनस्ट्रीम स्कोप प्रस्तावित बिल्ड निर्धारित करतात. केवळ व्हॉल्यूममधून ते कॉन्फिगरेशन निवडू नका.
चाचणी खरेदी प्रश्नांची उत्तरे द्या
चाचणीमध्ये सहमत उत्पादन व्याख्या वापरली पाहिजे आणि उद्धृत आउटपुटला समर्थन देणारी ऑपरेशन समाविष्ट केली पाहिजे. लीक चाचणी किंवा ट्रिमिंग डिलिव्हरी सीमांचा भाग असल्यास, असंबंधित स्टँडअलोन सायकल सादर करण्याऐवजी सेलसह ते प्रदर्शित करा. नमुना ओळख जतन करा जिथे एकाधिक पोझिशन्स कमकुवत आउटलेट किंवा पोकळी लपवू शकतात.
स्वीकृती रेकॉर्डने प्रत्येक दाव्याला पद्धत, मर्यादा आणि निरीक्षण केलेल्या निकालाशी जोडले पाहिजे. अंतर्निहित स्थितीशिवाय "उतीर्ण" सारखा शब्द खरेदीदाराच्या कारखान्यात सुरू होण्यास मार्गदर्शन करू शकत नाही. दKinggle FAT मार्गदर्शकत्या पुराव्यासाठी पूर्ण फ्रेमवर्क प्रदान करते.
- ओळख निर्माण करा:मशीन, टूलींग, नियंत्रण आवृत्ती आणि समाविष्ट मॉड्यूल.
- चाचणी अटी:उत्पादन, राळ, सक्रिय स्थिती आणि उपयुक्तता परिस्थिती.
- गुणवत्ता:गंभीर मोजमाप, कार्यात्मक चाचण्या आणि कारणे नाकारणे.
- लाइन कामगिरी:स्वीकृत संख्या, निरीक्षण कालावधी, थांबे आणि हस्तक्षेप.
- पुनर्प्राप्ती:सहमत दोष परिस्थिती आणि प्रात्यक्षिक रीस्टार्ट क्रम.
- हस्तांतर:रेखाचित्रे, हस्तपुस्तिका, टूलींग माहिती, बॅकअप आणि खुल्या वस्तू.
साइट स्वीकृतीपासून वेगळे कारखाना स्वीकृती जेथे वनस्पती सेवा किंवा तृतीय-पक्ष उपकरणे शिपमेंटपूर्वी पुनरुत्पादित केली जाऊ शकत नाहीत. ते उरलेले चेक आगाऊ ओळखा आणि जबाबदारी सोपवा. फॅक्टरी चाचणीने त्यात समाविष्ट नसलेल्या अटींची पडताळणी करण्यासाठी शांतपणे दावा करू नये.
प्रशिक्षणात सामान्य ऑपरेशन समाविष्ट असले पाहिजे आणि नोकऱ्या ऑटोमेशन मागे राहतील. ऑपरेटरना अयशस्वी हस्तांतरण ओळखणे आवश्यक आहे, प्रारंभिक अलार्मचा अर्थ लावणे आणि मंजूर पुनर्प्राप्ती पद्धतीचे अनुसरण करणे आवश्यक आहे. देखभालीसाठी रेखाचित्रे, परिधान-भाग माहिती आणि सेलला समर्थन देण्यासाठी आवश्यक प्रवेश आवश्यक आहे.
किंगगलसह स्वयंचलित एक्स्ट्रुजन ब्लो मोल्डिंग कॉन्फिगरेशनची चर्चा करा.कंटेनर ड्रॉइंग, राळ ग्रेड, तयार वजन, आवश्यक चाचण्या, उत्पादन वेळापत्रक आणि नियोजित डाउनस्ट्रीम ऑपरेशन्स याद्वारे पाठवा.प्रकल्प चौकशी पृष्ठ.
संपर्क:sales@kinggle.com · +८६-५७४-८७१०३६६५. एक परिभाषित उत्पादन आणि रेषा सीमा केवळ मशीनच्या किंमतीच्या विनंतीपेक्षा कॉन्फिगरेशन पुनरावलोकन अधिक उपयुक्त बनवते.
वारंवार विचारले जाणारे प्रश्न
स्वयंचलित ब्लो मोल्डिंग मशीन संपूर्ण उत्पादन लाइन सारखीच असते का?
नाही. उत्पादन काढणे, ट्रिम करणे, तपासणी करणे किंवा पॅकिंग वेगळे असताना स्वयंचलित मशीन मोल्डिंगच्या हालचाली नियंत्रित करू शकते. संपूर्ण उत्पादन लाइन त्या ऑपरेशन्समधील हस्तांतरण, नियंत्रणे आणि गुणवत्ता सीमा परिभाषित करते. प्रत्येक समाविष्ट मॉड्यूल, मॅन्युअल कार्य आणि वगळलेली सेवा ओळखणारी उपकरणांची यादी आणि लेआउट विचारा. खरेदी तपशील, स्वयंचलित शब्द नाही, काय येईल ते ठरवते.
पूर्णपणे स्वयंचलित ब्लो मोल्डिंग मशीनला अद्याप ऑपरेटरची आवश्यकता आहे का?
होय. सामग्रीची भरपाई, गुणवत्ता नमुने, टूलिंग बदल, देखभाल आणि दोष पुनर्प्राप्तीसाठी अद्याप नियुक्त केलेल्या जबाबदाऱ्या आवश्यक आहेत. ऑटोमेशन प्रत्येक उत्पादन कार्य न काढता पुनरावृत्ती हाताळणी काढू शकते. पॅकिंग आणि स्क्रॅप हाताळणीसह पूर्ण शिफ्ट आणि वास्तविक सेवा लेआउटच्या आसपास कर्मचारी नियोजन करा. एका छोट्या प्रात्यक्षिकातून श्रम अंदाज काढू नका ज्यामध्ये समर्थन कर्मचारी कॅमेरा फ्रेमच्या बाहेर राहतात.
स्वयंचलित डिफ्लॅशिंग, बाटली गळती चाचणी आणि पॅकिंग मानक म्हणून समाविष्ट आहेत का?
आहेत असे समजू नका. कोटेशनने प्रत्येक ऑपरेशन, पुरवठा केलेली उपकरणे, उत्पादन-विशिष्ट टूलिंग, चाचणी पद्धत आणि नकार मार्ग ओळखला पाहिजे. टेक-आउट युनिट लीक टेस्टर नाही आणि स्वयंचलित कन्व्हेयर ही स्वयंचलित पॅकिंग सिस्टम नाही. उद्धृत केलेल्या प्रत्येक मॉड्यूलसाठी, त्याला कोणती अपूर्ण स्थिती मिळते आणि ती कोणती स्वीकृत स्थिती प्रदान करते ते विचारा.
विद्यमान एक्सट्रूजन ब्लो मोल्डिंग मशीन स्वयंचलित असू शकते का?
शक्यतो, परंतु व्यवहार्यता विद्यमान नियंत्रण प्रणाली, पहारा, उपलब्ध जागा, मोल्ड उघडणे, उत्पादन प्रकाशन आणि हस्तांतरण व्यवस्था यावर अवलंबून असते. भाग प्रस्तावित ग्रिपिंग, ट्रिमिंग आणि तपासणी फिक्स्चरला देखील अनुरूप असणे आवश्यक आहे. रोबोट किंवा कन्व्हेयर स्वतंत्रपणे खरेदी करण्यापूर्वी संपूर्ण सेलचे पुनरावलोकन करा. रेट्रोफिटमध्ये परिभाषित एकीकरण जबाबदारी, अद्ययावत जोखीम मूल्यांकन आणि सहमत उत्पादन चाचणी समाविष्ट असावी.
खरेदीदारांनी स्वयंचलित लाइनचे आउटपुट कसे सत्यापित करावे?
एका परिभाषित निरीक्षण कालावधीत मान्य केलेल्या अंतिम डिस्चार्ज पॉइंटवर स्वीकारलेले कंटेनर मोजा. राळ, उत्पादन, साचा, सक्रिय स्थाने, उपयुक्तता आणि समाविष्ट डाउनस्ट्रीम ऑपरेशन्स ओळखा. नकार, थांबे आणि मॅन्युअल हस्तक्षेप रेकॉर्डमध्ये ठेवा. स्वीकारलेल्या लाइन आउटपुटपासून स्वतंत्रपणे ग्रॉस मोल्डिंग आउटपुटचा अहवाल द्या. कॅटलॉग ड्राय-सायकल मूल्य या उत्पादन चाचणीसाठी पर्याय नाही.