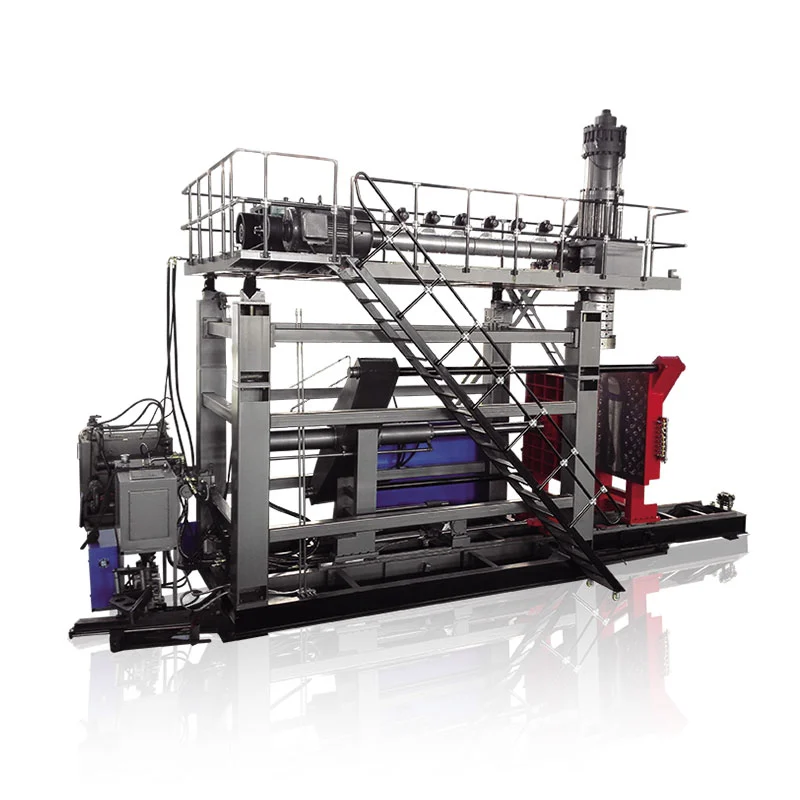
ब्लो मोल्ड म्हणजे फक्त बाटलीचा नकारात्मक आकार नाही. त्यात गरम पॅरिसन कॅप्चर आणि सील करणे, अडकलेली हवा सोडणे, उष्णता काढून टाकणे, नेक आणि बेस तयार करणे, फ्लॅश शेड करणे, क्लॅम्प फिट करणे आणि भाग सोडणे आवश्यक आहे - आवश्यक उत्पादन लयमध्ये.
शोध भाषा ही व्याप्ती अस्पष्ट करू शकते. खरेदीदार वापरतातफुंकणे, फुंकणे, बाटलीचा साचा, प्लास्टिक बाटलीचा साचा, ईबीएम टूलिंगआणिएक्सट्रूजन ब्लो मोल्डसंबंधित साधनांसाठी. डाई हेड वेगळे आहे: ते साचा बंद होण्यापूर्वी पॅरीसन बनवते. कोटेशनमध्ये डाय-हेड टूलिंग आणि ब्लो मोल्ड स्वतंत्र आयटम म्हणून सूचीबद्ध केले पाहिजे.
हे मार्गदर्शक इंजेक्शन किंवा स्ट्रेच-ब्लो प्रीफॉर्म टूलिंग ऐवजी एक्सट्रूजन ब्लो मोल्डिंगवर लक्ष केंद्रित करते. हे प्रकाशित मशीन-लिफाफा डेटा प्रकल्प हमी पासून वेगळे करते. कोणतेही युनिव्हर्सल पिंच-ऑफ, व्हेंट किंवा कूलिंग डायमेंशन प्रत्येक राळ आणि भागासाठी योग्य नाही.
प्रोडक्शन ब्लो मोल्डमध्ये सात कनेक्टेड जॉब असतात
पोकळी भागाला त्याचे बाह्य आकार देते, परंतु आकार पुनरुत्पादन हे फक्त पहिले काम आहे. साधनाने खालील कार्ये एकत्र करणे आवश्यक आहे:
- पॅरिसन शोधा.ओपन मोल्डला गरम नळी ड्रॅग न करता, दुमडल्याशिवाय किंवा चिमूटभर प्रदेश गमावल्याशिवाय प्राप्त करणे आवश्यक आहे.
- सील करा आणि वेल्ड करा.पिंच-ऑफ क्षेत्रे पॅरिसन बंद करतात आणि मान, शेपटी, हँडल किंवा इतर फ्लॅश भागात विस्थापित सामग्री व्यवस्थापित करतात.
- अडकलेली हवा सुटू द्या.व्हेंट्स विस्तारित पॅरिसन आणि पोकळीच्या पृष्ठभागाच्या दरम्यान हवेसाठी एक मार्ग प्रदान करतात.
- उष्णता हस्तांतरित करा.कूलिंग सर्किट्स पुनरावृत्ती करता येण्याजोग्या वेळी स्थिर भाग सोडण्यासाठी पुरेशी शिल्लक असलेली उष्णता काढून टाकतात.
- इंटरफेस तयार करा.नेक इन्सर्ट, कॅलिब्रेशन तपशील, ब्लो-पिन किंवा बॉटम-ब्लो वैशिष्ट्ये कंटेनर बंद करणे आणि मशीनशी जुळणे आवश्यक आहे.
- भाग सोडा आणि पूर्ण करा.ड्राफ्ट, इन्सर्ट, ओपनिंग मूव्हमेंट आणि डिफ्लॅशिंग स्ट्रॅटेजी हे ठरवतात की तो भाग मोल्डमधून स्वच्छपणे बाहेर पडू शकतो की नाही.
- मशीन फिट आणि टिकून राहा.पुनरावृत्ती क्लॅम्पिंग आणि थर्मल सायकल चालवताना संपूर्ण असेंब्लीला प्लेट, उघडणे, जाडी आणि माउंटिंग व्यवस्था फिट करावी लागते.
एका कामासाठी केलेला बदल दुसऱ्या कामावर परिणाम करू शकतो. एक सखोल फ्लॅश पॉकेट वेल्डभोवती उष्णता एकाग्रता बदलू शकतो. एक पॉलिश पोकळी वेगवेगळ्या प्रकारे पुनरुत्पादित करू शकते आणि तसेच अडकलेल्या हवाई प्रवासाच्या पद्धती बदलू शकते. मोठे हलणारे इन्सर्ट अंडरकट सोडवू शकते परंतु कूलिंग आणि उघडण्याची जागा वापरते. सिस्टम स्तरावर निर्णयांचे पुनरावलोकन करा.
ब्लो मोल्ड ऍनाटॉमी: ड्रॉइंगवर ठेवण्यासाठी अटी
खालील वैचारिक दृश्य खरेदीदाराने ज्या इंटरफेसवर चर्चा करणे अपेक्षित आहे ते ओळखते. हे टूलिंग प्रिंट नाही आणि त्यात कोणतेही उत्पादन परिमाण नाहीत.
पोकळीची पृष्ठभाग भागाची एक बाजू बनवते. इन्सर्ट मान, हँडल किंवा परिधान क्षेत्र परिभाषित करू शकतात.
बंद सीमेवर स्थित आहे जेथे पॅरिसन सील केले आहे.
विभक्त पोकळी विभक्त विमानात भेटते. संरेखन आणि माउंटिंग नियंत्रण पुनरावृत्ती करण्यायोग्य बंद.
वेंटिंग मार्ग निवडलेल्या पोकळीच्या प्रदेशांपासून अडकलेल्या हवेला दूर नेतात.
| वैशिष्ट्य | कार्य | मंजूर करण्यासाठी पुरावा |
|---|---|---|
| पोकळी पृष्ठभाग | बाह्य भूमिती, पोत, खुणा आणि स्थानिक संपर्क कूलिंग परिभाषित करते | अंतिम भाग मॉडेल, संकोचन आधार, पृष्ठभाग कॉलआउट आणि गंभीर परिमाणे |
| विभाजन ओळ | जेथे साचेचे अर्धे भाग एकत्र येतात त्या सीमा | दृश्यमान सीम स्थान, मसुदा, फ्लॅश प्रवेश आणि कार्यात्मक पृष्ठभागांवर प्रभाव |
| पिंच-ऑफ / कॉम्प्रेशन जमीन | वेल्ड आणि ब्रेक लाइन नियंत्रित करताना पॅरिसन सामग्री कॉम्प्रेस आणि सील करते | सामग्री-विशिष्ट टूलिंग तपशील आणि सहमत वेल्ड/ट्रिम चाचणी |
| फ्लॅश पॉकेट किंवा आराम | पिंच क्षेत्राच्या पलीकडे विस्थापित सामग्री प्राप्त करते | ग्रॉस पॅरिसन अंदाज, फ्लॅश भूमिती आणि डिफ्लॅशिंग मार्ग |
| वेंट्स | विस्तारित पॅरिसनच्या बाहेर अडकलेली हवा सोडा | स्थान नकाशा, परवानगी असलेल्या साक्षीदार चिन्हे आणि स्वच्छता |
| कूलिंग सर्किट्स | उष्णता काढून टाका आणि तापमान वितरण नियंत्रित करा | चॅनेल रेखाचित्र, सर्किट ओळख, प्रवाह दिशा आणि उपयुक्तता इंटरफेस |
| नेक आणि ब्लो इंटरफेस | फिनिश फॉर्म किंवा कॅलिब्रेट करते आणि वाहणारी हवा सादर करते | क्लोजर ड्रॉइंग, ब्लो-पिन/बॉटम-ब्लो संकल्पना आणि ट्रिम भत्ता |
| माउंटिंग आणि संरेखन | मोल्डला प्लेटशी जोडा आणि पुनरावृत्ती करता येण्याजोगा बंद ठेवा | मशीन इंटरफेस ड्रॉइंग, वस्तुमान, गुरुत्वाकर्षण केंद्र, फास्टनर्स आणि लिफ्टिंग पॉइंट्स |
भाग आणि त्याच्या चाचण्यांसह प्रारंभ करा - सामान्य पोकळी नाही
मोल्ड मेकरला नाममात्र लिटरपेक्षा जास्त आवश्यक आहे. 5L हाताळलेले जेरी कॅन, 5L गोल बाटली आणि दुहेरी-भिंतीच्या तांत्रिक भागासाठी भिन्न विभाजन रेषा, पॅरिसन व्यास, फ्लॅश लेआउट आणि काढण्याचे अनुक्रम आवश्यक असू शकतात.
नकाशा जेथे पॅरिसन ताणणे आवश्यक आहे
पॅरिसन उच्च दाबाखाली वाहणाऱ्या इंजेक्शन-मोल्ड वितळण्यासारखी पोकळी भरत नाही. ते पोकळीच्या भिंतीकडे विस्तारते आणि पसरते. खोल ड्रॉ, विस्तृत सपाट भाग, तीक्ष्ण कोपरे, ऑफसेट नेक आणि हँडल रूट्स अधिक स्थानिक सामग्री किंवा वेगळ्या विभाजन-लाइन धोरणाची मागणी करू शकतात. त्रिज्या आणि भूमिती वापरा जी सामग्री आणि प्रक्रिया समर्थन देऊ शकतील त्यापेक्षा जास्त लांब पसरवण्यास न सांगता तयार केली जाऊ शकते.
रेखांकनावर दर्जेदार स्थाने ठेवा
"एकसमान भिंत" हा मोजता येण्याजोगा स्वीकृती नियम नाही. गंभीर ठिकाणे चिन्हांकित करा आणि चाचणी पद्धत सांगा. खांदा, कोपरा, हँडल रूट, बेस, पिंच वेल्ड आणि पॅनेलच्या वेगवेगळ्या कार्यात्मक गरजा असू शकतात. त्या स्थानांना कनेक्ट करापॅरिसन-प्रोग्रामिंग सेटअपत्यामुळे मोल्ड भूमिती आणि साहित्य वितरण स्वतंत्रपणे समायोजित केले जात नाही.
असंबंधित टक्केवारी न घेता संकोचनासाठी योजना करा
संकोचन राळ ग्रेड, भिंतीचे वितरण, पोकळीचे तापमान, थंड होण्याची वेळ आणि भाग भूमितीवर अवलंबून असते. प्रारंभिक संदर्भ म्हणून सामग्री-पुरवठादार डेटा वापरा, नंतर मोल्ड मेकरची पद्धत लागू करा आणि वास्तविक भाग सत्यापित करा. दुसऱ्या बाटलीतून कॉपी केलेली सामान्य टक्केवारी हा पोकळीच्या आकाराचा स्वीकार्य आधार नाही.
पार्टिंग लाइन, पिंच-ऑफ आणि फ्लॅश एकत्र डिझाइन केलेले असणे आवश्यक आहे
पार्टिंग लाइन हे निर्धारित करते की दोन टूलचे अर्धे कोठे बंद होतात आणि दृश्यमान सीम कुठे दिसू शकतात. जेथे साचा उघडू शकतो तेथे ठेवा, पॅरिसन कॅप्चर केले जाऊ शकते, भाग सोडू शकतो आणि ट्रिमिंग उपकरणे फ्लॅशपर्यंत पोहोचू शकतात. सीलिंग पृष्ठभाग, महत्त्वपूर्ण सजावट किंवा इतर कार्यात्मक इंटरफेसवर अनियंत्रित शिवण ठेवणे टाळा.
पिंच-ऑफ हे वेल्ड-फॉर्मिंग वैशिष्ट्य आहे
शेपटी किंवा पायथ्याशी, विरोधी चिमूटभर प्रदेश दोन गरम पॅरिसन भिंती एकत्र दाबतात. फ्लॅश काढण्यासाठी नियंत्रण करण्यायोग्य ब्रेक लाइन तयार करताना वेल्ड तयार करण्यासाठी तपशीलाला पुरेशी सामग्री हलवावी लागते. योग्य जमीन, कोन, स्टँड-ऑफ आणि पॉकेट राळ, पॅरिसन जाडी, बंद करण्याची क्रिया आणि भाग यावर अवलंबून असतात. त्यांना अभियांत्रिकी परिमाणे म्हणून हाताळा, सामग्रीवर कॉपी केलेला मानक ब्लॉक नाही.
एक्स्ट्रुजन ब्लो मोल्डिंगवर प्रकाशित पेटंट साहित्य देखील पिंच क्षेत्र, फ्लॅश पॉकेट, मोल्ड तापमान, बंद होण्याचा वेग आणि डिफ्लॅशिंग टाइमिंग यांना एकाच किनारी परिमाणापेक्षा परस्पर व्हेरिएबल्स म्हणून हाताळते. हे एक पुराणमतवादी खरेदी नियमाचे समर्थन करते: चिमूटभर तपशील त्याच्या राळ आणि चाचणी पद्धतीसह मंजूर करा, केवळ दिसण्याद्वारे नाही.
ऑटोमेशन ऑर्डर करण्यापूर्वी फ्लॅश मार्ग डिझाइन करा
टॉप फ्लॅश, टेल फ्लॅश, हँडल फ्लॅश आणि कोणताही कॅलिब्रेशन कचरा ओळखा. साच्यात, पंचिंग स्टेशनवर, ट्रिमरने किंवा दुय्यम फिक्स्चरद्वारे काढणे हे ठरवा. फ्लॅश मास ग्रॉस मेल्ट डिमांड, ग्राइंडर क्षमता आणि रीग्राइंड प्लॅनिंगमध्ये संबंधित आहे. टूल ड्रॉइंगमध्ये हे देखील दर्शविले पाहिजे की काढलेले स्क्रॅप साचा आणि बाहेर काढण्याचा मार्ग कसा साफ करते.
कूलिंग आणि व्हेंटिंग हे ठरवते की पोकळी उत्पादन वेगाने कार्य करू शकते की नाही
जेव्हा भाग मूस सोडण्यासाठी पुरेसा स्थिर असतो तेव्हा थंड नियंत्रण; विस्तारित पॅरिसन पोकळीच्या पृष्ठभागावर पोहोचू शकतो की नाही हे वेंटिंग नियंत्रित करते. दोन्ही समस्या वितरित केल्या आहेत. एक संथ, उष्ण किंवा हवेत अडकलेला प्रदेश संपूर्ण भागासाठी चक्र आणि देखावा सेट करू शकतो.
उष्णता भार आणि नियंत्रणाच्या गरजेनुसार कूलिंग सर्किट्स विभाजित करा
जड कोपरे, चिमूटभर प्रदेश, मान घालणे आणि खोल वैशिष्ट्ये पातळ सरळ भिंतीच्या समान दराने उष्णता सोडू शकत नाहीत. अनेक ओळखण्यायोग्य सर्किट्स त्या प्रदेशांचे निदान आणि समतोल साधणे शक्य करतात. प्रत्येक सर्किटचे इनलेट, आउटलेट आणि दिशा दस्तऐवजीकरण करा. फक्त रबरी नळीच्या व्यासावर आधारित झाडाच्या पाण्याला साचा जोडू नका; अंतिम साधनासाठी आवश्यक प्रवाह, दाब, तापमान, पाण्याची गुणवत्ता आणि दाब कमी पडताळणे.
एक्सट्रूजन ब्लो मोल्डेड कूलिंगच्या प्रकाशित मर्यादित-घटकांच्या अभ्यासात साचा सामग्री, अंतर्गत उष्णता हस्तांतरण, भाग जाडी आणि प्रारंभिक पॅरिसन तापमान तपमान क्षेत्र आणि मोल्ड उघडण्याच्या वेळेवर परिणाम करणारे चल म्हणून तपासले गेले. ते संशोधन किंग्गल प्रकल्पासाठी सायकल-वेळचे वचन देत नाही, परंतु हे बळकट करते की मोल्ड कोटेशनने थर्मल डिझाइन आणि प्रक्रिया गृहितके का परिभाषित केली पाहिजेत.
ज्या ठिकाणी हवा अडकू शकते अशा वेंट्स शोधा
पॅरिसनचा विस्तार होत असताना, हवा त्याच्या बाहेरील पृष्ठभाग आणि पोकळीमध्ये राहते. मार्गाशिवाय, ती हवा संपर्कास विलंब करू शकते आणि अपूर्ण पोत, ड्रॅग रेषा किंवा खराब तयार केलेल्या तपशीलांमध्ये योगदान देऊ शकते. दकस्टम-पाक एक्सट्रूजन ब्लो मोल्डिंग डिझाइन मार्गदर्शकपार्टिंग-लाइन व्हेंटिंग आणि इन्सर्ट किंवा खोल वैशिष्ट्यांजवळील पोकळीच्या छिद्रांचे वर्णन करते. अचूक व्हेंट आकार आणि साक्षी-चिन्ह भत्ता अद्याप भाग आणि सामग्रीवर अवलंबून आहे.
स्वच्छता हा व्हेंट डिझाइनचा भाग आहे
जेव्हा अवशेष, धूळ किंवा खराब झालेले पदार्थ साचतात तेव्हा व्हेंट्स परिणामकारकता गमावू शकतात. मोल्ड ड्रॉइंग आणि देखभाल फाइलमध्ये व्हेंट्स कुठे आहेत, ते वातावरणाशी कसे जोडले जातात आणि पोकळीला हानी न करता त्यांची तपासणी कशी केली जाते हे दर्शवले पाहिजे. ब्लॉक केलेल्या मार्गाची भरपाई करण्यासाठी ब्लो प्रेशर वाढण्यापूर्वी पृष्ठभागाचा मागोवा घ्या किंवा स्थितीनुसार बदल भरा.
हाय-ग्लॉस वर्क हा वेगळा थर्मल प्रकल्प आहे
कोल्डर टूलिंग उष्णता काढून टाकण्यास अनुकूल ठरू शकते, तर पृष्ठभागाची प्रतिकृती वेगळ्या पोकळी-तापमान धोरणाची मागणी करू शकते. 2023 च्या पीअर-पुनरावलोकन केलेल्या अभ्यासाने नियंत्रित हीटिंग आणि वॉटर कूलिंगचा वापर करून एका ABS ऑटोमोटिव्ह-स्पॉयलर केसवर व्हेरिएबल-तापमान एक्सट्रूजन ब्लो मोल्डिंगचे प्रात्यक्षिक केले. प्रत्येक बाटलीने व्हेरिऑथर्म टूलिंग वापरावे याचा पुरावा नसून, विशिष्ट दृष्टिकोनाचा हा पुरावा आहे. राज्य देखावा आवश्यकता लवकर त्यामुळे मूस आणि सायकल एकत्र डिझाइन केले जाऊ शकते.
नेक फिनिश, ब्लोइंग पद्धत आणि डिफ्लॅशिंग हे एक इंटरफेस आहेत
क्लोजर सिस्टम बाटलीच्या शीर्षस्थानी कार्यात्मक परिमाण सेट करते. कॅप किंवा क्लोजर ड्रॉइंग, सीलिंग पृष्ठभाग, धागा किंवा स्नॅप तपशील, छेडछाड वैशिष्ट्य आणि परवानगी असलेली ट्रिम स्थिती प्रदान करा. नंतरच्या ऑपरेशनमध्ये फिनिश तयार, कॅलिब्रेट, रीमेड किंवा कट केले आहे हे ठरवा. नियंत्रित रेखाचित्र पुनरावृत्तीशिवाय "मानक मान" उद्धृत करू नका.
फुंकण्याच्या व्यवस्थेशी साधन जुळवा
टॉप ब्लोइंग, बॉटम ब्लोइंग आणि सुई व्यवस्था हवा आणि हार्डवेअर वेगळ्या पद्धतीने ठेवतात. ब्लो पिन नेक कॅलिब्रेशन किंवा फ्लॅश हाताळणीमध्ये देखील भाग घेऊ शकते. मोल्ड मेकरला केवळ बाटलीमधूनच अनुमान काढण्यासाठी सोडण्याऐवजी निवडलेल्या किंगगल मशीनसह स्ट्रोक, सेंटरिंग, कूलिंग, सीलिंग आणि टक्कर मंजुरीची पुष्टी करा.
त्याच माहितीच्या विरूद्ध डाउनस्ट्रीम गेज तपासा
मान स्वच्छ दिसू शकते परंतु तरीही कॅप अर्ज किंवा सीलिंग अयशस्वी होऊ शकते. मोल्ड चाचणी, गळती चाचणी आणि फिलिंग-लाइन पात्रता येथे कोणते डेटाम्स आणि गेज वापरले जातात ते मान्य करा. स्वीकृती रेकॉर्डमध्ये गेज ओळख आणि कॅलिब्रेशन स्थिती जतन करा. मोल्डिंगनंतर स्वयंचलित ट्रिमरने मान बदलल्यास, केवळ तयार केलेल्या नमुन्याऐवजी तयार स्थितीची तपासणी करा.
मूळ तुलना: मोल्ड-फिट स्क्रीनिंगसाठी किंगल मशीन संदर्भ
खालील सारणी पाच वर्तमान किंगगल उत्पादन पृष्ठांवरून साचाशी संबंधित फील्ड काढते. हे सतत आणि संचयक मशीनवर पसरते जेणेकरून खरेदीदार हे पाहू शकतात की नाममात्र कंटेनर क्षमता टूलिंग-इंटरफेस ड्रॉइंग का बदलू शकत नाही.
| प्रकाशित मॉडेल | मशीन वर्ग | कमाल कंटेनर संदर्भ | मोल्ड प्लेटन आकार (W×H) | प्रकाशित कमाल साचा आकार (W×H) | मोल्ड जाडी श्रेणी | क्लॅम्पिंग फोर्स |
|---|---|---|---|---|---|---|
| KGB2L | सतत, एकच स्टेशन | 2 एल | 380 × 430 मिमी | 360 × 380 मिमी | 160-300 मिमी | 40 kN |
| KGB5L | सतत, एकच स्टेशन | 5 एल | 368 × 450 मिमी | 410 × 450 मिमी | 200-310 मिमी | 65 kN |
| KGB15L | सतत, एकच स्टेशन | 15 एल | 500 × 550 मिमी | 580 × 500 मिमी | 300-380 मिमी | 165 kN |
| KGB80A | संचयक, स्थिर साचा | 30 एल | 750 × 860 मिमी | 520 × 860 मिमी | 360-420 मिमी | 215 kN |
| KGB90A | संचयक, स्थिर साचा | 60 एल | 960 × 980 मिमी | 700 × 980 मिमी | 460-550 मिमी | 280 kN |
मोल्ड रिलीझ करण्यापूर्वी महत्त्वाचे तीन निष्कर्ष
प्रथम, लिटर मोल्ड अभिमुखता परिभाषित करत नाहीत.15L सतत संदर्भ 30L संचयक संदर्भापेक्षा विस्तीर्ण परंतु लहान कमाल मोल्ड पंक्ती प्रकाशित करतो. आर्किटेक्चर आणि भाग आकार व्हॉल्यूम सोबत महत्त्वाचा.
दुसरे, मोल्ड जाडीची स्वतःची श्रेणी असते.एक पोकळी सूचीबद्ध चेहर्याचे परिमाण फिट करू शकते आणि तरीही परवानगी असलेल्या जाडी किंवा उघडण्याच्या व्यवस्थेच्या बाहेर पडू शकते. बॅकप्लेट्स, इन्सर्ट आणि कूलिंग कनेक्शन असेंब्लीमध्ये जोडतात.
तिसरे, क्लॅम्पिंग फोर्स उत्पादन आणि प्रक्रियेशी संबंधित आहे.मशीन-पृष्ठ मूल्य उपलब्ध बल आहे, लिफाफ्यात कोणताही साचा योग्य आहे याचा पुरावा नाही. प्रक्षेपित क्षेत्र, उडणारी परिस्थिती, पिंच-ऑफ मागणी आणि साचा बांधणे यासाठी अभियांत्रिकी पुनरावलोकन आवश्यक आहे.


मोल्ड मटेरियल, इन्सर्ट आणि सरफेस फिनिशने उत्पादन शुल्काचे पालन केले पाहिजे
टूलिंग मटेरियल उष्णता हस्तांतरण, यंत्रक्षमता, दुरुस्ती, परिधान आणि खर्चावर परिणाम करते. ते निवडण्यासाठी केवळ उत्पादन खंड पुरेसे नाही. राळ, पृष्ठभाग तपशील, पिंच-ऑफ ड्यूटी, अपघर्षक किंवा संक्षारक परिस्थिती, हलणारी वैशिष्ट्ये, देखभाल क्षमता आणि स्वीकारलेली दुरुस्ती धोरण विचारात घ्या.
बेस मोल्ड सामग्री
अचूक मिश्रधातू किंवा ग्रेड, लागू असेल तेथे उष्णता उपचार, पोकळी-उत्पादन पद्धत आणि थर्मल-डिझाइन आधार विचारा. "ॲल्युमिनियम मोल्ड" किंवा "स्टील मोल्ड" तुलनेसाठी खूप विस्तृत आहे.
बदलण्यायोग्य घाला
नेक, पिंच-ऑफ, वेअर, थ्रेड किंवा व्हेंट इन्सर्ट मेंटेनन्सचे स्थानिकीकरण करू शकतात आणि मागणी असलेल्या वैशिष्ट्यामध्ये वेगळ्या सामग्रीस अनुमती देतात. रेकॉर्ड घाला ओळख आणि अतिरिक्त व्याप्ती.
पोत आणि खोदकाम
आर्टवर्क फाइल्स, अभिमुखता, खोली/स्वरूप स्वीकृती, व्हेंट परस्परसंवाद आणि पुनरावृत्ती नियंत्रण निर्दिष्ट करा. प्रक्रिया विनंती केलेल्या पृष्ठभागाचे पुनरुत्पादन कसे करेल याची पुष्टी करा.
संरक्षण आणि स्टोरेज
साफसफाई, मंजूर गंज संरक्षण, पाण्याचा निचरा, वाहतूक लॉक, उचलण्याचे ठिकाण आणि स्टोरेज परिस्थिती परिभाषित करा. डाउनटाइम दरम्यान जलमार्ग आणि चिमूटभर पृष्ठभाग संरक्षित करा.
टूलिंग-निर्मात्याच्या सामग्रीच्या शिफारसीमध्ये त्याचे गृहितक आणि अपवाद नमूद केले पाहिजेत. दोन कोटेशन्सची तुलना करताना, दोन्हीमध्ये समान इन्सर्ट मटेरियल, कूलिंग स्कोप, एनग्रेव्हिंग, सरफेस फिनिश, होसेस, फिटिंग्ज, लिफ्टिंग हार्डवेअर, ट्रायल वर्क आणि स्पेअर वेअर पार्ट्स समाविष्ट आहेत का ते तपासा.
फॅक्टरी चाचणी: पुनरावृत्ती करण्यायोग्य प्रक्रिया म्हणून साचा सिद्ध करा
प्रथम स्वीकार्य बाटली सिद्ध करते की प्रणाली एकदाच भाग तयार करू शकते. उत्पादन स्वीकृती शोधण्यायोग्य परिस्थितीसह स्थिर रन आवश्यक आहे. खालील वर्कफ्लो ही शिफारस केलेली पुरावा रचना आहे, प्रत्येक Kinggle प्रकल्प आधीपासून समान प्रोटोकॉल वापरत असल्याचा दावा नाही.
- ओळख पुष्टी करा.रेकॉर्ड मशीन, मोल्ड, इन्सर्ट्स, डाय टूलिंग, मटेरियल ग्रेड/लॉट, कलर किंवा रीग्रिंड कंडिशन आणि रेसिपी रिव्हिजन.
- परिस्थिती स्थिर करा.प्रक्रिया मान्य स्थितीत पोहोचल्यानंतर वास्तविक तापमान, थंड-पाणी पुरवठा/परतावा, धक्क्याची परिस्थिती आणि सायकल टप्पे नोंदवा.
- साधनाची तपासणी करा.पार्टिंग-लाइन क्लोजर, अलाइनमेंट, पाणी आणि हवा गळती, वेंट कंडिशन, पिंच-ऑफ पृष्ठभाग आणि सुरक्षित हालचाल तपासा.
- स्थितीनुसार नमुना.वजन, भिंत मापन, ट्रिमिंग आणि कार्यात्मक चाचणीद्वारे पोकळी, आउटलेट आणि स्टेशनची ओळख ठेवा.
- तयार स्थिती मोजा.रीमिंग, पंचिंग, डिफ्लॅशिंग किंवा इतर समाविष्ट केलेल्या फिनिशिंग चरणांचे परिणाम समाविष्ट करा.
- सर्व नुकसानाची नोंद करा.मान्य विंडो दरम्यान लॉग नाकारतो, थांबतो, अलार्म, मॅन्युअल सुधारणा आणि डाउनस्ट्रीम व्यत्यय.
- बेसलाइन जतन करा.रेखाचित्र पुनरावृत्ती, कृती, छायाचित्रे, मोजमाप, गेज आणि सुधारात्मक क्रिया एकत्रितपणे मंजूर करा.
रेसिपी बदलण्यापूर्वी पॅटर्नचे निदान करा
| निरीक्षण केलेला नमुना | तपासण्यासाठी साधन किंवा प्रक्रिया क्षेत्र | गोळा करायचे पुरावे |
|---|---|---|
| कमकुवत किंवा विसंगत शेपूट वेल्ड | पॅरिसन पोझिशन, चिमूटभर तपशील, मोल्ड क्लोजर, स्थानिक तापमान, फ्लॅश रिलीफ आणि डिफ्लॅशिंग | पोझिशन-लेबल केलेले वेल्ड नमुने, एकूण वस्तुमान, जवळचा क्रम आणि कार्यात्मक चाचणी |
| खराब पोत किंवा अपूर्ण तपशील | छिद्र, अडकलेल्या हवेचे स्थान, पोकळीची स्थिती, पॅरिसन संपर्क आणि तापमान | दोष नकाशा, वेंट तपासणी, वास्तविक प्रक्रियेची परिस्थिती आणि पोकळीचे फोटो |
| इजेक्शन नंतर Warpage | वॉल डिस्ट्रिब्युशन, कूलिंग बॅलन्स, इजेक्शन टाइमिंग, हाताळणी आणि पोस्ट-कूलिंग | सर्किटद्वारे तापमान/प्रवाह, कालबद्ध मितीय तपासणी आणि भिंतीचा नकाशा |
| एका बाजूला फ्लॅश | संरेखन, प्लेटन समांतरता, पृथक्करण पृष्ठभाग, मोल्ड माउंटिंग आणि पॅरिसन सेंटरिंग | स्थितीचा इतिहास, क्लोजर तपासणी आणि दुरुस्तीपूर्वी/नंतर भागांची पुनरावृत्ती |
| मंद किंवा परिवर्तनीय चक्र | कूलिंग सर्किट निर्बंध, गरम प्रदेश, भाग जाडी, व्हेंटिंग आणि डाउनस्ट्रीम विलंब | सायकल-स्टेज वेळा, पुरवठा/रिटर्न अटी आणि स्टॉप लॉग |
Kinggle's वापराHMI पुरावा कार्यप्रवाहजेव्हा अलार्म किंवा अनुक्रम बदल मोल्डच्या समस्येसह असतात. मध्ये मंजूर तपासणी बिंदू घेऊन जाप्रतिबंधात्मक देखभाल योजनाभाग गुणवत्ता वाहून जाण्याची वाट पाहण्याऐवजी.
ब्लो मोल्ड RFQ आणि डिझाइन-पुनरावलोकन चेकलिस्ट
- नियंत्रित 2D/3D भाग फाइल, पुनरावृत्ती, क्षमता, कमाल परिमाणे आणि इच्छित सामग्री.
- क्लोजर आणि नेक-फिनिश ड्रॉइंग, कॅप नमुने, सीलिंग डेटाम आणि पूर्ण ट्रिम स्थिती.
- अचूक राळ ग्रेड, रंग/ॲडिटिव्ह्ज, रीग्रिंड/पीसीआर योजना आणि साहित्य-पुरवठादार माहिती.
- पूर्ण वजन, अंदाजे सकल पॅरिसन आणि फ्लॅश मार्ग.
- चाचणी पद्धती आणि स्वीकृती मर्यादांसह गंभीर भिंत आणि आयामी स्थाने.
- लीक, ड्रॉप, टॉप-लोड, टॉर्क, पर्यावरणीय किंवा इतर प्रकल्प-विशिष्ट कार्यात्मक चाचण्या.
- मशीन मॉडेल, स्टेशन आणि पोकळी संख्या, डाय-हेड आउटलेट प्लॅन आणि पॅरिसन सेंटर अंतर.
- प्लेटन/माउंटिंग इंटरफेस, मोल्ड लिफाफा, जाडी, उघडणे, क्लॅम्प आणि ब्लो-पिन व्यवस्था.
- पार्टिंग लाइन, पिंच-ऑफ, फ्लॅश पॉकेट, नेक इन्सर्ट, व्हेंट्स, कूलिंग सर्किट्स आणि सरफेस फिनिश.
- टेक-आउट, ट्रिमिंग, लीक टेस्टिंग, कन्व्हेइंग आणि स्क्रॅप-हँडलिंग इंटरफेस.
- साधन सामग्री, ग्रेड घाला, कठोरता/उपचार जेथे उपयुक्त, सुटे आणि दुरुस्तीची पद्धत.
- चाचणी सामग्रीचे प्रमाण, रन कालावधी, नमुने, गेज, डेटा रेकॉर्ड आणि स्वीकृती जबाबदारी.
- सामान्य व्यवस्था, उचलण्याचे बिंदू, मोल्ड मास/गुरुत्वाकर्षण केंद्र आणि मंजूर बदल प्रक्रिया.
- व्याप्ती सीमा: मोल्ड, डाय टूलिंग, फिटिंग्ज, होसेस, रेखाचित्रे, प्रशिक्षण, पॅकेजिंग आणि खरेदीदाराने पुरवलेल्या वस्तू.
फॅक्टरी सेवांसाठी, अंतिम मोल्ड सर्किट्स आणि ब्लोइंग व्यवस्था किंग्जल्सशी जोडाउपयुक्तता आणि लेआउट नियोजन मार्गदर्शक. मशीन वर्ग आणि उत्पादन क्रमासाठी, वापरासतत एक्सट्रूजन ब्लो मोल्डिंग मार्गदर्शकआणि अंतिम भागासाठी संचयक प्लॅटफॉर्म आवश्यक आहे की नाही याची पुष्टी करा.
वारंवार विचारले जाणारे प्रश्न
ब्लो मोल्ड आणि ब्लो मोल्डिंग डाय हेडमध्ये काय फरक आहे?
डाई हेड मोल्डिंग करण्यापूर्वी वितळलेले पॅरिसन बनवते. ब्लो मोल्ड त्या पॅरिसनभोवती बंद होतो, तो सील करतो, वाहणारी हवा प्राप्त करतो, भाग थंड करतो आणि त्याचा बाह्य आकार परिभाषित करतो. ते वेगळे पण कनेक्टेड टूलींग सिस्टम आहेत.
एक्सट्रुजन ब्लो मोल्ड डिझाइन करण्यासाठी कोणती माहिती आवश्यक आहे?
नियंत्रित भाग आणि क्लोजर ड्रॉइंग, रेजिन ग्रेड, पूर्ण आणि एकूण पॅरिसन वजन, गंभीर भिंती आणि परिमाणे, कार्यात्मक चाचण्या, आउटपुट लक्ष्य, मशीन इंटरफेस, पोकळी योजना, ट्रिमिंग पद्धत आणि कारखाना उपयुक्तता प्रदान करा.
एक्सट्रूजन ब्लो मोल्डिंगमध्ये पिंच-ऑफ डिझाइन महत्वाचे का आहे?
पिंच-ऑफ हॉट पॅरिसन मटेरियल कॉम्प्रेस करते आणि सील करते आणि फ्लॅश कुठे विभक्त होतो हे परिभाषित करण्यात मदत करते. त्याची भूमिती मटेरियल, पॅरिसन जाडी, मोल्ड क्लोजिंग, तापमान, फ्लॅश रिलीफ आणि डिफ्लॅशिंग यांच्याशी संवाद साधते, म्हणून ते वास्तविक प्रकल्पावर प्रमाणित करणे आवश्यक आहे.
एक्सट्रूजन ब्लो मोल्डला व्हेंट्सची आवश्यकता का असते?
विस्तारित पॅरिसन आणि पोकळी यांच्यामध्ये हवा अडकू शकते. व्हेंट्स त्याला सुटण्याचा मार्ग देतात ज्यामुळे पॅरिसन मोल्डच्या पृष्ठभागाशी संपर्क साधू शकतो आणि इच्छित आकार आणि तपशील पुनरुत्पादित करू शकतो.
कूलिंग चॅनेल ब्लो मोल्डिंग सायकलच्या वेळेवर कसा परिणाम करतात?
कूलिंग सर्किट्स उष्णता काढून टाकतात जोपर्यंत अस्वीकार्य विकृतीशिवाय भाग सोडला जाऊ शकत नाही. सर्वात मंद उष्ण प्रदेश चक्र मर्यादित करू शकतो, म्हणून सर्किट लेआउट, प्रवाह, तापमान, साचा सामग्री आणि भिंत वितरण एकत्रितपणे मूल्यांकन करणे आवश्यक आहे.
विद्यमान ब्लो मोल्ड वेगळ्या मशीनमध्ये बसू शकतो का?
शक्यतो, पण गृहीत धरू नका. मोल्डची रुंदी, उंची, जाडी, वस्तुमान, माउंटिंग, ओपनिंग, क्लॅम्प, ब्लो-पिन पोझिशन, युटिलिटीज, टेक-आउट पथ, डाय-हेड अलाइनमेंट आणि रिसीव्हिंग मशीनच्या विरूद्ध नियंत्रणे तपासा.
मी ॲल्युमिनियम किंवा स्टील ब्लो मोल्ड निवडावे?
निवड थर्मल कामगिरी, उत्पादन शुल्क, राळ, पृष्ठभाग आणि परिधान आवश्यकता, घाला धोरण, दुरुस्ती क्षमता, आघाडी वेळ आणि खर्च यावर अवलंबून असते. केवळ धातूचे नाव निवडण्याऐवजी अचूक ग्रेड आणि डिझाइन गृहीत धरा.