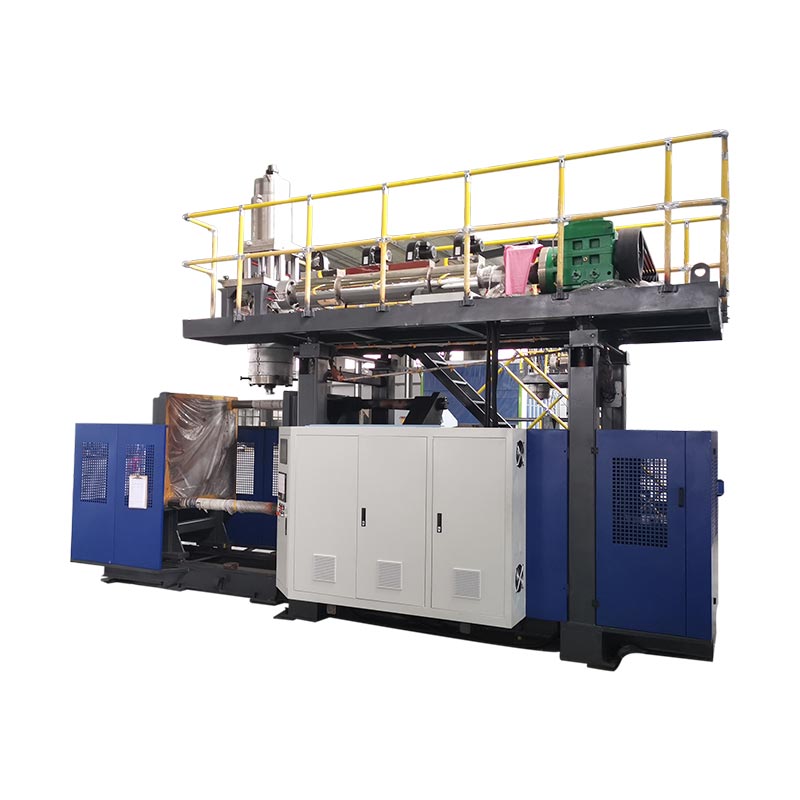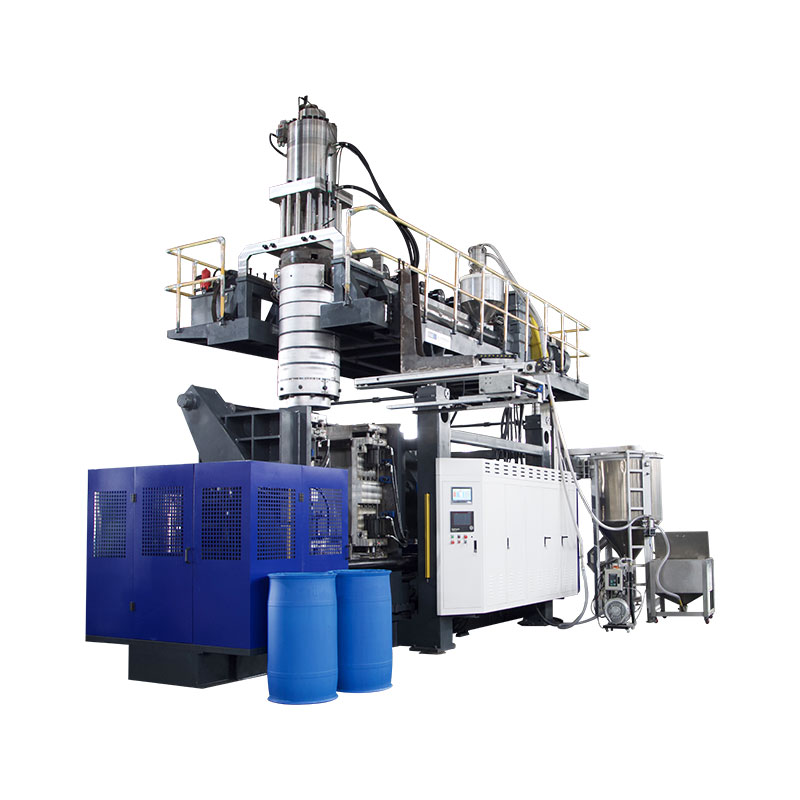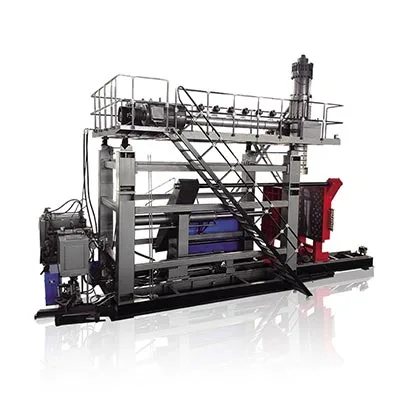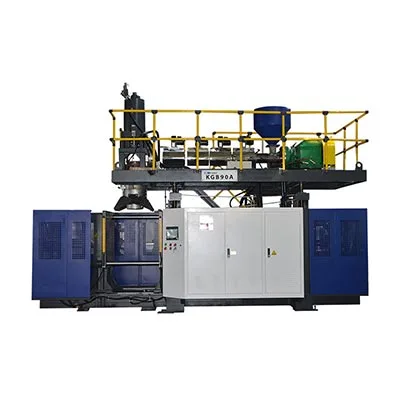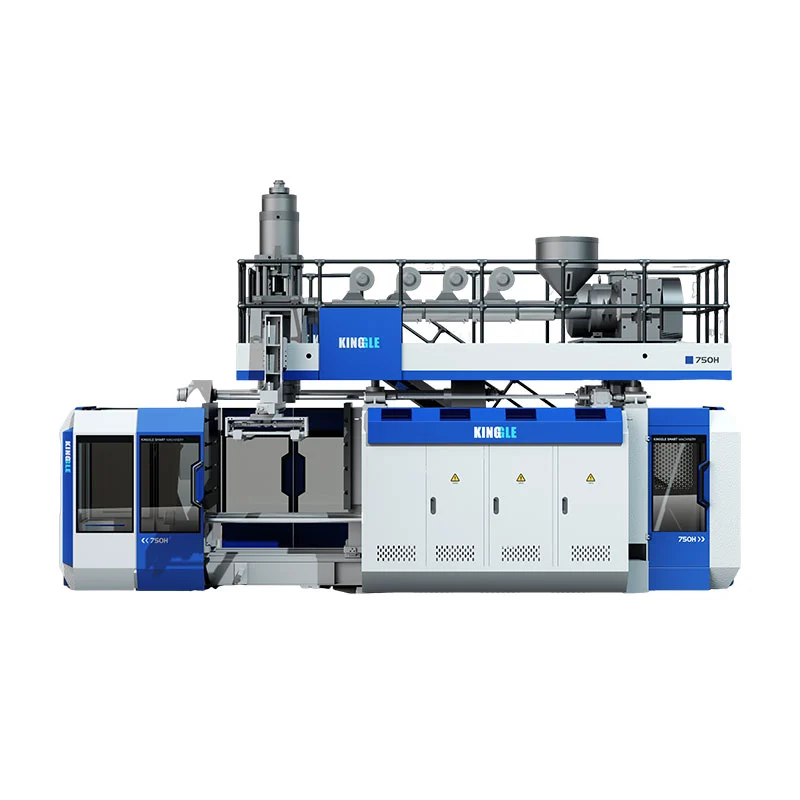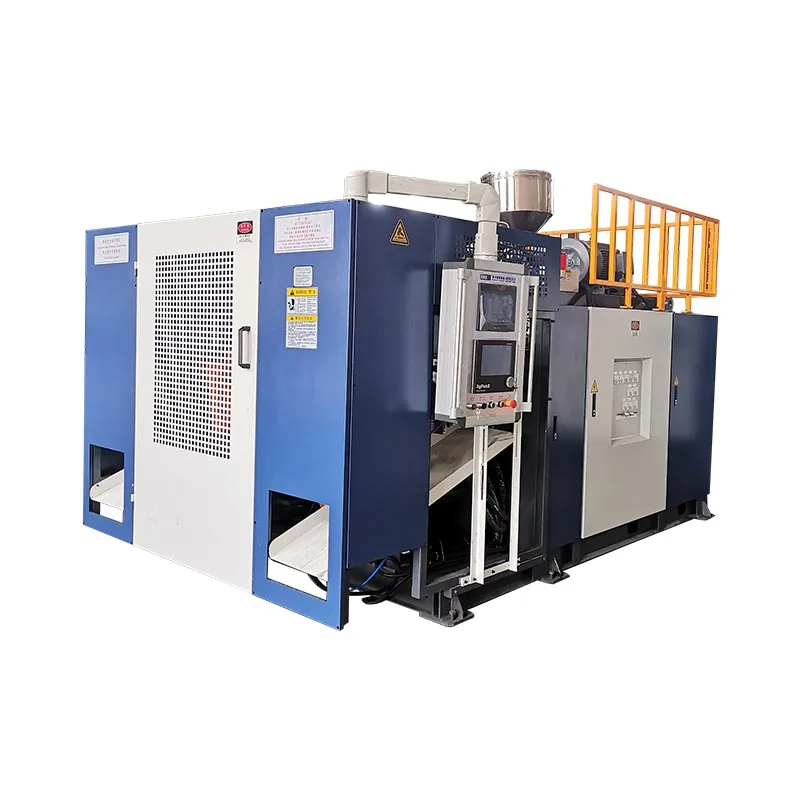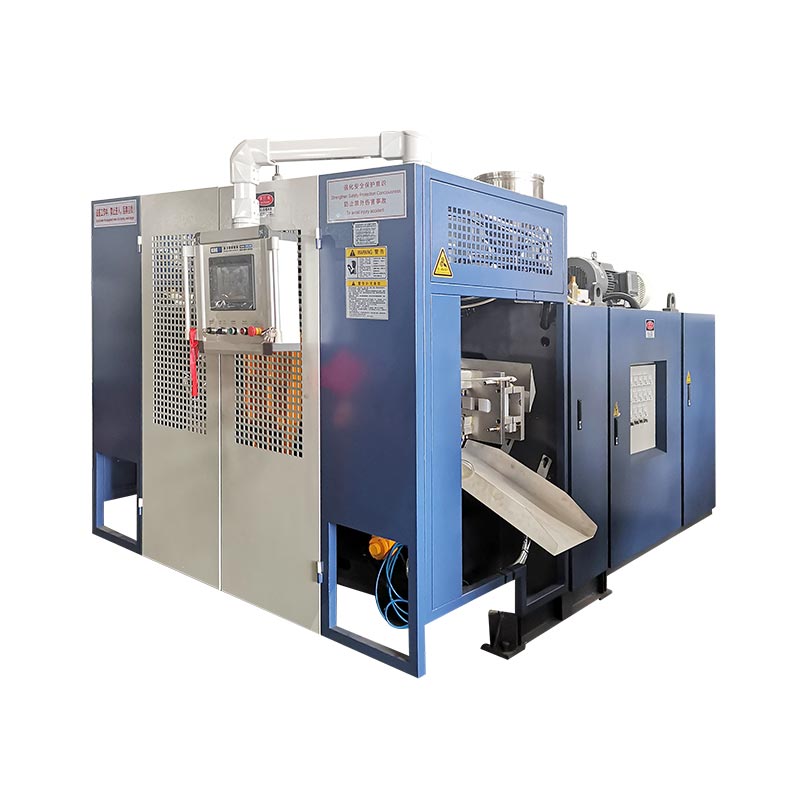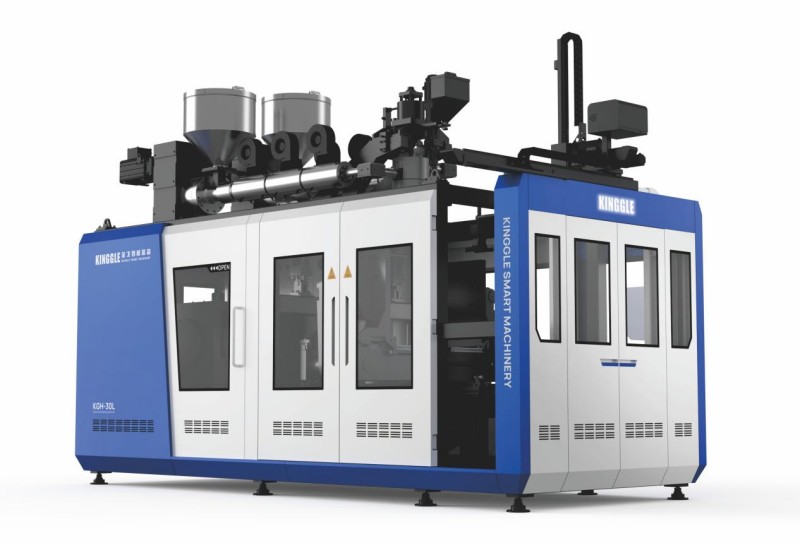
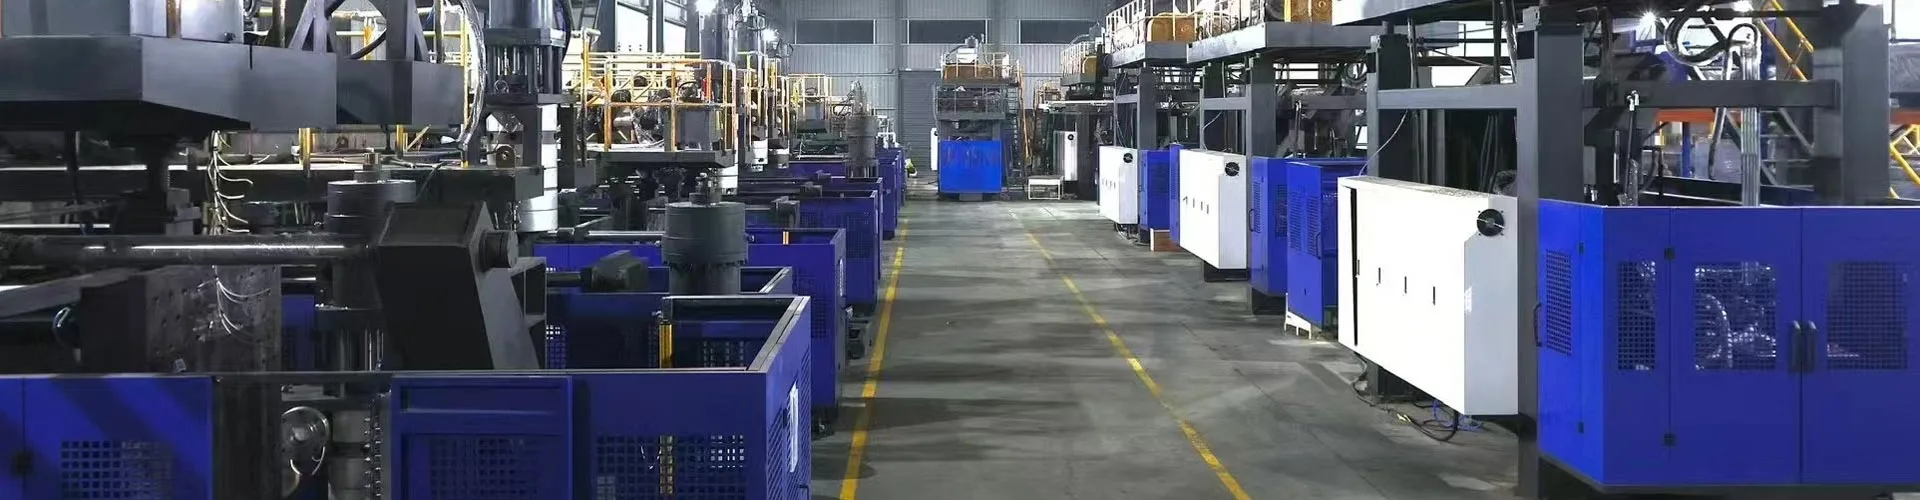
A सतत ब्लो मोल्डिंग मशीननॉनस्टॉप पॅरिसन बाहेर काढते तर मोल्ड स्टेशन्स ते पकडण्यासाठी आणि फुगवण्यासाठी आत जातात. एक्सट्रूडर कधीही थांबत नाही, जे एचडीपीई आणि पीपी कंटेनरसाठी 0.5 ते 30 लीटरपर्यंत सर्वात वेगवान मार्ग बनवते. तीन व्हेरिएबल्स तुमचे आउटपुट सेट करतात: स्टेशनची संख्या, डोक्यातील पोकळी आणि सायकल वेळ. आणखी तीन तुमची किंमत सेट करा: प्रति भाग ऊर्जा, देखभाल आणि स्क्रॅप. हे मार्गदर्शक आमच्या स्वतःच्या मशीनमधील वास्तविक चष्म्यांसह दोन्ही बाजूंना कव्हर करते.
सतत एक्सट्रूझनमध्ये तुम्ही एका दिवसात हाताळता त्या बहुतेक प्लास्टिकच्या कंटेनरला कव्हर करते. डिटर्जंटच्या बाटल्या, मोटार तेलाचे जग, जेरी कॅन, ॲग्रोकेमिकल पॅकेजिंग - जवळजवळ सर्व यासारख्या मशीनमधून येतात.
तपशीलापूर्वी एक स्पष्टीकरण. क्लिअर पीईटी पाण्याच्या बाटल्या वेगळ्या प्रक्रियेतून येतात, इंजेक्शन स्ट्रेच ब्लो मोल्डिंग, वेगवेगळ्या मशीनवर. या मार्गदर्शकामध्ये HDPE, PP, PVC आणि PA साठी सतत एक्सट्रुजन ब्लो मोल्डिंग समाविष्ट आहे. जर तुमचे उत्पादन पीईटी शीतपेयाची बाटली असेल, तर आमच्या मधील उपकरणेसतत मशीन श्रेणीते बनवणार नाही.
मशीन कॉन्फिगरेशन: मोल्ड पॅरिसन कसे पूर्ण करतात
प्रत्येक सतत मशीन समान समस्या सोडवते. पॅरिसन न थांबता वाहते, त्यामुळे पुढील शॉटच्या आधी साचा त्याच्याकडे आला, बंद करा, उडवा आणि साफ करा. मशीन कसे करते ते कॉन्फिगरेशन परिभाषित करते.
मोल्ड-हलवणारी यंत्रेसाचा आडवा पॅरीसन पर्यंत शटल करा. बिल्ड सोपे, सिद्ध आणि किफायतशीर आहे. हे 2 ते 15 लिटर कंटेनर कव्हर करते.
वक्र-आर्म मशीनमोल्डला चापाने फिरवा, ज्यामुळे प्रवास कमी होतो आणि सायकलचा वेग वाढतो. ते 1 ते 6 स्तरांसाठी सह-एक्सट्रूझन हेड देखील घेऊन जातात. उच्च आउटपुट आणि स्तरित बाटल्यांसाठी हा वर्ग आहे.
त्यानंतर स्टेशनची संख्या येते.सिंगल स्टेशन (L)एक मोल्ड सेट चालवते.दुहेरी स्टेशन (D)एका एक्सट्रूडरपासून दोन मोल्ड सेट चालवते, त्यामुळे एक बाजू उडते तर दुसरी बाहेर पडते.
| कॉन्फिगरेशन | कंटेनर श्रेणी | साठी सर्वोत्तम | व्यापार बंद |
|---|---|---|---|
| मोल्ड-हलवणारा, एकच स्टेशन | २-१५ एल | माफक खंड, वारंवार उत्पादन बदल | प्रति मशीन सर्वात कमी उत्पादन |
| मोल्ड-हलवणारे, दुहेरी स्टेशन | २-१५ एल | एका उत्पादन कुटुंबावर उच्च खंड | जास्त खर्च; स्थिर मागणी आवश्यक आहे |
| वक्र हात, एकच स्टेशन | ५-३० एल | गती, स्तरित भिंती, मोठे जेरी कॅन | उच्च ऊर्जा काढा |
| वक्र हात, दुहेरी स्टेशन | ५-३० एल | कमाल आउटपुट, व्हॉल्यूमवर मल्टी-लेयर | सर्वाधिक भांडवल आणि मजल्यावरील जागा |
वनस्पती फिट, लवकर तपासले:तुम्ही वचनबद्ध होण्यापूर्वी चार गोष्टींची पुष्टी करा - मशीन फूटप्रिंटच्या विरूद्ध मजल्यावरील जागा, डाय हेड आणि हॉपर लोडरसाठी कमाल मर्यादा, कनेक्ट केलेल्या लोडसाठी तीन-फेज पॉवर आणि थंड पाण्याची क्षमता. मशीनचे वजन 2 L सिंगल स्टेशनवर 2.5 टन ते 30 L वक्र-आर्म दुहेरी स्टेशनवर 28.5 टन पर्यंत असते, त्यामुळे तुमचे फ्लोअर लोडिंग देखील तपासा.
यूएस खरेदीदारांनी आणखी एक लवकर चेक जोडला पाहिजे. अन्न, पेय किंवा फार्मास्युटिकल संपर्कासाठी कंटेनर FDA सामग्रीची आवश्यकता आणतात जे तुमच्या राळ आणि कोणत्याही रीग्रिंड पॉलिसीला आकार देतात. पुनर्नवीनीकरण-सामग्री नियम देखील राज्यानुसार बदलतात आणि अनेकदा बदलतात, म्हणून तुम्ही रेजिन तपशील लॉक करण्यापूर्वी तुमच्या उत्पादन श्रेणीसाठी सध्याच्या आवश्यकतेची पुष्टी करा.
उत्पादन कामगिरी: प्रति तास बाटल्यांमध्ये चष्मा बदलणे
प्रत्येक कॅटलॉग आउटपुट क्रमांक मुद्रित करतो. ते बरोबर वाचा, नाहीतर तुम्ही डिलिव्हरीवर जास्त वचन द्याल.
ते आकडे दाखवतातकोरडे चक्र— मशीन पूर्ण वेगाने रिकामे चालते, प्लास्टिक नाही, कूलिंग नाही. यंत्रांची तुलना करण्यासाठी त्यांचा वापर करा. उत्पादन अंदाज म्हणून त्यांचा कधीही वापर करू नका.
आमच्या सतत श्रेणीतील ड्राय-सायकलचे खरे आकडे येथे आहेत, त्यांना चालविणाऱ्या चष्म्यांसह.
| मॉडेल | कमाल कंटेनर | कोरडे चक्र | क्लॅम्पिंग | स्क्रू | एचडीपीई क्षमता | सरासरी ऊर्जा |
|---|---|---|---|---|---|---|
| KGB2L | 2 एल | 600 पीसी/तास | 40 kN | ५० मिमी, एल/डी २५ | ३० किलो/तास | 12-18 kW |
| KGB2D | 2 एल | ६०० × २ | 40 kN | 60 मिमी, एल/डी 25 | ५५ किलो/तास | 12-18 kW |
| KGB5L | 5 एल | 500 पीसी/तास | 65 kN | 60 मिमी, एल/डी 25 | ५५ किलो/तास | 16-25 kW |
| KGB5D | 5 एल | ५०० × २ | 65 kN | 70 मिमी, एल/डी 25 | 80 किलो/तास | 16-25 kW |
| KGB15L | 15 एल | 450 पीसी/तास | 165 kN | 75 मिमी, एल/डी 25 | 100 किलो/तास | 25-34 kW |
| KGB15D | 15 एल | ४५० × २ | 165 kN | 90 मिमी, एल/डी 25 | १२० किलो/तास | 25-34 kW |
| KGH15L | 15 एल | 500 पीसी/तास | 200 kN | 80 मिमी, एल/डी 25 | 150 किलो/तास | 40-50 kW |
| KGH15D | 15 एल | ५०० × २ | 200 kN | 90 मिमी, एल/डी 25 | 180 किलो/तास | 40-50 kW |
| KGH30L | 30 एल | 450 पीसी/तास | 300 kN | 90 मिमी, एल/डी 25 | 180 किलो/तास | 70-80 kW |
| KGH30D | 30 एल | ४५० × २ | 300 kN | 100 मिमी, एल/डी 25 | ३०० किलो/तास | 70-80 kW |
आता त्या संख्यांचे उत्पादन योजनेत रूपांतर करणारे गणित.
दोन नियम त्या डेरेटला प्रामाणिक बनवतात. जाड भिंती हळू हळू थंड होतात, त्यामुळे जड भाग हलक्या भागांपेक्षा कठीण होतात. आणि बदलणारे तास खातात जे कधीही सायकल-टाइम नंबरमध्ये दिसत नाहीत.
स्थापनेनंतर आपले स्वतःचे डेरेट मोजा. कोरड्या चक्राची पुष्टी करण्यासाठी मशीन रिकामे चालवा, नंतर पूर्ण उत्पादन शिफ्ट चालवा आणि तासांनुसार चांगले भाग विभाजित करा. ते प्रमाण तुमचे नियोजन घटक बनते आणि प्रक्रिया पूर्ण झाल्यावर ते स्थिर राहते.
ओळ जुळवा, फक्त मशीन नाही:तुमच्या ब्लो मोल्डिंग आउटपुटला तुमच्या फिलिंग लाइनच्या विरूद्ध आकार द्या, अलगावमध्ये नाही. तुमच्या फिलरला मागे टाकणारी मशीन इन्व्हेंटरी आणि फ्लोअर क्लटर तयार करते. तुमचे नियोजित तुकडे प्रति तास शिफ्ट तासांनी गुणाकार करा, प्रति केस बाटल्यांनी विभाजित करा आणि तुम्ही खरेदी करण्यापूर्वी तुमच्या डाउनस्ट्रीम केस आणि पॅलेट थ्रूपुटमध्ये तो नंबर तपासा.
साहित्य आणि भाग डिझाइन
सतत एक्सट्रूजन पीई, पीपी, पीव्हीसी आणि पीए चालवते. एचडीपीईमध्ये बहुतेक बाटली असतात आणि जेरी काम करू शकतात आणि त्याची क्षमा करणारी प्रक्रिया विंडो या श्रेणीमध्ये का वर्चस्व राखते हे स्पष्ट करते.
स्क्रू खरे काम करतो. त्याचा व्यास आणि लांबी-ते-व्यास गुणोत्तर मशीन प्रति तास किती राळ वितळते आणि इतर काहीही करण्यापूर्वी आउटपुट कॅप करते हे सेट करते. आमची मशीन्स L/D 25 वर 50 ते 100 मिमी स्क्रू चालवतात, बॅरलवर 3 ते 5 हीटिंग झोन आणि डाय हेडमध्ये 3×5 ते 3×8 हीटिंग सेक्शन असतात.
| साहित्य | ठराविक उत्पादने | काय पहावे |
|---|---|---|
| एचडीपीई | डिटर्जंटच्या बाटल्या, जेरी कॅन, मोटर ऑइल जग, दुग्धशाळा | सर्वात क्षमाशील. मेल्ट इंडेक्स पार्ट वजनाशी जुळवा — मोठ्या भागांसाठी कमी MFI |
| पीपी | हॉट-फिल आणि उच्च-तापमान पॅकेजिंग | अरुंद प्रक्रिया विंडो; हळू थंड होते, त्यामुळे सायकल लांबते |
| पीव्हीसी | साफ बाटल्या, विशेष रासायनिक पॅकेजिंग | उष्णता-संवेदनशील. जर ते गरम असेल तर ते खराब होते; कोणत्याही थांबापूर्वी शुद्ध करा |
| मिश्रण पुन्हा ग्राइंड करा | बऱ्याच उत्पादनांवर खर्चात कपात | नियंत्रित प्रमाणात मिश्रण; दूषित रीग्रिंड वितळतात |
भाग डिझाइन मर्यादा सेट करते ज्यावर मशीन मात करू शकत नाही. खोल अंडरकट्स पिंच-ऑफशी लढतात. तीक्ष्ण कोपरे भिंतीला पातळ करतात जिथे पॅरिसन सर्वात जास्त पसरते. हँडलला स्वच्छपणे तयार होण्यासाठी पुरेसा डाय हेड व्यास आवश्यक आहे — सिंगल डाय-पिन मॉडेल्सवर आमचे डोके 90 ते 220 मिमी धावतात.
तुम्ही साचा कापण्यापूर्वी रेखाचित्र तुमच्या पुरवठादाराकडे आणा. आमच्या अनुभवानुसार, भिंती-जाडीच्या बहुतेक तक्रारी मशीनच्या सेटिंगऐवजी डिझाइनच्या निर्णयावर परत येतात — आणि रेखाचित्रावरील एक तास चाचणी-आणि-एररच्या आठवड्यांना प्रतिबंधित करतो.
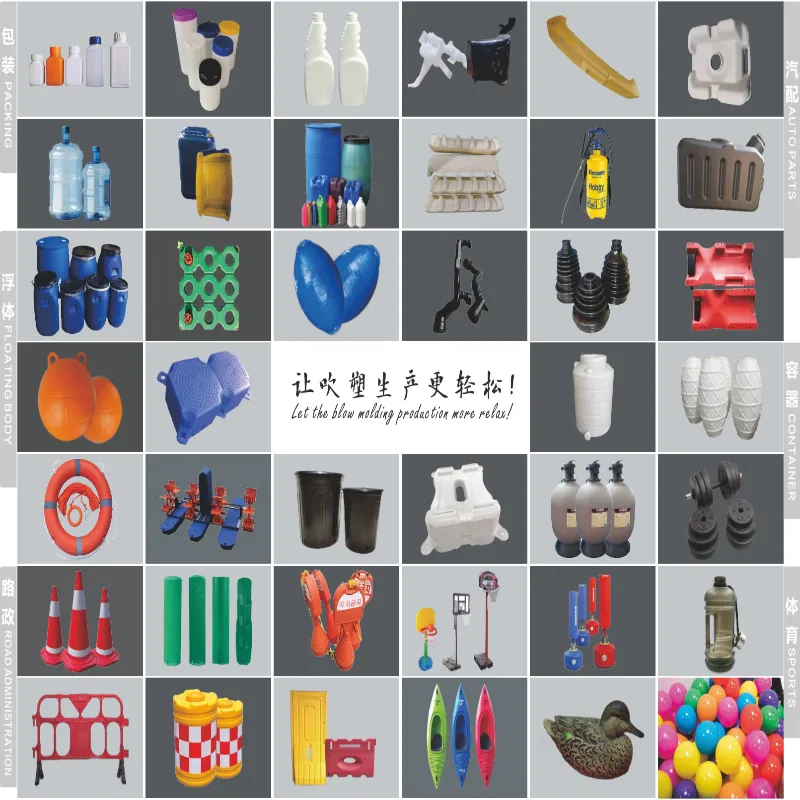
स्तर अधिक पर्याय उघडतात. को-एक्सट्रूजन हेड रंगीत त्वचा, पारदर्शक दृश्य पट्टे किंवा पुरलेला पुनर्नवीनीकरण कोर जोडते — सर्व एकाच शॉटमध्ये. आमची वक्र-आर्म मशीन 1 ते 6 लेयर्स चालवते, ज्यामध्ये पूर्ण झाकलेली असतेबहु-स्तर मार्गदर्शक.
ऑटोमेशन, नियंत्रणे आणि ऊर्जा
नियंत्रण स्टॅक सर्व शिफ्टमध्ये गुणवत्ता धारण करते की नाही हे ठरवते. आत काय आहे ते कोणत्याही पुरवठादाराला विचारा आणि विशेषणांची नव्हे तर नावांची अपेक्षा करा.
आमची मशीन मित्सुबिशी PLC, MOOG सर्वो कंट्रोल, Weinview HMIs आणि OMRON, Schneider आणि GEFRAN घटक चालवतात. प्रोग्राम केलेले वॉल-थिकनेस कंट्रोल शॉटद्वारे डाई गॅप बदलते, जे भागाला आवश्यक असलेल्या ठिकाणी सामग्री ठेवते आणि जेथे नाही तेथे ते बाहेर काढते.
लाइन इंटिग्रेशनसाठी, तीन विशिष्ट प्रश्न विचारा: MES किंवा SCADA कनेक्शनसाठी PLC कोणते प्रोटोकॉल उघड करते, संरचित डेटा म्हणून अलार्म एक्सपोर्ट करते की नाही आणि पुरवठादार रिमोट डायग्नोस्टिक्स ऑफर करतो का. आम्ही IoT रिमोट मॉनिटरिंग प्रदान करतो जेणेकरुन आमचे अभियंते रीअल टाइममध्ये मशीनची तपासणी करू शकतील आणि उत्पादन थांबवण्यापूर्वी समस्या दर्शवू शकतील.
ऊर्जा स्वतःच्या विश्लेषणास पात्र आहे. तीन भारांचे वर्चस्व आहे: बॅरल हीटिंग, ड्राइव्ह सिस्टम आणि कूलिंग. वरील तक्त्यामध्ये मॉडेलनुसार सरासरी वापराची यादी आहे आणि मशीनच्या आकारानुसार थंड पाणी 50 ते 180 L/min चालते.
प्रति-भाग आकृतीवर पुरवठादारांची तुलना करा, ताशी ड्रॉवर नाही. एक वेगवान मशीन समान किलोवॅट अधिक बाटल्यांमध्ये पसरवते, ज्यामुळे उच्च-रेट केलेले मशीन चालविण्यासाठी स्वस्त बनते.
लाइफसायकल इकॉनॉमिक्स: मशीनची स्वतःची किंमत किती आहे
खरेदी किंमत एक पेमेंट आहे. मालकी दशकभर चालते. पाच घटक भांडवली खर्च आणि चार ड्राइव्ह ऑपरेटिंग खर्च वाढवतात.
| खर्च चालक | श्रेणी | नोट्स |
|---|---|---|
| मशीन आकार आणि स्टेशन संख्या | भांडवल | सर्वात मोठा एकल चल |
| स्तर संख्या | भांडवल | प्रत्येक स्तर एक extruder आणि डोक्याची जटिलता जोडते |
| साचे आणि पोकळी | भांडवल | सहसा स्वतंत्रपणे उद्धृत केले जाते — त्यांच्यासाठी बजेट |
| डाउनस्ट्रीम ऑटोमेशन | भांडवल | डिफ्लॅशिंग, लीक टेस्टिंग, कन्व्हेयिंग |
| ऊर्जा | कार्यरत आहे | वरील प्रति-भाग आकृती वापरा |
| श्रम | कार्यरत आहे | स्वयंचलित डिफ्लॅशिंग आणि हाताळणीसह झपाट्याने पडतात |
| स्क्रॅप करा आणि पुन्हा करा | कार्यरत आहे | रीग्रिंड लूप बंद केल्याने तुम्ही आधीच पैसे दिलेला फ्लॅश पुनर्प्राप्त होईल |
| सुटे आणि देखभाल | कार्यरत आहे | वार्षिक बजेट; साइटवर जलद पोशाख वस्तूंचा साठा |
डेल्टावर तुमचे पेबॅक मॉडेल तयार करा, एकूण नाही. तुम्ही आज चालत असलेल्या नवीन ओळीची तुलना करा: भाग प्रति तास वाढले, श्रमाचे तास वाचले, स्क्रॅप कमी झाले, प्रति भाग ऊर्जा बदलली. त्या वार्षिक नफ्याने मशीन आणि टूलिंगची किंमत विभाजित करा आणि तुम्हाला विक्रेत्याच्या ऐवजी तुमच्या स्वतःच्या संख्येत परतावा कालावधी आहे.
देखभाल आणि अपयश मोड
अपटाइम शेड्यूलमधून येतो, नशीबातून नाही. कामाच्या तीन स्तरांची योजना करा.
| मध्यांतर | कार्ये |
|---|---|
| दररोज | डाय हेड हीटर्स आणि तापमान तपासा; पिंच-ऑफ क्षेत्र साफ करा; थंड पाण्याचा प्रवाह आणि दाब तपासा |
| साप्ताहिक | क्लॅम्पिंग चेहरे आणि पिन शोधणे तपासा; सर्वो आणि हायड्रॉलिक दाब तपासा; ड्रिफ्टसाठी स्क्रॅप रेटचे पुनरावलोकन करा |
| त्रैमासिक | कार्यप्रदर्शन निदान चालवा; स्नेहन प्रणालीची तपासणी करा; गंभीर घटक कॅलिब्रेट करा |
| वार्षिक | स्क्रू आणि बॅरल पोशाख तपासा; डाय हेडची सेवा करा; संपूर्ण स्पेअर-पार्ट इन्व्हेंटरीचे पुनरावलोकन करा |
सामान्य अयशस्वी मोड पॅटर्नचे अनुसरण करतात: चिमटी-बंद कडा बेस वेल्ड्स कमकुवत करतात, ड्रिफ्टिंग हीटर झोन भिंतीचे वितरण बदलतात आणि मंद क्लॅम्पिंग चेहरे फ्लॅश दिसू देतात. प्रत्येक भाग प्रथम दोष म्हणून दर्शवितो.
ऑपरेटर प्रशिक्षण कोणत्याही सुटे भागापेक्षा जलद परतफेड करते. तुमच्या पुरवठादाराचा काय समावेश आहे याची पुष्टी करा आणि तुमच्या स्थानिक सुरक्षा आवश्यकतांनुसार इंस्टॉलेशनमध्ये मशीन गार्डिंग आणि लॉकआउट प्रक्रियांचा समावेश आहे याची पुष्टी करा — यूएस मध्ये, म्हणजे लाइन उत्पादन सुरू होण्यापूर्वी OSHA अनुपालन साइन ऑफ झाले.
हमीबद्दल लेखी विचारा:आमची कार तुमच्या कारखान्यात आल्यापासून संपूर्ण मशीनवर एक वर्ष चालते, मुख्य घटक जसे की MOOG वॉल-थिकनेस कंट्रोलर आणि सर्वो मोटर्स दोन वर्षांपर्यंत. कोणत्याही पुरवठादाराला त्यांच्या वॉरंटीमध्ये काय समाविष्ट आहे, ते काय वगळते आणि स्पेअर पार्ट्स तुमच्या देशात किती वेगाने पोहोचतात ते विचारा.
तुमचे कॉन्फिगरेशन निवडत आहे
या क्रमाने कार्य करा: कंटेनरची मात्रा आणि सामग्री मशीनच्या वर्गाला संकुचित करते, वार्षिक व्हॉल्यूम एकल किंवा दुहेरी स्टेशन ठरवते आणि स्तर आवश्यकता मोल्ड-हलवणारे किंवा वक्र हात ठरवते. पोकळी नंतर आपल्या अंदाजानुसार आउटपुट मोजतात.
आमचेपाच-चरण निवड मार्गदर्शकत्या आकारमानाच्या मार्गावर तपशीलवार चालतो. 30 लिटरपेक्षा जास्त कंटेनरसाठी, पॅरिसन सतत एक्सट्रूझनसाठी खूप जड होते आणि निर्णय संचयक मशीनवर जातो - आमच्यामध्ये समाविष्ट आहेसंचयक वि सतत तुलना.
वारंवार विचारले जाणारे प्रश्न
सतत ब्लो मोल्डिंग मशीन म्हणजे काय?
सतत ब्लो मोल्डिंग मशीन वितळलेल्या प्लास्टिकच्या नॉनस्टॉप ट्यूबला बाहेर काढते, ज्याला पॅरिसन म्हणतात, तर एक किंवा दोन मोल्ड स्टेशन ते पकडण्यासाठी, बंद करण्यासाठी आणि भाग फुगवण्यासाठी आत जातात. एक्सट्रूडर कधीही थांबत नाही. हे HDPE, PP आणि PVC - बाटल्या, जेरी कॅन आणि वंगण पॅकेजिंगमधील लहान आणि मध्यम कंटेनरसाठी उपयुक्त आहे. मोठे भाग त्याऐवजी संचयक यंत्रे वापरतात, कारण मोल्ड बंद होण्याआधी जड लटकणारा पॅरिसन पसरतो.
सायकल वेळ आणि पोकळी यावरून मी प्रति तास बाटल्यांची गणना कशी करू?
स्टेशनच्या गणनेनुसार प्रति तास चक्रांचा गुणाकार करा. दुहेरी स्टेशनवर 2-कॅव्हिटी हेडसह 600 ड्राय सायकल प्रति तास रेट केलेले मशीन सिद्धांतानुसार प्रति तास 2,400 तुकडे पोहोचते. नंतर कूलिंग, हँडलिंग आणि चेंजओव्हरसाठी रिॲलिस्टिक डेरेट लागू करा, कारण कॅटलॉग रेटिंग मशीन सायकलिंग रिकामे दाखवतात. derated संख्या वर योजना क्षमता.
सतत ब्लो मोल्डिंग मशीनवर कोणते साहित्य चालते?
एचडीपीई, पीपी, पीव्हीसी आणि पीए सतत एक्सट्रुजन ब्लो मोल्डिंग मशीनवर चांगले चालतात. बाटली आणि जेरी कॅन उत्पादनात एचडीपीईचे वर्चस्व आहे. स्क्रूला सामग्रीशी जुळवा: कडक ग्रेडला अधिक वितळण्याची क्षमता आवश्यक आहे, म्हणूनच स्क्रूचा व्यास आणि लांबी-ते-व्यास गुणोत्तर महत्त्वाचे आहे. क्लिअर पीईटी शीतपेयाच्या बाटल्या वेगळ्या प्रक्रियेचा वापर करतात — इंजेक्शन स्ट्रेच ब्लो मोल्डिंग — आणि भिन्न मशीन.
सतत ब्लो मोल्डिंग मशीन किती ऊर्जा वापरते?
मशीनच्या आकारासह सरासरी ऊर्जा वापर स्केल. किंगगल कंटीन्युटी मशीन 2 एल क्लासवर 12 ते 18 kW, 5 L क्लासवर 16 ते 25 kW, 15 L क्लासवर 25 ते 34 kW आणि हाय-स्पीड वक्र-आर्म मॉडेल्सवर 40 ते 80 kW चालतात. पुरवठादारांची तुलना प्रति तासाऐवजी प्रति तयार भागावर उर्जेवर करा, कारण वेगवान मशीन समान ड्रॉ अधिक तुकड्यांमध्ये पसरवते.
सतत ब्लो मोल्डिंग लाइनला कोणती देखभाल आवश्यक आहे?
दररोज, साप्ताहिक आणि त्रैमासिक कामाचे नियोजन करा. दररोज: डाय हेड हीटर तपासा, पिंच-ऑफ क्षेत्र साफ करा, थंड पाण्याचा प्रवाह सत्यापित करा. साप्ताहिक: क्लॅम्पिंग पृष्ठभाग आणि हायड्रॉलिक किंवा सर्वो दाबांची तपासणी करा. त्रैमासिक: कार्यप्रदर्शन निदान चालवा, स्नेहन प्रणालीची तपासणी करा आणि गंभीर घटक कॅलिब्रेट करा. फास्ट-वेअर स्पेअर्स साइटवर ठेवा, कारण हरवलेल्या भागाची किंमत इन्व्हेंटरीपेक्षा डाउनटाइममध्ये जास्त असते.
पुढची पायरी तुम्ही कुठे आहात यावर अवलंबून आहे
तुमचे कंटेनर तपशील पाठवा — व्हॉल्यूम, साहित्य, भिंतीची जाडी, लक्ष्य आउटपुट — आणि आमचे अभियंते तुमच्या स्टेजसाठी योग्य मार्गाने प्रतिसाद देतील:
- नवीन उत्पादनाची चाचणी घेत आहात?आम्ही सुरुवातीच्या कॉन्फिगरेशनची शिफारस करू आणि नमुना चाचणीमध्ये तुमचा भाग चालवू.
- क्षमता जोडत आहे?आम्ही तुमच्या फिलिंग लाइनच्या विरूद्ध आउटपुट गणित तयार करू आणि जुळणारे मॉडेल उद्धृत करू.
- एजिंग मशीन बदलत आहे?आम्ही प्रति भाग उर्जेची तुलना करू आणि तुमच्या सध्याच्या रेषेशी स्क्रॅप करू, जेणेकरून तुमच्या नंबरवरून परतावा मिळेल.
प्रत्येक अवतरण मॉडेल, घटक, व्यापार अटी आणि लीड टाइमला नावे देतात — नियमित मॉडेल 30 ते 40 दिवस चालतात, कस्टम बिल्ड 60 ते 120 दिवस असतात. ब्राउझ करासंपूर्ण सतत मशीन श्रेणीतुम्ही तुमचे नंबर गोळा करत असताना.
कॉन्फिगरेशन आणि कोटेशनची विनंती करा →सतत ब्लो मोल्डिंग मशीन लयद्वारे त्याचे स्थान मिळवते — एक एक्सट्रूडर जे कधीही थांबत नाही, मोल्ड जे कायम राहतात आणि तुमच्या फिलरच्या आकाराची एक रेषा. कॉन्फिगरेशन मिळवा, पोकळी संख्या, आणि derate राईट, आणि आउटपुट गणित उत्पादनात धरून आहे. मध्ये मॉडेल आणि वैशिष्ट्ये पहासतत ब्लो मोल्डिंग मशीन श्रेणी.