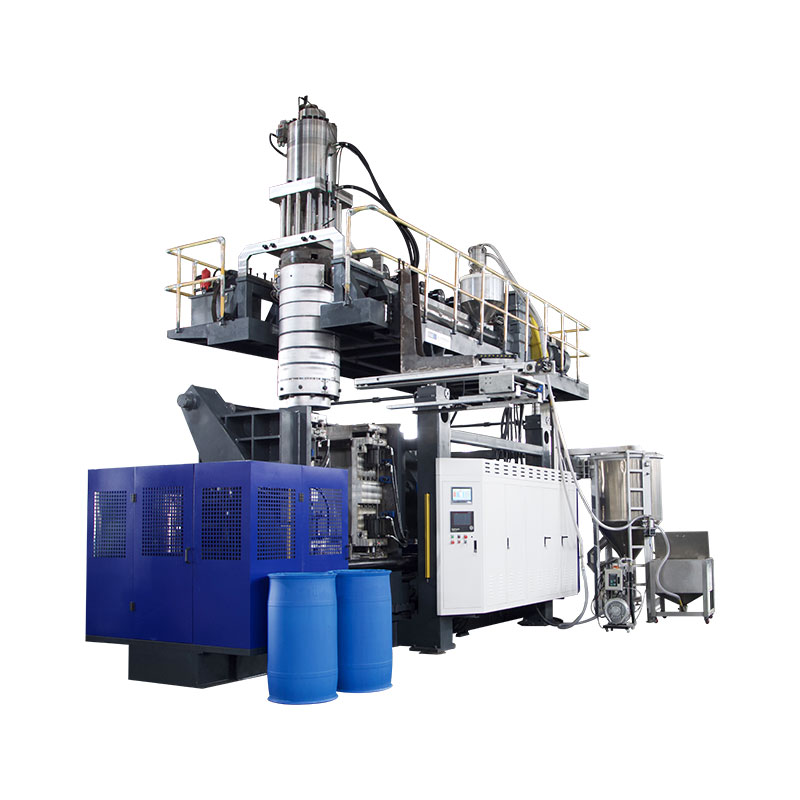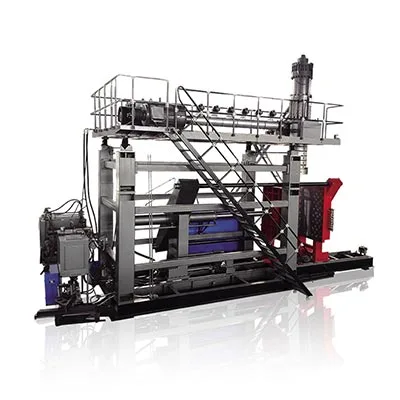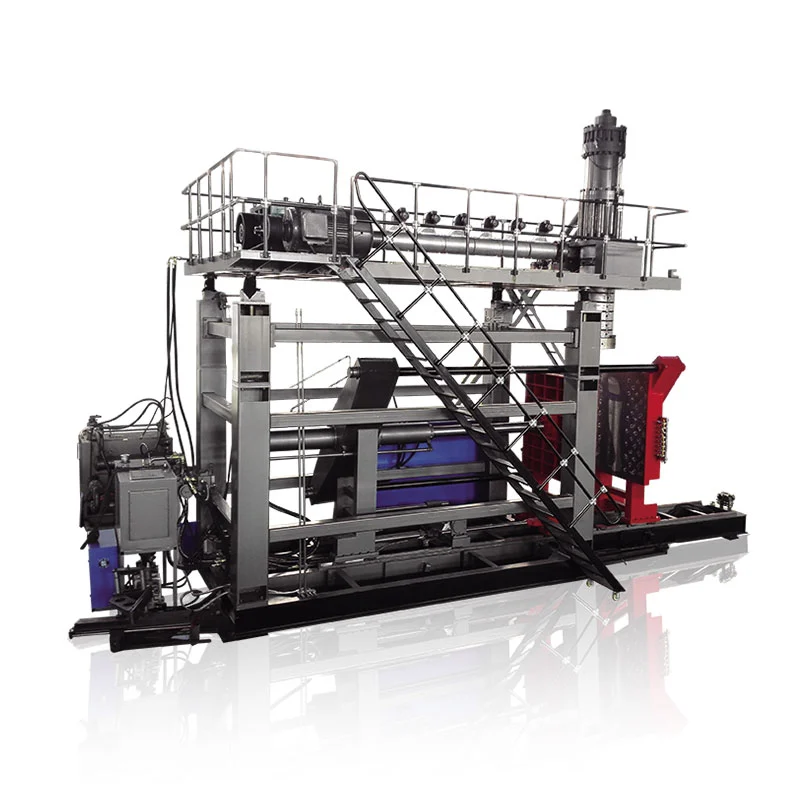
KGB200L/LP हे 220L डबल-रिंग केमिकल ड्रमसाठी किंगगलचे 250L-क्लास एक्युम्युलेटर ब्लो मोल्डिंग प्लॅटफॉर्म आहे. कार्यरत प्रकल्पाला मोल्डिंग मशीनपेक्षा अधिक आवश्यक आहे. यासाठी मान्यताप्राप्त ड्रम स्पेसिफिकेशन, जुळणारे HMWHDPE, मोल्ड आणि कूलिंग डिझाइन, पॅरिसन प्रोग्राम, टेक-आउट आणि डिफ्लॅशिंग, लीक चाचणी, शोधण्यायोग्य गुणवत्ता तपासणी आणि कारखाना स्वीकृती योजना देखील आवश्यक आहे.
रासायनिक ड्रम लाइन तयार पॅकेजमधून मागच्या दिशेने नियोजित केली पाहिजे. ड्रममध्ये इच्छित सामग्री असणे आवश्यक आहे. हे परिभाषित हाताळणी आणि वाहतूक चाचण्या टिकून राहणे आवश्यक आहे. त्याचे बंद, भिंत नकाशा आणि उत्पादन नोंदी नियंत्रणात राहणे आवश्यक आहे. फक्त एक जलद कोरडे चक्र यापैकी काहीही सिद्ध करत नाही.
हे मार्गदर्शक संपूर्ण सेलमधून एका ड्रमचे अनुसरण करते. हे प्रकाशित मशीन डेटा प्रकल्प इनपुट पासून वेगळे करते. उत्पादन चाचणी दरम्यान कोणते परिणाम सिद्ध करणे आवश्यक आहे हे देखील ते दर्शविते.

- ड्रम ड्रॉइंग, क्लोजर, साहित्य, निव्वळ वजन आणि भिंतीचा नकाशा गोठवा.
- सर्व ट्रिमसह, पूर्ण झालेले वजन ग्रॉस पॅरिसन मासमध्ये रूपांतरित करा.
- हेड, पॅरिसन प्रोग्रॅम, मोल्ड आणि कूलिंग क्रिटिकल झोनशी जुळवा.
- सायकलचा भाग म्हणून हाताळणी, डिफ्लॅशिंग आणि तपासणी परिभाषित करा.
- मंजूर राळ, उत्पादन सेटिंग्ज आणि मोजण्यायोग्य पास निकषांसह ओळ स्वीकारा.
संपूर्ण 220L रासायनिक ड्रम सेलमध्ये प्रत्यक्षात काय समाविष्ट आहे
मशीन पोकळ शरीर बनवते. सेल पुनरावृत्ती करण्यायोग्य, स्वीकारलेले ड्रम बनवते. तो फरक खरेदी सूची बदलतो. अभियांत्रिकी दरम्यान विचारलेल्या प्रश्नांमध्येही बदल होतो.
जेव्हा फॉर्म्युलेशनची आवश्यकता असते तेव्हा अपस्ट्रीम उपकरणांमध्ये रेझिन स्टोरेज, कन्व्हेइंग, कोरडे किंवा ब्लेंडिंग समाविष्ट असू शकते. रंग आणि ॲडिटीव्ह डोसिंगसाठी नियंत्रित पाककृती आवश्यक आहेत. Regrind ला एक परिभाषित स्त्रोत, कण स्थिती आणि अनुमत गुणोत्तर आवश्यक आहे. एक्सट्रूडरपर्यंत काय पोहोचते हे हे आयटम ठरवतात. अस्थिर फीड स्थिर पॅरिसन तयार करू शकत नाही.
कोर सेलमध्ये एक्सट्रूडर सिस्टीम, एक्युम्युलेटर हेड, क्लॅम्पिंग युनिट, मोल्ड, ब्लो पिन किंवा बॉटम-ब्लोइंग व्यवस्था, हायड्रॉलिक सिस्टम आणि नियंत्रणे असतात. किंग्जले यांचाKGB200L/LP उत्पादन पृष्ठत्याच्या प्रकाशित वर्णनात MOOG 100 जाडीचे कंट्रोलर, रोबोट आर्म आणि बॉटम ब्लोइंग सिस्टम देखील सूचीबद्ध करते. अंतिम ऑर्डरने अचूक पुरवलेल्या आवृत्त्या ओळखल्या पाहिजेत.
मोल्ड उघडल्यावर डाउनस्ट्रीम काम सुरू होते. गरम ड्रमला नियंत्रित काढून टाकणे आवश्यक आहे. सीलिंग पृष्ठभागांना नुकसान न करता वरच्या आणि खालच्या फ्लॅशला कट करणे आवश्यक आहे. ओपनिंगला मशीनिंग किंवा फिनिशिंगची आवश्यकता असू शकते. बंद करण्यासाठी फिटिंगची आवश्यकता असू शकते. प्रत्येक स्वीकृत ड्रमला मान्य परिमाण, वजन, भिंत आणि गळती तपासण्याची आवश्यकता असते.
कूलिंग उपकरणे, संकुचित हवा, सामग्री हाताळणी, ट्रिम संकलन आणि सुरक्षित प्रवेश या सेलभोवती बसतात. प्रयोगशाळा किंवा गुणवत्ता क्षेत्र त्याच्या बाहेर बसू शकते. ते क्षेत्र दीर्घ चाचण्या, राखून ठेवलेले नमुने आणि रेकॉर्ड पुनरावलोकन हाताळते.
संपूर्ण व्याप्ती प्रत्येक सीमारेषेला देखील नाव देते. मोल्ड चिलर कोण पुरवतो? कंप्रेसर आणि रिसीव्हर कोण पुरवतो? रोबो गार्डिंगला कोण जोडतो? लीक टेस्टर कोण पुरवतो? सीमारेषेचा मालक नसल्यास, तो अनेकदा स्टार्टअप विलंब होतो.
अंतिम कॉन्फिगरेशन निवडण्यापूर्वी ड्रम तपशील लॉक करा
"220 लिटर ड्रम" हा वाक्यांश पूर्ण तपशील नाही. दोन ड्रम नाममात्र व्हॉल्यूम सामायिक करू शकतात परंतु भिन्न प्रक्रिया परिस्थिती आवश्यक आहेत. क्लोज-हेड डबल-रिंग ड्रममध्ये ओपन-हेड डिझाइनपासून भिन्न मान आणि हाताळणी झोन असतात. बंद प्रणाली, सामग्री आणि वाहतूक मार्ग देखील चाचणी प्रभावित करते.
नियंत्रित रेखांकनासह प्रारंभ करा. एकूण परिमाणे, नाममात्र आणि भरभराट क्षमता, ओपनिंग्ज, क्लोजर तपशील, चाइम, रिंग, हँडल आणि लेबल क्षेत्रे समाविष्ट करा. पार्टिंग लाइन आणि पिंच-ऑफ चिन्हांकित करा. फिलिंग, पॅलेटिझिंग, स्टॅकिंग किंवा कॅप फिटवर परिणाम करणारे प्रत्येक परिमाण ओळखा.
क्रमांकित भिंत-जाडीचा नकाशा जोडा. नकाशामध्ये वरची अंगठी, खांदा, साइडवॉल, खालची अंगठी, पाया, मान आणि चिमूटभर भाग कव्हर केला पाहिजे. एक सरासरी भिंत संख्या दर्शवू शकत नाही की राळ कसे वितरित केले जाते. किंगगलचे पृष्ठ त्याच्या प्रकाशित 200L अनुप्रयोगासाठी 3.5 ते 4 मि.मी. ते पृष्ठ-विशिष्ट संदर्भ म्हणून वापरा, मंजूर भिंतीच्या नकाशाचा पर्याय म्हणून नाही.
निव्वळ मोल्ड केलेले वजन रेकॉर्ड करा. स्वतंत्रपणे एकत्रित केलेले बंद समाविष्ट करू नका. नंतर शीर्ष फ्लॅश, तळाशी शेपूट, मान स्क्रॅप आणि इतर कोणत्याही सुव्यवस्थित सामग्रीचा अंदाज लावा. हे सकल पॅरिसन लक्ष्य तयार करते. 12 किलोग्रॅमच्या तयार ड्रमला 12 किलोपेक्षा जास्त शॉटची आवश्यकता असू शकते कारण प्रक्रियेमध्ये काढता येण्याजोगे सामग्री देखील तयार करणे आवश्यक आहे.
इच्छित सामग्री फाइलमध्ये आहे. घनता, चिकटपणा, भरण्याचे तापमान, बाष्प दाब, रासायनिक अनुकूलता आवश्यकता आणि अपेक्षित स्टोरेज वेळ जोडा. ड्रम नियमित धोकादायक वस्तू घेऊन जाईल की नाही हे देखील खरेदीदाराने सांगावे. ते उत्तर प्रमाणीकरण मार्ग बदलते.
किंग्जले यांचाविक्री प्रक्रियाफोटो, रेखाचित्रे, वजन, आकार, साहित्य, जाडी, दैनिक आउटपुट आणि रासायनिक प्रतिकार विचारतो. ते इनपुट एक पुनरावृत्ती-नियंत्रित ड्रम डॉसियर असावेत. कोटेशन, मोल्ड डिझाइन आणि स्वीकृती योजना सर्व समान पुनरावृत्तीकडे निर्देश करतात.
KGB200L/LP प्रकाशित डेटा एक जुळलेल्या संच म्हणून वाचा
KGB200L/LP पृष्ठ एक उपयुक्त प्रारंभिक लिफाफा प्रदान करते. हे 250L कमाल कंटेनर वर्ग, 39 t मशीन आणि एक निश्चित ओपन-क्लोजिंग व्यवस्था ओळखते. हे 760 kN क्लॅम्पिंग फोर्स, 1300 बाय 1500 मिमी प्लेट आणि 1100 बाय 1700 मिमी कमाल मोल्ड आकार देखील सूचीबद्ध करते.
सार्वजनिक एक्सट्रूजन टेबल 32 एल/डी गुणोत्तरांसह दोन 100 मिमी स्क्रू दाखवते. प्रकाशित HDPE वितळण्याची क्षमता 180 kg/h प्रति स्क्रू आहे. टेबलमध्ये 25 L संचयक आणि 18 kg PE संचयक-वजन संदर्भ देखील सूचीबद्ध आहे. ही मशीन-पृष्ठ मूल्ये आहेत. जुळलेल्या चाचणीशिवाय ते विशिष्ट ड्रम, राळ किंवा सायकल सिद्ध करत नाहीत.
| प्रकाशित KGB200L/LP आयटम | वेबसाइट मूल्य | प्रकल्प अद्याप काय तपासणे आवश्यक आहे |
|---|---|---|
| कमाल कंटेनर क्षमता | 250 एल | वास्तविक साचा, शॉट मागणी, भूमिती आणि काढण्याचा मार्ग |
| मशीन आकार आणि वजन | ९.५ x ४.१ x ६.५ मी; 39 टी | सेवा मंजुरी, पाया, वाहतूक विभाजन आणि उचल योजना |
| क्लॅम्पिंग फोर्स | 760 kN | प्रक्षेपित क्षेत्र, ब्लो प्रेशर, पिंच-ऑफ लोड आणि मार्जिन |
| जास्तीत जास्त मोल्ड आकार | 1100 x 1700 मिमी | पूर्ण मोल्ड लिफाफा, होसेस, मॅनिफोल्ड्स आणि हलणारे भाग |
| मोल्ड जाडी | 810 ते 950 मिमी | बंद मोल्ड स्टॅक आणि प्लेट इंटरफेस रेखाचित्र |
| स्क्रू आणि एल/डी | 100 मिमी x 2; ३२ एल/डी | ऑर्डर केलेले स्तर आर्किटेक्चर, राळ ग्रेड आणि रंग प्रणाली |
| प्रकाशित HDPE वितळण्याची क्षमता | 180 kg/h x 2 | मंजूर HMWHDPE फॉर्म्युलेशनसह स्थिर आउटपुट |
| संचयक | 25 एल; 18 किलो पीई संदर्भ | ग्रॉस पॅरिसन मास, राखीव आणि प्रोग्राम केलेले प्रोफाइल |
| हवा फुंकणे | 0.8 एमपीए; 1.8 m³/मिनिट | आवश्यक हवेची गुणवत्ता, पीक फ्लो, रिसीव्हर आणि मशीनवरील दबाव |
| थंड पाणी | 0.3 एमपीए; 120 एल/मिनिट | पुरवठा तापमान, परतावा तापमान, गुणवत्ता आणि उष्णता भार |
| प्रकाशित शक्ती संदर्भ | 70 ते 80 किलोवॅट सरासरी | मापन सीमा, उत्पादन, सेटिंग्ज आणि उत्पादन स्थिती |
पृष्ठ 300 pcs/h "आउटपुट (ड्राय सायकल)" म्हणून देखील प्रदर्शित करते. ते रासायनिक ड्रमसाठी उत्पादन उत्पादन नाही. हे कोरड्या यंत्राच्या हालचाली संदर्भाचे वर्णन करते. हेच पान त्याच्या रासायनिक-बॅरल ऍप्लिकेशनसाठी प्रति तास 17 ते 20 ड्रम स्वतंत्रपणे प्रकाशित करते. दोन्ही लेबले अबाधित ठेवा.
योग्य स्वीकृती लक्ष्य स्वतःच संख्या नाही. मंजूर उत्पादन परिस्थितीनुसार मान्य केलेल्या वेळेनुसार ड्रम स्वीकारले जातात. रनमध्ये एक्सट्रूजन, ब्लोइंग, कूलिंग, टेक-आउट, ट्रिमिंग, तपासणी आणि मोजलेले स्टॉप समाविष्ट करणे आवश्यक आहे.
कनेक्ट केलेल्या गटांमधील डेटा वाचा. मोल्डचे परिमाण ओपनिंग स्ट्रोक आणि काढण्याच्या मार्गाशी संबंधित आहेत. संचयक वस्तुमान ग्रॉस शॉट मास आणि राळ यांच्याशी संबंधित आहे. हवेचा प्रवाह यंत्रावरील दाबाशी संबंधित असतो. एक मोठे मूल्य सेलमधील इतरत्र कमकुवत जुळणीची भरपाई करू शकत नाही.
/LP प्रत्यय अवतरणातून का नाहीसा होऊ नये
Kinggle सध्या दोन संबंधित उत्पादन पृष्ठे प्रकाशित करते. एक KGB200L/LP विशेषीकृत केमिकल-बॅरल प्लॅटफॉर्मचे नाव देते. इतर नावे KGB200L 220 लिटर प्लास्टिक ड्रम मशीन. त्यांचा सामायिक केलेला 250L वर्ग मॉडेलची नावे बदलण्यायोग्य बनवत नाही.
KGB200L/LP पृष्ठावर 39 t मशीन आणि दोन 100 मिमी स्क्रू आहेत. त्याचे वर्णन दुहेरी-स्तर संचयक डोक्यावर केंद्रित आहे. KGB200L पृष्ठावर 36 t मशीन आणि एक 120 मिमी स्क्रू सूचीबद्ध आहे. हे HDPE साठी 320 kg/h प्रकाशित करते. दोन्ही पृष्ठे समान ब्रॉड मोल्ड लिफाफा आणि 760 kN क्लॅम्प संदर्भ दर्शवतात.
हा फरक केवळ क्षमताच नव्हे तर वास्तुशास्त्राकडे निर्देश करतो. दोन-एक्सट्रूडर लेआउट ऑर्डर केलेल्या लेयर स्ट्रक्चर किंवा मटेरियल स्प्लिटला समर्थन देऊ शकते. सिंगल-एक्सट्रूडर लेआउट वेगळ्या वितळण्याचा मार्ग देते. प्रत्येक लेयरच्या अचूक कार्यासाठी अद्याप लिखित प्रक्रिया आकृती आवश्यक आहे. असे कधीही गृहीत धरू नका की दोन एक्सट्रूडर आपोआप आवश्यक अडथळा, पुनर्नवीनीकरण सामग्री रचना किंवा रंग व्यवस्था तयार करतात.
KGB200L/LP सार्वजनिक स्थिती
विशेष 220L डबल-रिंग केमिकल-ड्रम प्लॅटफॉर्म. पृष्ठावर दोन 100 मिमी स्क्रू, दुहेरी-लेयर हेड वर्णन आणि 39 टी मशीनचे वजन आहे.
KGB200L सार्वजनिक स्थिती
220 लिटर प्लास्टिक ड्रम मशीन. पृष्ठावर एक 120 मिमी स्क्रू, 320 kg/h HDPE वितळण्याची क्षमता आणि 36 t मशीनचे वजन आहे.
खरेदी ऑर्डरमध्ये संपूर्ण मॉडेल, पुनरावृत्ती आणि कॉन्फिगरेशन समाविष्ट असावे. प्रक्रिया-प्रवाह रेखाचित्र संलग्न करा. प्रत्येक एक्सट्रूडर, मोटर, स्क्रू, हेड पॅसेज आणि कंट्रोलरची यादी करा. प्रत्येक परिच्छेदाला कोणती सामग्री फीड करते ते दर्शवा. स्तर गुणोत्तर नियंत्रित असल्यास, त्याची कार्य श्रेणी आणि सत्यापन पद्धत परिभाषित करा.
हे नियंत्रण दोन्ही बाजूंचे संरक्षण करते. खरेदीदाराला अपेक्षित आर्किटेक्चर मिळते. पुरवठादाराला स्थिर तांत्रिक लक्ष्य प्राप्त होते. हे स्पेअर-पार्ट्स याद्या, इलेक्ट्रिकल ड्रॉइंग आणि ऑपरेटर प्रशिक्षण स्थापित मशीनसह संरेखित ठेवते.
उत्पादन इनपुट म्हणून HMWHDPE नियंत्रित करा, जेनेरिक लेबल नाही
Kinggle च्या अर्ज संदर्भ नावे HMWHDPE. संक्षेप उच्च आण्विक वजन उच्च घनता polyethylene वर्णन. हे एक अचूक ग्रेड ओळखत नाही. ड्रमची कार्यक्षमता निवडलेल्या राळ, सूत्रीकरण, प्रक्रिया इतिहास आणि पॅकेज डिझाइनवर अवलंबून असते.
मंजूर सामग्री फाइलमध्ये पुरवठादाराचे नाव आणि श्रेणी असणे आवश्यक आहे. मटेरियल डेटा शीट, कलर मास्टरबॅच, ॲडिटीव्ह आणि बदल-नियंत्रण नियम जोडा. इनकमिंग लॉट कसे ओळखले जातात ते रेकॉर्ड करा. पर्यायी दर्जाची परवानगी असल्यास, सामान्य उत्पादनात प्रवेश करण्यापूर्वी मान्यता चाचणी सांगा.
रीग्रिंडचा स्वतःचा नियम आवश्यक आहे. वापरानंतर पुनर्नवीनीकरण केलेल्या सामग्रीपासून स्वच्छ प्रक्रियेतील ट्रिम वेगळे करा. परवानगी असलेला स्त्रोत, तयारी, कण आकार, स्टोरेज आणि मिश्रण प्रमाण परिभाषित करा. ग्राइंडर किंवा कन्व्हेयर थांबल्यावर ऑपरेटर कसा प्रतिसाद देतात ते रेकॉर्ड करा. वास्तविक फीड प्रवाह नियंत्रित नसल्यास रेसिपी स्क्रीनवरील टक्केवारीचे मूल्य कमी असते.
ओलावा, दूषितपणा आणि दंड आहार किंवा पृष्ठभागाच्या गुणवत्तेत अडथळा आणू शकतात. सामग्रीचे तापमान आणि मोठ्या प्रमाणात वर्तन देखील पुनर्प्राप्ती बदलू शकते. उत्पादन चाचणी दरम्यान वास्तविक प्रणालीची तपासणी करा. रेझिनने इच्छित हॉपर, ब्लेंडर, कन्व्हेयर आणि रीग्रिंड लूपमधून प्रवास केला पाहिजे.
जर ड्रममध्ये रसायने असतील तर, सुसंगतता तयार पॅकेज प्रोग्रामशी संबंधित आहे. मोल्डिंग मशीन स्वतःच सुसंगतता स्थापित करू शकत नाही. उद्देशित पदार्थ, स्टोरेज कालावधी, पर्यावरणीय प्रदर्शन आणि लागू नियम हे पुरावे निर्धारित करतात.
भौतिक बदल वितळण्याची शक्ती बदलू शकतात आणि क्षीण होऊ शकतात. हे पॅरिसन रिंग आणि कोपऱ्यांभोवती कसे पसरते ते बदलू शकते. म्हणूनच भौतिक मान्यता आणिपॅरिसन प्रोग्रामिंगस्वतंत्र प्रकल्प म्हणून व्यवस्थापित केले जाऊ नये.
रिंग, खांदे, बेस आणि क्लोजरभोवती पॅरिसन तयार करा
मोठा ड्रम समान रीतीने ताणत नाही. खांदा मोल्डच्या एका भागावर प्रवास करतो. खालचा कोपरा दुसऱ्यावर प्रवास करतो. रिंग, बेस कॉन्टॅक्ट आणि नेक एरिया प्रत्येक पॅरिसनला वेगवेगळ्या सामग्रीसाठी विचारतात. एक डाई गॅप प्रत्येक झोनला समान सेवा देऊ शकत नाही.
वस्तुमानाने सुरुवात करा. तयार ड्रम, टॉप फ्लॅश, तळ फ्लॅश, मान स्क्रॅप आणि इतर ट्रिम जोडा. हे सकल परिजन मास आहे. मंजूर राळ आधार अंतर्गत ऑर्डर केलेल्या संचयक क्षमतेसह त्याची तुलना करा. प्रकाशित कमाल तंतोतंत जुळण्याऐवजी अभियांत्रिकी राखीव ठेवा.
तयार ड्रम मास + टॉप फ्लॅश + तळाशी शेपूट + मान किंवा हँडल स्क्रॅप + इतर ट्रिम केलेले साहित्य
पुढे, पॅरिसनला त्याच्या लांबीसह मॅप करा. मंजूर ड्रममधून क्रमांकित भिंतीचा नकाशा वापरा. पॅरिसन प्रोग्राममधील प्रत्येक गंभीर ड्रम स्थानास स्थानाशी कनेक्ट करा. प्रथम प्रोफाइल फक्त एक प्रारंभिक कृती आहे. उत्पादन चाचणीने ते मोजलेल्या भिंतीच्या परिणामांमधून अद्यतनित केले पाहिजे.
डबल-रिंग झोन पहा. खूप कमी सामग्री स्थानिक भिंत कमी करू शकते किंवा रिंग भूमिती बदलू शकते. खूप जास्त वजन, थंड होण्याची वेळ आणि फ्लॅश वाढवू शकते. मान आणि क्लोजरला स्थिर भूमिती आवश्यक आहे. बेसला संपर्क आणि प्रभाव कार्यक्षमतेसाठी पुरेशी सामग्री आवश्यक आहे. संपूर्ण ढोल भारी करून यापैकी कोणतेही ध्येय सुटत नाही.
संचयक डिस्चार्ज देखील महत्त्वाचे आहे. पॅरिसनने नियंत्रित वेळेत मोल्डमध्ये प्रवेश केला पाहिजे. वितळलेले तापमान, डिस्चार्ज वेग, डाई-गॅप मोशन आणि मोल्ड क्लोज टाइमिंग परस्परसंवाद करतात. पॅरिसन खूप लांब लटकत असल्यास, साचा बंद होण्यापूर्वी सॅग भिंतीचा नकाशा बदलतो.

पुनरावृत्ती क्रमांकासह अंतिम प्रोफाइल संचयित करा. डाय टूलिंग, राळ, तापमान सेटपॉइंट्स, डिस्चार्ज वेळ आणि नमुना भिंतीचा नकाशा रेकॉर्ड करा. त्या अटींशिवाय प्रोफाइल पुनरुत्पादित करणे कठीण आहे.
ड्रम मोल्ड आणि कूलिंग सर्किटला एक डिझाईन निर्णय म्हणून हाताळा
सार्वजनिक साचा लिफाफा फक्त एक योग्य तपासणी आहे. हे सिद्ध होत नाही की साचा समान रीतीने थंड होईल, ड्रम सोडेल किंवा रोबोट साफ करेल. संपूर्ण मोल्ड असेंब्लीचे पुनरावलोकन करा. मॅनिफोल्ड्स, होज बेंड, ब्लो हार्डवेअर, मूव्हिंग इन्सर्ट, पिंच ब्लॉक्स आणि लिफ्टिंग पॉइंट्स समाविष्ट करा.
पार्टिंग लाईन आणि पिंच-ऑफने हेवी पॅरिसन व्यवस्थापित केले पाहिजे. जास्त सामग्री न अडकवता कट सतत सील केला पाहिजे. फ्लॅश पॉकेट्सला अपेक्षित वस्तुमानासाठी जागा आवश्यक आहे. नेक आणि बॉटम-ब्लो तपशील ड्रम ड्रॉइंग आणि डाउनस्ट्रीम फिनिशिंग पद्धतीशी जुळले पाहिजेत.
कूलिंगने ड्रमच्या थर्मल लोडचे पालन केले पाहिजे. रिंग आणि जाड संक्रमण उष्णता धारण करू शकतात. ब्रॉड साइडवॉल काढताना विकृत होऊ शकतात. बेस आणि क्लोजर झोनला कडक तापमान नियंत्रणाची आवश्यकता असू शकते. संपूर्ण साच्यासाठी एक साधे सर्किट वापरण्याऐवजी या गरजांनुसार चॅनेल डिझाइन करा.
नामांकित कूलिंग झोनमध्ये साचा विभाजित करा. प्रत्येक झोनला लक्ष्य प्रवाह आणि इनलेट स्थिती द्या. प्रवेशयोग्य कनेक्शन आणि फ्लशिंग योजना प्रदान करा. चाचणी दरम्यान, रेकॉर्ड पुरवठा आणि परतीचे तापमान. एकट्या प्रेशर रीडिंगमुळे उष्णता प्रत्येक सर्किट सोडत आहे की नाही हे दर्शवू शकत नाही.
तापमान काढून टाकणे हा चक्राचा भाग आहे. ड्रम अजूनही मऊ असताना लवकर रिलीझ आउटपुट वाढवू शकते. रोबोट, कन्व्हेयर किंवा ऑपरेटर नंतर रिंग किंवा सीलिंग पृष्ठभाग विकृत करू शकतात. मितीय आणि कार्यात्मक पुराव्यासह सुरक्षित काढण्याची स्थिती परिभाषित करा.
Kinggle पृष्ठ 0.3 MPa आणि 120 L/min मशीन कूलिंग-वॉटर संदर्भ म्हणून सूचीबद्ध करते. ही मूल्ये कनेक्शनचा आकार वाढविण्यात मदत करतात. ते पूर्ण चिल्लर तपशील नाहीत. अंतिम कूलिंग पॅकेजसाठी पाण्याचे तापमान, सभोवतालची रचना स्थिती, मोल्ड हीट लोड, मशीन हीट लोड, प्रवाह स्थिरता आणि पाण्याची गुणवत्ता आवश्यक आहे.
वापराएक्सट्रूजन ब्लो मोल्डिंग मोल्ड डिझाइन मार्गदर्शकव्हेंटिंग, पिंच-ऑफ, कूलिंग आणि रिलीजचे पुनरावलोकन करण्यासाठी. स्वीकृत मोल्ड ड्रॉइंग मशीन लेआउट प्रमाणेच तांत्रिक फाइलमध्ये ठेवा.
सायकलच्या आत टेक-आउट, डिफ्लॅशिंग आणि लीक चाचणीची योजना करा
मोल्ड उघडल्यावर मोल्डिंग सायकल संपत नाही. मोठ्या ड्रमला अजूनही सुरक्षित काढणे आणि नियंत्रित परिष्करण आवश्यक आहे. मशीन बांधल्यानंतर या पायऱ्या जोडल्या गेल्यास ती खरी आउटपुट मर्यादा बनू शकते.
टेक-आउटसह प्रारंभ करा. पकड स्थान, ड्रम तापमान, पेलोड आणि हालचालीचा मार्ग परिभाषित करा. रोबोटने मोल्ड, गार्डिंग आणि ब्लो हार्डवेअर साफ करणे आवश्यक आहे. त्याची पकड उबदार रिंग क्रश करू नये किंवा लेबल पॅनेल चिन्हांकित करू नये. हँडऑफ पॉइंटने अनियंत्रित रोलिंगशिवाय ड्रमला आधार दिला पाहिजे.
पुढे, प्रत्येक कट मॅप करा. शीर्ष फ्लॅश, तळाशी शेपूट आणि मान सामग्रीसाठी भिन्न साधनांची आवश्यकता असू शकते. क्लोजर चेहरे आणि गंभीर परिमाणे संरक्षित करा. मजल्यावरील भंगारात मिसळल्याशिवाय ट्रिम गोळा करा. स्वच्छ ट्रिम प्रक्रियेत परत आल्यास, ग्राइंडर आणि ब्लेंडरचा मार्ग दाखवा.
लीक चाचणीला लिखित सीमा आवश्यक आहे. परीक्षित ओपनिंग्ज, क्लोजर कंडिशन, प्रेशर किंवा व्हॅक्यूम पद्धत, स्थिरीकरण वेळ, चाचणी वेळ आणि रिजेक्ट थ्रेशोल्ड परिभाषित करा. अपयशानंतर काय होते ते देखील परिभाषित करा. नाकारलेले ड्रम त्याच्या पोकळी, वेळ खिडकी आणि प्रक्रिया रेकॉर्डमध्ये शोधण्यायोग्य राहिले पाहिजे.
| स्टेशन | इनपुट | आउटपुट | हस्तगत करण्यासाठी पुरावा |
|---|---|---|---|
| रोबोट टेक-आउट | उबदार मोल्डेड ड्रम | ट्रिम स्टेशनवर समर्थित ड्रम | क्लीयरन्स, पकड गुण, सायकल वेळ आणि पुनरावृत्तीक्षमता |
| डिफ्लॅशिंग | प्रक्रिया ट्रिम सह ड्रम | तयार कडा स्वच्छ करा | कट गुणवत्ता, ड्रम नुकसान आणि ट्रिम वस्तुमान |
| उघडणे समाप्त | जसा झाला मान | बंद-तयार इंटरफेस | परिमाणे, पृष्ठभाग आणि गेज परिणाम |
| गळती चाचणी | समाप्त ड्रम आणि चाचणी बंद | पास किंवा शोधण्यायोग्य नकार | कृती, परिणाम, इन्स्ट्रुमेंट आयडी आणि टाइमस्टॅम्प |
| अंतिम तपासणी | परीक्षित ड्रम | स्वीकृत उत्पादन किंवा नियंत्रित नकार | वजन, भिंतीचा नकाशा, परिमाणे आणि देखावा |
फॅक्टरी चाचणी दरम्यान प्रत्येक स्टेशनची वेळ. मोल्डिंग मशीन प्रतीक्षा करू शकते कारण टेक-आउट मार्ग लांब आहे किंवा ट्रिम स्टेशन भरलेले आहे. ते विलंब स्वीकृत आउटपुटमधील आहेत. ते ड्राय-सायकल नंबरच्या मागे लपलेले नसावेत.
यूएन पॅकेजिंग मंजुरीपासून मशीनची क्षमता वेगळी करा
किंगगलचे उत्पादन पृष्ठ असे सांगते की प्रकाशित अनुप्रयोगातील ड्रम 3 मीटर ड्रॉप चाचणी उत्तीर्ण करू शकतात आणि UN प्रमाणपत्र पूर्ण करू शकतात. तो दावा नमूद केलेल्या अर्जाशी जोडून ठेवा. प्रत्येक ड्रम, फिलिंग पदार्थ किंवा बाजारासाठी हमी म्हणून ते पुन्हा लिहू नका.
मशीन यूएन पॅकेजिंग चिन्ह देऊ शकत नाही. मंजूरी संबंधित प्रणाली अंतर्गत पॅकेजिंग डिझाइन प्रकारास लागू होते. तयार ड्रम, क्लोजर, सामग्री किंवा चाचणी माध्यम, तयारी, कंडिशनिंग आणि चाचणी परिणाम सर्व महत्त्वाचे आहेत. डिझाइन पास झाल्यानंतर चालू उत्पादन नियंत्रणे देखील महत्त्वाचे आहेत.
युनायटेड नेशन्स इकॉनॉमिक कमिशन फॉर युरोप प्रकाशित करतेयूएन मॉडेल नियम. पुनरावृत्ती 24 2025 मध्ये प्रकाशित झाली. लागू राष्ट्रीय किंवा मॉडेल नियम विशिष्ट आवृत्ती वापरू शकतात किंवा आवश्यकता जोडू शकतात. गंतव्य बाजारासाठी प्राधिकरण, चाचणी प्रयोगशाळा आणि मंजुरी मार्गाची पुष्टी करा.
दोन पुरावे स्तर तयार करा. पहिली मशीन फॅक्टरी स्वीकृती चाचणी आहे. हे सिद्ध होते की ऑर्डर केलेला सेल परिभाषित परिस्थितीत सहमत ड्रम चालवतो. दुसरे म्हणजे पॅकेजिंग डिझाइन-प्रकार चाचणी. हे लागू प्रोग्रामच्या विरूद्ध तयार पॅकेजिंग सिद्ध करते. एक दुसऱ्याची जागा घेत नाही.
मशीन चाचण्या दरम्यान, नंतरच्या चाचणीला समर्थन देणारी वैशिष्ट्ये मोजा. नेट मास, ग्रॉस शॉट मास, वॉल मॅप, क्लोजर डायमेन्शन, रिंग जॉमेट्री, लीक रिझल्ट आणि प्रक्रिया सेटिंग्ज रेकॉर्ड करा. लेबल केलेले नमुने ठेवा. हे पॅकेजिंग चाचणी संघाला शोधता येण्याजोगे प्रारंभिक लॉट देते.
उत्पादन चाचणी हेतूबद्दल अधिक तपशीलासाठी, Kinggle चे विद्यमान वापरारासायनिक ड्रम ड्रॉप-चाचणी मार्गदर्शक. प्रस्तुत लेख उत्पादन सेलवर केंद्रित ठेवा. ते वेगळे करणे खरेदीदारांना एकतर मशीन-एकीकरण उत्तर किंवा चाचणी उत्तर शोधण्यात मदत करते जे दोन पृष्ठे समान सांगतात.
वास्तविक उत्पादन कार्यक्रमांमधून स्वीकृत आउटपुटची गणना करा
उत्पादन पृष्ठ त्याच्या नामांकित अनुप्रयोगासाठी प्रति तास 17 ते 20 ड्रम प्रकाशित करते. तो एक उपयुक्त नियोजन संदर्भ आहे. वेगळ्या ड्रमसाठी हा हमी दर नाही. वजन, भिंतीचा नकाशा, राळ, मोल्ड कूलिंग, टेक-आउट आणि तपासणी सर्व परिणाम बदलू शकतात.
वेळेवर धावून सुरुवात करा. प्रत्येक मोल्डिंग इव्हेंट मोजा. नंतर स्वीकारलेले, नाकारलेले किंवा चाचणीची प्रतीक्षा करत असलेले प्रत्येक ड्रमचे वर्गीकरण करा. प्रत्येक थांबा आणि त्याचे कारण रेकॉर्ड करा. समान गुणवत्ता योजना वापरा जी उत्पादन नियंत्रित करेल.
स्वीकारलेले ड्रम ÷ निरीक्षण उत्पादन मिनिटे x 60
एकूण सामग्री मागणीची गणना देखील करा. प्रति तास घडामोडी घडवून सकल पॅरिसन वस्तुमानाचा गुणाकार करा. तयार ड्रमचे वजन कॅटलॉग दराने गुणाकार करू नका. तो शॉर्टकट फ्लॅश, नाकारणे, स्टार्ट-अप मटेरियल आणि इतर प्रक्रियेच्या नुकसानाकडे दुर्लक्ष करतो.
ग्रॉस पॅरिसन मास x मोल्डिंग इव्हेंट प्रति तास
रीवर्क किंवा पुन्हा चाचणीमधून प्रथम-पास उत्पन्न वेगळे करा. एक ड्रम जो लीक स्टेशनमध्ये अपयशी ठरतो आणि नंतर बंद करण्याच्या समायोजनानंतर जातो तो इव्हेंट लॉगमधून अदृश्य होऊ नये. कारण महत्त्वाचे आहे. हे मोल्डिंग, फिनिशिंग, क्लोजर असेंब्ली किंवा टेस्टरकडे निर्देश करू शकते.
कूलिंग अनेकदा चक्र नियंत्रित करते. जर अतिरिक्त काही सेकंद रिंग भूमितीचे संरक्षण करत असतील, तर ती वेळ स्वीकृत दराशी संबंधित असेल. ओव्हल नेक किंवा अस्थिर परिमाणे तयार करणारी जलद रिलीझ ही उत्पादकता वाढ नाही.
पुनर्प्राप्ती आणि डाउनस्ट्रीम शिल्लक उघड करण्यासाठी पुरेशी लांब धाव वापरा. सुरुवात आणि शेवटी मशीन सेटिंग्ज रेकॉर्ड करा. दसायकल-वेळ मार्गदर्शकएक्सट्रूजन रिकव्हरी, मोल्डिंग, कूलिंग आणि हँडलिंग कसे वेगळे करायचे ते स्पष्ट करते. दऊर्जा मार्गदर्शकप्रति स्वीकृत ड्रम पॉवर आणि एनर्जीला मापन सीमा का आवश्यक आहे हे स्पष्ट करते.
उपयुक्त अंतिम KPI सेटमध्ये प्रति तास स्वीकृत ड्रम, प्रथम-पास उत्पन्न, ग्रॉस किलोग्रॅम प्रति स्वीकृत ड्रम, ट्रिम किलोग्रॅम प्रति ड्रम, मोजलेला डाउनटाइम आणि प्रति स्वीकृत ड्रम ऊर्जा समाविष्ट आहे. प्रत्येक क्रमांकास एक मान्य प्रारंभ आणि थांबा नियम आवश्यक आहे.
शिखरांभोवती कारखाना सीमा, प्रवेश आणि उष्णता काढण्याची योजना करा
सार्वजनिक मशीनची परिमाणे 9.5 बाय 4.1 बाय 6.5 मीटर आहेत. तो बॉक्स इन्स्टॉलेशनची जागा नाही. ऑपरेटर, मोल्ड बदल, प्लॅटफॉर्म, कॅबिनेट, पाईप्स, कन्व्हेयर आणि गार्डिंग त्याच्या पलीकडे विस्तारित आहे. छताला उभारणी आणि देखभाल करण्यास देखील परवानगी दिली पाहिजे.
उपकरणे लेआउट रेखांकनासह प्रारंभ करा. स्क्रू आणि हायड्रॉलिक घटकांसाठी देखभाल पुल जागा जोडा. ट्रक किंवा स्टोरेज क्षेत्रापासून प्लेट्सपर्यंत मोल्ड मार्ग चिन्हांकित करा. प्रत्येक बिंदूवर क्रेन किंवा फोर्कलिफ्ट क्षमता तपासा. काढलेले हॉट ड्रम आणि फ्लॅश कुठे प्रवास करतील ते दर्शवा.
संकुचित हवेला मशीन कनेक्शनवर दबाव आणि प्रवाह आवश्यक आहे. Kinggle 0.8 MPa आणि 1.8 m³/min प्रकाशित करते. कंप्रेसर रूममध्ये लाइन लॉस, इतर वापरकर्ते, कमाल मागणी, रिसीव्हर व्हॉल्यूम आणि एअर ट्रीटमेंट यांचा समावेश असणे आवश्यक आहे. फुंकण्याच्या प्रक्रियेस देखील मान्य हवेच्या गुणवत्तेची आवश्यकता असते.
कूलिंगसाठी स्थिर तापमान आणि प्रवाह आवश्यक आहे. सार्वजनिक पृष्ठ 0.3 MPa आणि 120 L/min सूचीबद्ध करते. मोल्ड, हायड्रॉलिक आणि इतर ग्राहकांना वेगळे करणारी हीट-लोड शीटसाठी विचारा. स्थानिक सभोवतालची स्थिती आणि पाण्याच्या गुणवत्तेसाठी चिलर किंवा कुलिंग टॉवरचा आकार द्या.
इलेक्ट्रिकल प्लॅनिंगला जोडलेले लोड, व्होल्टेज, वारंवारता, केबल मार्ग, संरक्षण आणि ट्रान्सफॉर्मर तपासणे आवश्यक आहे. पृष्ठाची 70 ते 80 kW “सरासरी उर्जा वापर” पंक्ती उर्जा संदर्भ आहे. हे स्थापित लोड नाही आणि प्रति ड्रम ऊर्जा नाही.

पूर्ण पुनरावलोकन कराब्लो मोल्डिंग उपयुक्तता योजनामशीन आणि सहाय्यक पुरवठादारांसह. तांत्रिक करारामध्ये प्रत्येक पुरवठा अट आणि सीमा ठेवा.
स्वीकृती चाचणी चालवा जी एका शोधण्यायोग्य ड्रम लॉटचे अनुसरण करते
फॅक्टरी स्वीकृती चाचणीमध्ये मंजूर ड्रम ड्रॉइंग, मोल्ड आणि साहित्य वापरावे. उत्पादन राळ अनुपलब्ध असल्यास, पर्याय आणि परिणामाची मर्यादा दस्तऐवजीकरण करा. कोरड्या मशीनच्या हालचालीला उत्पादन स्वीकृती चाचणी म्हणू नका.
भेटीपूर्वी चाचणी योजनेस सहमती द्या. साधनांची नावे, नमुना आकार, चालण्याचा कालावधी आणि स्वीकृती मर्यादा. थांबे कसे मोजले जातात ते ठरवा. रन दरम्यान कोणती सेटिंग्ज बदलू शकतात आणि कोण बदल मंजूर करतो ते परिभाषित करा.
- बिल्ड सत्यापित करा.संपूर्ण KGB200L/LP मॉडेल, एक्सट्रूडर, हेड, कंट्रोलर, क्लॅम्प, रोबोट, बॉटम ब्लोइंग, गार्डिंग आणि ऑर्डर केलेल्या सहाय्यकांची कराराबाबत तपासणी करा.
- कॅलिब्रेशन आणि उपयुक्तता सत्यापित करा.रेकॉर्ड इन्स्ट्रुमेंट आयडी. मशीनच्या सीमेवर शक्ती, हवा आणि थंड स्थितीची पुष्टी करा.
- मंजूर सामग्री लोड करा.रेझिन ग्रेड, लॉट, कलर, ॲडिटीव्ह आणि रेग्रिंड रेसिपी रेकॉर्ड करा. अभिप्रेत संदेश मार्गाचे अनुसरण करा.
- प्रक्रिया स्थिर करा.औपचारिक रन सुरू करण्यापूर्वी पुनरावृत्ती करण्यायोग्य वितळण्याची स्थिती, संचयक पुनर्प्राप्ती, डिस्चार्ज वर्तन, कूलिंग आणि टेक-आउटपर्यंत पोहोचा.
- सुरुवातीची रेसिपी फ्रीझ करा.एका पुनरावृत्ती क्रमांकासह तापमान, वेग, पॅरिसन प्रोफाइल, वेळ, दाब आणि डाउनस्ट्रीम सेटिंग्ज जतन करा.
- सहमत विंडो चालवा.मोल्ड केलेले, स्वीकारलेले आणि नाकारलेले ड्रम मोजा. प्रत्येक थांबा कालावधी आणि कारणासह लॉग करा.
- नमुना योजना मोजा.वस्तुमान, परिमाणे, भिंतीचा नकाशा, अंगठी आणि मान भूमिती, ट्रिम गुणवत्ता, देखावा आणि गळतीचे परिणाम तपासा.
- डाउनस्ट्रीम शिल्लक ऑडिट करा.रोबोटची पुष्टी करा, ट्रिमिंग, टेस्टर आणि कन्व्हेयर असुरक्षित जमा न होता मोल्डिंग दर टिकवून ठेवू शकतात.
- प्रत्येक विचलन बंद करा.निकाल, मालक आणि पुन्हा चाचणी पद्धत रेकॉर्ड करा. सामान्य "चाचणी उत्तीर्ण" विधानामध्ये उघडलेली समस्या लपवू नका.
सुरुवातीपासून, मध्यापासून आणि शेवटपासून नमुने ठेवा. प्रत्येक ड्रमला वेळ, कृती आणि परिणामासह लेबल करा. चाचणी अहवालासह भिंतीचा नकाशा आणि लीक रेकॉर्ड ठेवा. हे फॅक्टरी भेटीला पुराव्यात रूपांतरित करते जे नंतर स्टार्टअप आणि समस्यानिवारणास समर्थन देऊ शकते.
मंजूर नमुने आणि त्यांची लेबले छायाचित्रित करा. शटडाउन करण्यापूर्वी अंतिम कृती निर्यात करा. अहवालात निराकरण न झालेल्या निरीक्षणांची यादी देखील केली पाहिजे ज्याने नकार दिला नाही. हे तपशील साइट टीमला स्थापनेनंतर स्पष्ट रीस्टार्ट पॉइंट देतात.
जर पद्धत मान्य असेल तर मशीन प्रकल्पादरम्यान कार्यात्मक पॅकेज चाचण्या पाहिल्या जाऊ शकतात. तरीही औपचारिक डिझाइन-प्रकारची मान्यता इतरत्र होऊ शकते. ते अहवाल वेगळे ठेवा. प्रत्येक अहवालात नेमके काय सिद्ध होते हे नमूद केले पाहिजे.
Kinggle च्या विक्री प्रक्रियेत तपासणी, चाचणी आणि चाचणीमध्ये सामील होण्याचे आमंत्रण समाविष्ट आहे. अनुसरण करण्यासाठी त्या संधीचा वापर कराकारखाना स्वीकृती चाचणी मार्गदर्शक. डिलिव्हरीनंतर, स्थापित युटिलिटीज आणि स्थानिक मटेरियल सिस्टमसह रन केलेल्या परिभाषित साइट स्वीकृतीची पुनरावृत्ती करा.
KGB200L/LP सेलसाठी कोटेशन तयार RFQ तयार करा
एक उपयुक्त चौकशी पुरवठादारास संपूर्ण उत्पादन मार्ग तपासू देते. ड्रम फाइलसह प्रारंभ करा. उपलब्ध असल्यास रेखाचित्र, फोटो आणि भौतिक नमुना जोडा. उत्पादन 200L, 220L किंवा प्रस्तावित वर्गातील अन्य आकाराचे आहे का ते सांगा.
निव्वळ मोल्ड केलेले वजन, एकूण शॉट अंदाज आणि क्रमांकित भिंतीचा नकाशा प्रदान करा. HMWHDPE ग्रेड, रंग, ऍडिटीव्ह आणि रीग्रिंड नियम नाव द्या. सामग्री, क्लोजर सिस्टम, रासायनिक-प्रतिरोधक आवश्यकता आणि लागू पॅकेज चाचण्या सांगा.
प्रति तास स्वीकृत ड्रम्स म्हणून आउटपुट परिभाषित करा. वार्षिक व्हॉल्यूम, शिफ्ट पॅटर्न आणि नियोजित बदल जोडा. टेक-आउट, ट्रिमिंग, ओपनिंग फिनिश, लीक टेस्ट, तपासणी, मार्किंग आणि पॅलेटिझिंगचे वर्णन करा. किंगलने कोणती वस्तू उद्धृत करावी आणि खरेदीदार कोणत्या वस्तू पुरवेल हे चिन्हांकित करा.
फॅक्टरी डेटा संलग्न करा. व्होल्टेज, फ्रिक्वेंसी, कॉम्प्रेस्ड एअर क्षमता, कूलिंग सोर्स, सभोवतालची श्रेणी, उंची, इमारतीची उंची, क्रेन क्षमता आणि उपलब्ध मजला योजना समाविष्ट करा. पसंतीचे मशीन अभिमुखता आणि ड्रम प्रवाह जोडा.
संपूर्ण KGB200L/LP कॉन्फिगरेशनसह लेखी प्रतिसादासाठी विचारा. त्यात मोल्ड लिफाफा, एक्सट्रूडर आणि हेड आर्किटेक्चर, संचयक आधार, उपयुक्तता, सहायक सूची, लेआउट, स्वीकृती योजना आणि डेटा हस्तांतरित करणे समाविष्ट असावे. फक्त वर्णन म्हणून "मानक कॉन्फिगरेशन" स्वीकारू नका.
अंतिम निर्णयाने प्रत्येक महत्त्वाच्या ड्रमची आवश्यकता मशीन वैशिष्ट्य किंवा चाचणीशी जोडली पाहिजे. जर एखाद्या गरजेचा मालक नसेल, तर ऑर्डर रिलीझ करण्यापूर्वी ते बंद करा. तुम्ही अजूनही फाइल्स गोळा करत असल्यास, Kinggle's वापराडाउनलोड केंद्रआणिमशीन व्हिडिओउपलब्ध संदर्भांसाठी. नंतर द्वारे नियंत्रित प्रकल्प पॅकेज पाठवासंपर्क फॉर्म.
वारंवार विचारले जाणारे प्रश्न
या उत्तरांमध्ये खरेदीचे प्रश्न समाविष्ट आहेत जे बहुतेक वेळा कॉन्फिगरेशन किंवा स्वीकृती योजना बदलतात. ते वर्तमान Kinggle उत्पादन पृष्ठे मशीन संदर्भ म्हणून वापरतात. प्रकल्प दस्तऐवजांनी अंतिम ऑर्डर नियंत्रित केली पाहिजे.
KGB200L/LP कोणती उत्पादने बनवण्यासाठी डिझाइन केलेली आहे?
Kinggle KGB200L/LP ला 220L डबल-रिंग ब्लू केमिकल ड्रमसाठी 250L-क्लास विशेष मशीन म्हणून स्थान देतो. वेगळ्या ड्रमला अजूनही ग्रॉस पॅरिसन मास, मोल्ड फिट, वॉल डिस्ट्रिब्युशन, क्लोजर, कूलिंग, टेक-आउट आणि आवश्यक पॅकेज चाचण्या तपासण्याची आवश्यकता आहे.
300 pcs/h म्हणजे मशीन प्रति तास 300 रासायनिक ड्रम तयार करते का?
क्र. उत्पादन तक्ता 300 pcs/h ला ड्राय सायकल म्हणून लेबल करते. हेच पृष्ठ त्याच्या नावाच्या रासायनिक-ड्रम अनुप्रयोगासाठी प्रति तास 17 ते 20 तुकडे प्रकाशित करते. उत्पादन मोल्ड, राळ, कूलिंग, ऑटोमेशन आणि गुणवत्ता योजनेसह अंतिम स्वीकृत आउटपुट सिद्ध करणे आवश्यक आहे.
KGB200L/LP 15 किलोचा तयार ड्रम बनवू शकतो का?
पृष्ठावर 12 ते 15 किलो पूर्ण-ड्रम संदर्भ आणि 18 किलो पीई संचयक-वजन संदर्भ सूचीबद्ध आहे. ग्रॉस पॅरिसन मासमध्ये फ्लॅश आणि इतर ट्रिम देखील समाविष्ट आहेत. हेड कॉन्फिगरेशन फ्रीज करण्यापूर्वी संपूर्ण वस्तुमान शिल्लक, राळ आधार, राखीव आणि भिंत नकाशाची पुष्टी करा.
KGB200L/LP हे KGB200L सारखेच मशीन आहे का?
नाही. Kinggle त्यांना संबंधित पण वेगळ्या कॉन्फिगरेशन्स म्हणून प्रकाशित करतो. KGB200L/LP पृष्ठावर दोन 100 मिमी स्क्रू, दुहेरी-स्तर वर्णन आणि 39 t मशीनचे वजन आहे. KGB200L पृष्ठावर एक 120 मिमी स्क्रू आणि 36 t मशीनचे वजन आहे.
हे मशीन खरेदी केल्याने ड्रम्सला UN प्रमाणपत्र मिळते का?
नाही. मशीन यूएन पॅकेजिंग चिन्ह देत नाही. संबंधित नियमांनुसार चाचणी केलेल्या पॅकेजिंग डिझाइन प्रकाराला मंजुरी लागू होते. तयार ड्रम, क्लोजर, हेतू सामग्री किंवा चाचणी माध्यम, तयारी, चाचणी परिणाम आणि चालू उत्पादन सर्व बाबींवर नियंत्रण ठेवते.
KGB200L/LP कोटेशनसाठी मी काय पाठवू?
ड्रम ड्रॉइंग, फोटो, नमुना, परिमाणे, उघडणे, निव्वळ वजन, भिंतीचा नकाशा, HMWHDPE ग्रेड, ट्रिम अंदाज, बंद करणे, सामग्री, चाचण्या, स्वीकृत आउटपुट लक्ष्य, डाउनस्ट्रीम स्कोप आणि फॅक्टरी उपयुक्तता पाठवा. आवश्यक स्तर रचना आणि ऑटोमेशन सीमा देखील सांगा.
एक मंजूर ड्रम पूर्ण मशीन स्पेसिफिकेशनमध्ये बदला
Kinggle ला ड्रम ड्रॉइंग, मटेरियल, वॉल मॅप, क्लोजर, टेस्ट प्लान, आउटपुट टार्गेट आणि फॅक्टरी युटिलिटीज पाठवा. अभियांत्रिकी संघ नंतर KGB200L/LP कॉन्फिगरेशन, मोल्ड, सहाय्यक आणि स्वीकृती व्याप्तीची पुष्टी करू शकतो.
KGB200L/LP सोल्यूशनची विनंती करा