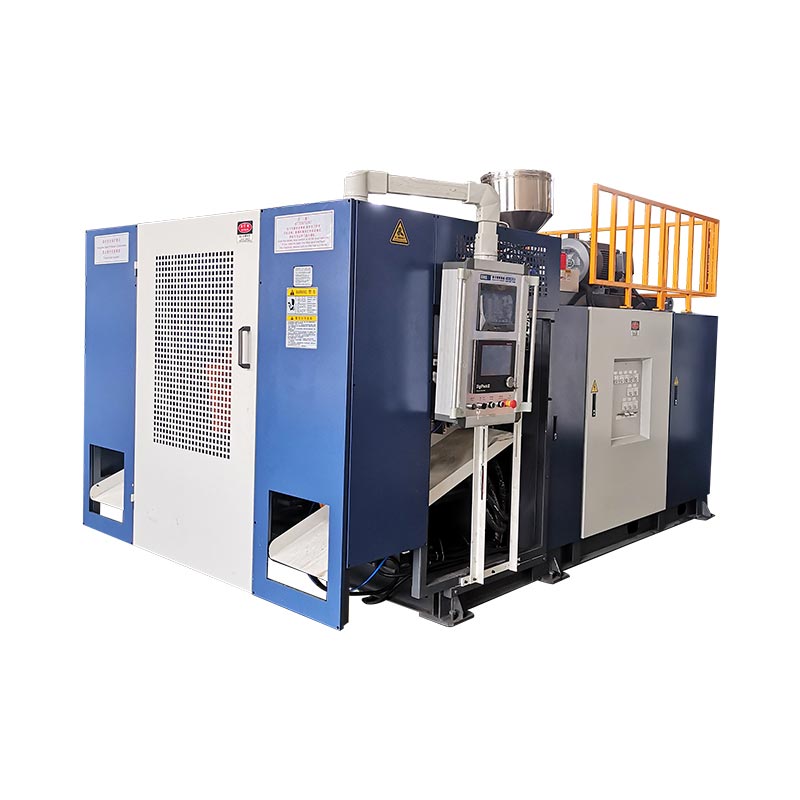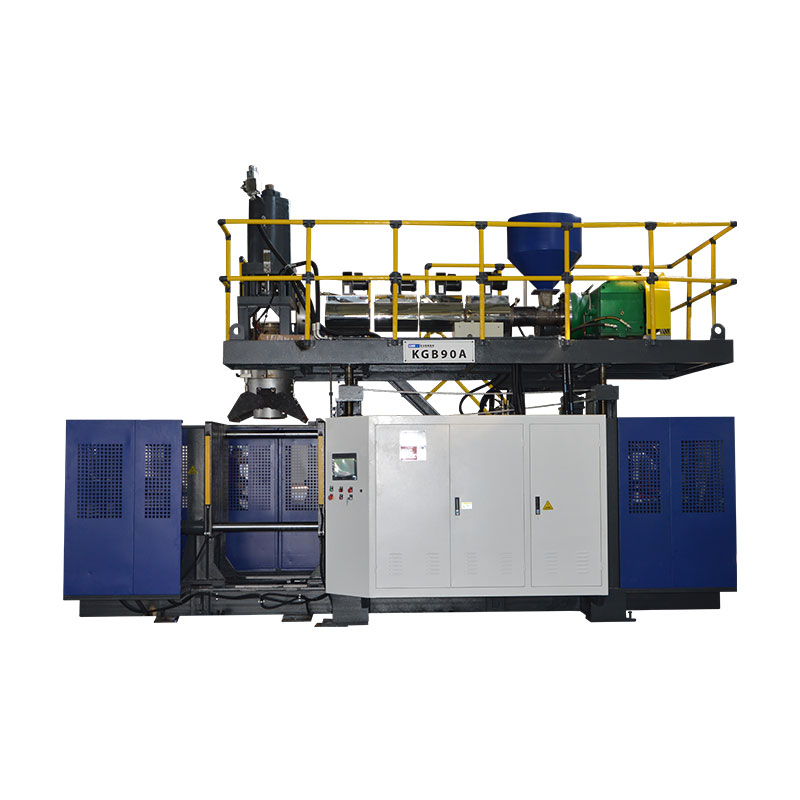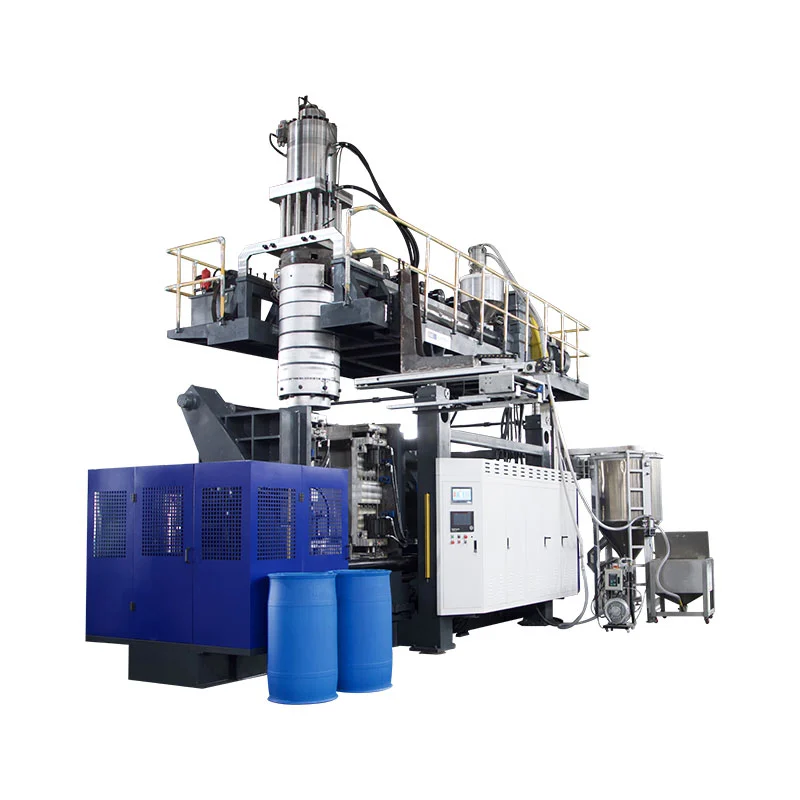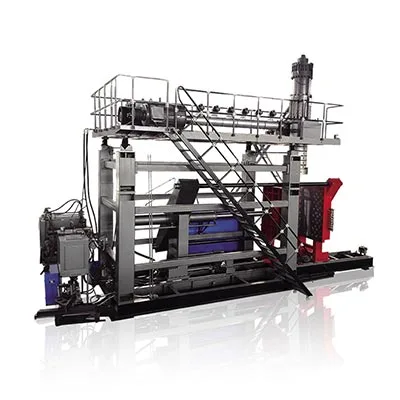
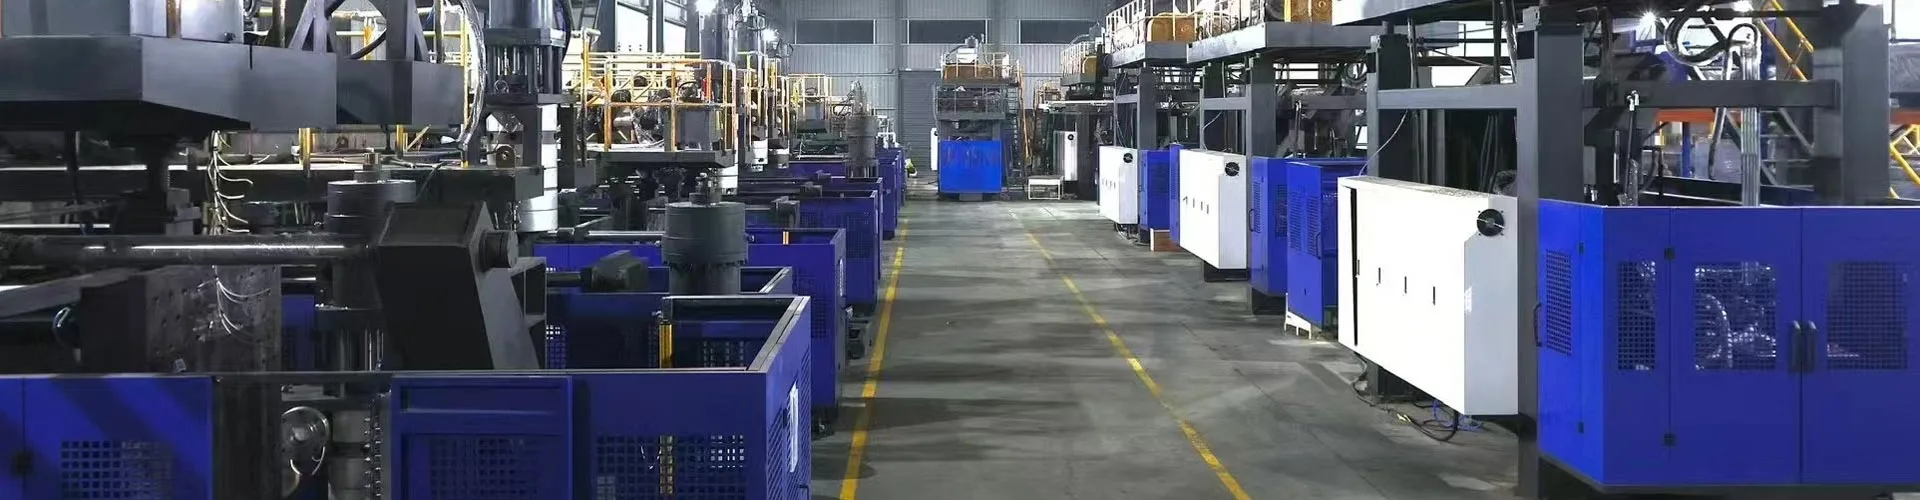
KGB110A हे मोजलेल्या उत्पादनाच्या नमुन्यावरून कॉन्फिगर करा, केवळ 160L नावावरून नाही. भाग भूमिती, निव्वळ वजन, भिंतीचा नकाशा, राळ, ट्रिम आणि उत्पादन लक्ष्य रेकॉर्ड करा. मग त्या इनपुट्सचा वापर मोल्ड लिफाफा, ग्रॉस पॅरिसन डिमांड, एक्सट्रुजन रिकव्हरी, क्लॅम्प आवश्यकता आणि फॅक्टरी युटिलिटीज तपासण्यासाठी करा.
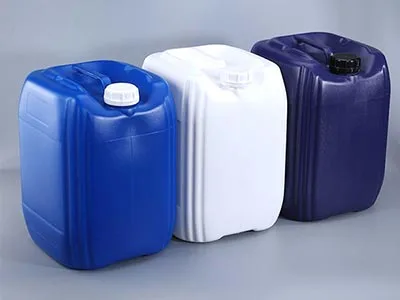
160 लिटरचे ब्लो मोल्डिंग मशीन खूप भिन्न उत्पादने बनवू शकते. पोकळ रस्त्याच्या अडथळ्याला विस्तृत प्रकल्पित क्षेत्र असते. पोंटूनमध्ये लांब ड्रॉ झोन आणि सीलिंग आवश्यकता असू शकतात. टेबल पॅनेल रुंद पण तुलनेने उथळ असू शकते. एक मॉडेल नाव ते फरक दूर करत नाही.
सर्वात उपयुक्त प्रारंभ बिंदू बहुतेकदा खरेदीदाराच्या डेस्कवर आधीपासूनच असलेली वस्तू असते. त्याचे मोजमाप करा, वजन करा आणि महत्त्वाचे क्षेत्र चिन्हांकित करा. तो नमुना उत्पादन डिझाइन, टूलिंग, मशीन कॉन्फिगरेशन आणि स्वीकृती चाचणी यांच्यातील दुवा बनतो.

सहा पानांची नमुना फाइल जी प्रोजेक्ट चालवते
परिमाणित भाग रेखाचित्र, एकूण आकार, ओपनिंग, इन्सर्ट आणि असेंबली इंटरफेस.
निव्वळ भाग वजन, सामग्री ग्रेड, रंग, additives आणि अनुमत regrind.
गंभीर स्थाने आणि उत्पादन चाचणी आवश्यकतांसह भिंत-जाडीचा नकाशा.
शीर्ष फ्लॅश, तळाशी शेपूट, हँडल स्क्रॅप आणि इतर नुकसान दर्शविणारा ट्रिम नकाशा.
स्वीकृत आउटपुट लक्ष्य, शिफ्ट पॅटर्न, ऑटोमेशन आणि डाउनस्ट्रीम वर्क.
कारखाना शक्ती, हवा, पाणी, प्रवेश, उचल आणि उपलब्ध सेल जागा.
प्रकाशित-डेटा टीप:Kinggle चे वर्तमान पृष्ठ शीर्षक आणि अनुप्रयोग मजकूर KGB110A ला 160L वर्गात ठेवतो. समान पृष्ठ सध्या सारांश आणि कमाल-क्षमता सारणीमध्ये 120 L दर्शविते. हा लेख प्रकाशित 160L उत्पादन स्थितीचे अनुसरण करतो, परंतु अवतरण आणि तांत्रिक करारामध्ये अचूक ऑर्डर केलेल्या क्षमतेची पुष्टी करणे आवश्यक आहे.
उत्पादनाच्या नमुन्यापासून सुरुवात करा, कॅटलॉग लेबलपासून नाही
नमुना तुम्हाला सांगते की मशीनचा निर्णय कुठे अयशस्वी होऊ शकतो. त्याचे बाह्य परिमाण मोल्डवर परिणाम करतात. त्याचे वजन आणि ट्रिम संचयकावर परिणाम करतात. त्याचे विस्तृत पृष्ठभाग प्रक्षेपित क्षेत्रावर परिणाम करतात. खोल कोपरे आणि हँडल भिंतींच्या वितरणावर परिणाम करतात. शीतकरण वर्तन सायकल वेळ आणि काढणे प्रभावित करते.
व्हॉल्यूम अजूनही उपयुक्त आहे. हे प्रकल्पाला सामान्य मशीन श्रेणीमध्ये ठेवण्यास मदत करते. तरीही समान बंदिस्त व्हॉल्यूम असलेल्या दोन उत्पादनांना वेगवेगळ्या हेड, क्लॅम्प्स किंवा मोल्ड ओपनिंगची आवश्यकता असू शकते. स्थानिक रिब्स आणि जाड माउंटिंग झोन असलेल्या दाट तांत्रिक पॅनेलपेक्षा कमी राळ वापरताना मोठ्या फ्लोटमध्ये जास्त हवा असू शकते.
प्रतिस्पर्ध्याच्या पूर्ण झालेल्या भागावर एकमेव स्रोत म्हणून अवलंबून राहू नका. शक्य असल्यास, मूळ डिझाइन फाइल आणि इच्छित कार्यप्रदर्शन आवश्यकता जोडा. कॉपी केलेल्या नमुन्यामध्ये भिंतीची जाडी समाविष्ट असू शकते जी जुन्या साच्याची किंवा प्रक्रियेची भरपाई करते. त्या भिंतीचे काम न समजता त्याची पुनरावृत्ती केल्याने कामगिरी सुधारल्याशिवाय वजन वाढू शकते.
किंगले यांचे दस्तऐवजीकरणविक्री प्रक्रियाउत्पादनाचे फोटो, रेखाचित्रे, वजन, आकार आणि साहित्यापासून सुरुवात होते. हे जाडी, आउटपुट आणि रासायनिक-प्रतिरोधक आवश्यकता देखील विचारते. तो ऑर्डर व्यावहारिक आहे कारण मशीनची शिफारस उत्पादनाच्या पुराव्याचे पालन करते.
नमुना फाइलमध्ये एक पुनरावृत्ती क्रमांक असावा. मान, हँडल, घालणे किंवा एकूण लांबी बदलल्यास, मशीन आणि साचा गोठण्यापूर्वी फाइल अपडेट करा. हे प्रकल्प टाळते जेथे अवतरण सुरुवातीच्या नमुन्यात बसते परंतु उत्पादन रेखाचित्र यापुढे कोट केलेल्या सेलमध्ये बसत नाही.
अभियांत्रिकी पुनरावलोकन टिकून राहू शकेल असा नमुना डॉसियर तयार करा
मूलभूत मोजमापांसह प्रारंभ करा. एकूण लांबी, रुंदी आणि उंची रेकॉर्ड करा. ओपनिंग व्यास, नेक फिनिश, फ्लँज आकार, हँडल क्लिअरन्स आणि कोणत्याही इन्सर्टची स्थिती जोडा. विभक्त रेषा आणि दृश्यमान चिमूटभर क्षेत्रे चिन्हांकित करा जर नमुना त्यांना प्रकट करतो.
कॅलिब्रेटेड स्केलवर संपूर्ण उत्पादनाचे वजन करा. नंतर ब्लो मोल्ड नसलेले कोणतेही काढता येण्याजोगे घटक वेगळे करा. टोपी, प्लग, मेटल इन्सर्ट किंवा फोम फिलिंग मोल्डेड प्लास्टिक म्हणून गणले जाऊ नये. देखावा पासून पॉलिमर गृहित धरण्याऐवजी साहित्य ओळख पद्धत रेकॉर्ड करा.
भिंतीच्या जाडीला स्थान नकाशा आवश्यक आहे. रेखांकन किंवा फोटोवर गुणांची संख्या द्या. कोपरे, खांदे संक्रमण, हँडल, बेस कॉन्टॅक्ट्स, माउंटिंग झोन आणि ब्रॉड पॅनेल्स समाविष्ट करा. एकल सरासरी जाडी हे पातळ क्षेत्र लपवते जे कार्यप्रदर्शन नियंत्रित करू शकते.
पुढे, उत्पादन चाचण्या लिहा. फ्लोट, ट्रॅफिक बॅरिअर, फर्निचर पॅनल आणि इंडस्ट्रियल कंटेनर यांना समान पास निकष नाहीत. खरेदीदाराचे वास्तविक रेखाचित्र, नियामक आवश्यकता किंवा अंतर्गत चाचणी वापरा. असंबंधित उत्पादनाकडून ड्रॉप उंची, लोड किंवा लीक चाचणी घेऊ नका.
| नमुना पुरावा | ते कसे रेकॉर्ड करावे | मशीन निर्णय प्रभावित |
|---|---|---|
| एकूण भूमिती | आकारमान रेखाचित्र किंवा तपासलेली 3D फाइल | मोल्ड लिफाफा, केंद्ररेखा, डोके स्थान आणि काढण्याचा मार्ग |
| निव्वळ मोल्डेड वजन | स्वतंत्रपणे एकत्र केलेल्या भागांशिवाय वजन | सकल पॅरिसन वस्तुमानासाठी प्रारंभ बिंदू |
| भिंत वितरण | निवडलेल्या मोजमाप पद्धतीसह क्रमांकित स्थाने | पॅरिसन प्रोफाइल, शॉट वितरण आणि चाचणी निकष |
| राळ प्रणाली | ग्रेड, पुरवठादार, रंग, ऍडिटीव्ह आणि रीग्राइंड नियम | स्क्रू उपयुक्तता, वितळण्याचा दर आणि प्रक्रिया विंडो |
| ट्रिम आणि फ्लॅश | अपेक्षित शीर्ष, तळ, हँडल आणि साइड स्क्रॅप | संचयक मागणी आणि रीग्राइंड लोड |
| कार्यात्मक चाचण्या | नामांकित पद्धत, स्थिती, नमुना आकार आणि पास मर्यादा | मोल्ड डिझाइन, कूलिंग, वॉल लक्ष्य आणि FAT स्कोप |
| स्वीकृत आउटपुट | प्रति तास चांगले भाग किंवा तपासणीनंतर शिफ्ट | पुनर्प्राप्ती दर, कूलिंग, ऑटोमेशन आणि डाउनस्ट्रीम क्षमता |
नमुना हा पुरावा आहे, संपूर्ण तपशील नाही. त्यात वृद्ध, विकृत किंवा शोषलेली रसायने असू शकतात. अधिक चांगले प्रश्न विचारण्यासाठी याचा वापर करा, त्यानंतर दस्तऐवज पदानुक्रमातील भौतिक नमुन्याच्या वर मंजूर रेखाचित्र आणि चाचणी मानक ठेवा.
चेकचा एक संच म्हणून KGB110A तपशील वाचा
दKGB110A उत्पादन पृष्ठ6.6 x 4.2 x 5.2 मीटर आकाराचे आणि 22 t मशीनचे वजन प्रकाशित करते. त्याच्या क्लॅम्पिंग विभागात 760 kN, 1100 x 1400 मिमी प्लेट आणि 1000 x 1400 मिमी कमाल साचा आहे. पृष्ठ 610 ते 750 मिमी मोल्ड-जाडीची श्रेणी देखील देते.
उघडण्यासाठी आणि हालचालीसाठी, पृष्ठ 600 ते 1600 मिमी आणि 600 मिमी हलणारे स्ट्रोक दर्शविते. या संख्यांना त्यांच्या बाजूला मोल्ड असेंबली आवश्यक आहे. उपयुक्त प्रश्न हा आहे की पूर्ण थंड केलेला भाग इच्छित रोबोट, इन्सर्ट आणि ट्रिमसह मोल्ड सोडू शकतो आणि सोडू शकतो का.
एक्सट्रूजन विभागात 110 मिमी स्क्रू, 25 एल/डी प्रमाण, 75 किलोवॅट एक्सट्रूडर मोटर आणि चार हीटिंग झोन आहेत. प्रकाशित HDPE वितळण्याची क्षमता 160 ते 200 kg/h आहे. ती श्रेणी पृष्ठाच्या HDPE शब्दांच्या मालकीची आहे. हे दुसऱ्या सामग्रीसाठी किंवा फॉर्म्युलेशनसाठी समान दर सिद्ध करत नाही.
मुख्य विभाग 12(20) एल संचयक क्षमता आणि 9(15) किलो पीई संचयक वजन प्रकाशित करतो. हे 450(600) मिमी कमाल डाय-पिन व्यासाची देखील सूची देते. पॅरेन्थेटिकल व्हॅल्यू कॉन्फिगरेशन निवडी दर्शवू शकतात, परंतु पृष्ठ नियम परिभाषित करत नाही. प्रस्तावात निवडलेले हेड, डाय टूलिंग आणि राळ आधार नमूद करणे आवश्यक आहे.
पृष्ठ MOOG 100 जाडीचे कंट्रोलर, रोबोट आर्म आणि बॉटम ब्लोइंग सिस्टमसह मानक मॉडेलचे वर्णन करते. ही प्रथम-पक्ष प्रकाशित विधाने आहेत. अवतरणामध्ये तरीही प्रत्येक पुरवलेल्या आयटमचे नाव, त्याचा इंटरफेस आणि कोणताही प्रकल्प-विशिष्ट बदल असावा.
फॅक्टरी वाचन:टेबलच्या प्रश्नांशिवाय खरेदी ऑर्डरमध्ये कॉपी करू नका. नमुना मापन, मोल्ड ड्रॉइंग किंवा उपयुक्तता गणना प्रत्येक तपशीलाशेजारी ठेवा जे ते पूर्ण करण्यासाठी आहेत.
उत्पादनाचा आकार मोल्ड फिट आणि काढण्याच्या जागेत अनुवादित करा
संकोचन रणनीती, पोकळी स्टील, कूलिंग, पिंच-ऑफ, व्हेंट्स, नेक टूलिंग आणि माउंटिंग जोडल्यानंतरच उत्पादन रेखाचित्र एक साचा बनते. परिणामी असेंब्ली उत्पादनापेक्षा खूप मोठी असू शकते. 1000 x 1400 mm मर्यादेच्या आत आरामदायी दिसणारा भाग जोडणी आणि हलणारी उपकरणे जोडल्यानंतर घट्ट होऊ शकतो.
रुंदी, उंची आणि स्थापित जाडी स्वतंत्रपणे तपासा. बॅकिंग प्लेट्स आणि अडॅप्टर्ससह संपूर्ण असेंब्ली वापरा. 1100 x 1400 मिमी प्लेटन संदर्भाच्या विरूद्ध माउंटिंग पॅटर्नची पुष्टी करा. पाणी, हायड्रॉलिक, वायवीय आणि विद्युत कनेक्शन त्यांच्या स्थापित स्थितीत दर्शवा.
उघडण्याची जागा ही हालचाल समस्या आहे. टेबल पॅनेलला खोल बरगड्या साफ करण्याची आवश्यकता असू शकते. अडथळा एका कोनात पोकळी सोडू शकतो. पोंटून गरम असताना लवचिक राहू शकतो आणि बाहेर काढताना त्याला आधाराची आवश्यकता असू शकते. रोबोट ग्रिप आणि पार्ट रोटेशनसाठी त्यांच्या स्वत: च्या स्वीप्ट लिफाफा आवश्यक आहेत.
एकाच वेळी मोल्ड बदलण्याच्या मार्गाची योजना करा. KGB110A पृष्ठ 22 t मशीनचे वजन देते परंतु स्वीकार्य मोल्ड वजन प्रकाशित करत नाही. अंतिम मोल्ड-वजन मर्यादा, लिफ्टिंग पॉइंट्स आणि सर्वसाधारण व्यवस्था रेखाचित्रासाठी किंगगलला विचारा. नंतर वनस्पती क्रेन, हुकची उंची आणि दृष्टीकोन सत्यापित करा.
मोल्ड कूलिंग संपूर्ण चक्र नियंत्रित करू शकते. मोठ्या पृष्ठभागांना संतुलित सर्किट्सची आवश्यकता असते, तर जाड वैशिष्ट्यांना फोकस कूलिंगची आवश्यकता असू शकते. दएक्सट्रूजन ब्लो मोल्डिंग मोल्ड मार्गदर्शकअधिक तपशीलाने पिंच-ऑफ, व्हेंटिंग आणि सर्किट नियोजन समाविष्ट करते.
डोके निवडण्यापूर्वी सकल पॅरिसन मागणीची गणना करा
संचयकाने एका मोल्डिंग इव्हेंट दरम्यान डाई सोडणारी सर्व सामग्री वितरित करणे आवश्यक आहे. तयार उत्पादनाचे वजन फक्त एक भाग आहे. डोके फ्लॅश, शेपटी, हँडल स्क्रॅप आणि ट्रिमिंग प्रक्रिया काढून टाकणारी कोणतीही सामग्री देखील फीड करते.
ग्रॉस पॅरिसन मास = नेट मोल्डेड उत्पादन + फ्लॅश आणि ट्रिम + दस्तऐवजीकरण प्रक्रिया भत्ता
मोजलेली किंवा मोल्ड-व्युत्पन्न मूल्ये वापरा. फ्लोट्स, अडथळे, फर्निचर आणि तांत्रिक भागांसाठी कोणतीही सार्वत्रिक स्क्रॅप टक्केवारी नाही.
Kinggle KGB110A साठी PE संचयक-वजन लाइन म्हणून 9(15) kg प्रकाशित करते. तयार-उत्पादन क्षमता नव्हे तर मुख्य आणि सामग्री संदर्भ म्हणून हाताळा. पीई ग्रेड, वितळलेले तापमान, पुनर्नवीनीकरण सामग्री आणि डाय सेटिंग वापरण्यायोग्य वर्तन बदलू शकते. दुसर्या राळला स्वतःचे पुनरावलोकन आवश्यक आहे.
पॅरिसन लांबी वस्तुमानासह महत्त्वाचे आहे. मोल्ड बंद होण्याआधी एक लांब पॅरिझन खाली पडू शकतो किंवा ताणू शकतो. विस्तृत डाई उत्पादनाभोवती आवश्यक ड्रॉ कमी करू शकते परंतु हेड आणि टूलिंग आवश्यकता बदलू शकते. चाचणी दरम्यान डाई साइज, प्रोग्राम केलेले अंतर, एक्सट्रूजन वेळ आणि पॅरीसन स्थिती रेकॉर्ड करा.
निव्वळ मागणी रीग्रिंडवर देखील परिणाम करते. मोठा स्क्रॅप प्रवाह तयार करताना हेवी फ्लॅश संचयकाला बसू शकतो. ग्रॅन्युलेटर, कन्व्हेइंग आणि ब्लेंडिंग सिस्टीम चालू ठेवणे आवश्यक आहे. रीग्रिंड उत्पादनाकडे परत आल्यास, त्याची टक्केवारी आणि दूषितता नियंत्रणे मंजूर फॉर्म्युलेशनमध्ये आहेत.
प्रोफाइल दुरुस्तीसाठी नियंत्रण श्रेणी सोडा. व्यावहारिक काठावर चालणाऱ्या डोक्यामध्ये दाट कोपरे किंवा लांब पॅरिसनसाठी कमी जागा असू शकते. चाचणीने परिभाषित नमुना विंडोवर स्थिर स्थूल वस्तुमान, स्वीकार्य उशी आणि पुनरावृत्ती करण्यायोग्य पॅरिसन प्लेसमेंट दर्शवले पाहिजे.
भिंतीचा नकाशा नियंत्रित पॅरिसन प्रोफाइलमध्ये बदला
वॉल मॅप सांगतो की उत्पादनाला कुठे सामग्रीची आवश्यकता आहे. पॅरिसन प्रोफाइल सांगते की पॅरिसन डोके सोडते तेव्हा डाय गॅप बदलला पाहिजे. वेगळ्या भागातून प्रोफाइल कॉपी करण्यापेक्षा त्या दोन रेकॉर्डला जोडणे अधिक उपयुक्त आहे.
नमुना रेखांकनावर भिंतीची ठिकाणे क्रमांकित करा. प्रत्येक चाचणीनंतर, त्याच क्रमाने समान स्थाने कापून किंवा मोजा. प्रत्येक गटासह भाग वजन आणि प्रोफाइल पुनरावृत्ती रेकॉर्ड करा. एकाच वेळी अनेक सेटिंग्ज बदलल्यास, संघ निकालाचे कारण गमावेल.
KGB110A पृष्ठावर MOOG 100 जाडी नियंत्रकाचे नाव आहे. एMoog DigiPack III मॅन्युअल किंगगलने होस्ट केले आहेकंट्रोलर पद्धत स्पष्ट करते जी उत्पादन फाइल्स संचयित करते आणि प्रोग्राम केलेल्या भिंतीची जाडी मशीनच्या स्थितीशी संबंधित करते. हा उपयुक्त प्रक्रिया पुरावा आहे, परंतु तो प्रत्येक KGB110A वर पुरवलेला अचूक कंट्रोलर इंटरफेस ओळखत नाही.
प्रोफाइल प्रत्येक दोष दूर करू शकत नाही. डाय आणि मँडरेल भूमिती, हेड सेंटरिंग, मेल्ट टेंपरेचर, पॅरिसन स्वेल आणि मोल्ड टाइमिंग अजूनही महत्त्वाचे आहे. पॅरिसन मोल्ड ऑफ-सेंटरमध्ये प्रवेश करत असल्यास, वजन वाढवताना सामग्री जोडणे लक्षण लपवू शकते.
एकदा भाग निघून गेल्यावर, संपूर्ण रेसिपी जतन करा. मटेरियल, रंग, तापमान, शॉट सेटिंग, प्रोफाइल फाइल, ब्लोइंग, कूलिंग आणि मोल्ड रिव्हिजन समाविष्ट करा. दपॅरिसन प्रोग्रामिंग मार्गदर्शकपूर्ण ट्यूनिंग क्रम प्रदान करते.
एक्स्ट्रुजन रिकव्हरी शी कूलिंग आणि स्वीकृत आउटपुटशी जुळवा
सार्वजनिक तक्ता KGB110A HDPE वितळण्याची क्षमता श्रेणी म्हणून 160 ते 200 kg/h सूचीबद्ध करते. उत्पादन प्रश्न हा आहे की निवडलेला स्क्रू स्थिर वितळण्याची गुणवत्ता राखून पुढील शॉटपूर्वी संचयक पुन्हा भरू शकतो का. कमाल माहितीपत्रक दर स्वतःच याचे उत्तर देऊ शकत नाही.
संपूर्ण पॅरिसनमधून एकूण तासाच्या मागणीची गणना करा. प्रति तास नियोजित मोल्डिंग इव्हेंट आणि सक्रिय आउटलेट वापरा. नंतर वास्तविक राळ, रंग आणि रीग्राइंड स्थितीसाठी चाचणी केलेल्या वितळण्याच्या दरासह परिणामाची तुलना करा.
एकूण सामग्रीची मागणी, kg/h = ग्रॉस पॅरिसन मास x मोल्डिंग इव्हेंट प्रति तास x सक्रिय पॅरिसन्स प्रति इव्हेंट
KGB110A पृष्ठ 320 pcs/h सूचीबद्ध करते, परंतु त्यास कोरड्या चक्राचे लेबल देते. ड्राय सायकल हा मशीन-मोशन संदर्भ आहे. उत्पादन आउटपुटमध्ये संचयक पुनर्प्राप्ती, पॅरिझन फॉर्मेशन, ब्लोइंग, कूलिंग, एक्झॉस्ट, ओपनिंग, टेक-आउट, ट्रिमिंग आणि गुणवत्ता नुकसान समाविष्ट आहे.
मोठे भाग बहुतेक वेळा चक्र थंड होण्यासाठी खर्च करतात. तो वेळ एक्सट्रूडरला डोके रिफिल करण्यास अनुमती देऊ शकतो. जर चांगले मोल्ड कूलिंग सायकल लहान करते, तर आवश्यक वितळण्याचा दर वाढतो. सायकल ऑप्टिमायझेशनने केवळ साचा तापमानच नाही तर पुनर्प्राप्ती आणि भिंतीची गुणवत्ता तपासली पाहिजे.
मान्य केलेल्या तपासण्यांनंतर प्रति तास स्वीकृत भागांचा अहवाल द्या. ड्राय सायकल, ग्रॉस सायकल, रिजेक्ट्स आणि स्टॉप्स वेगळ्या कॉलममध्ये ठेवा. दसायकल-टाइम ऑप्टिमायझेशन मार्गदर्शकस्टेज-दर-स्टेज टाइम बजेट कसे तयार करायचे ते दाखवते.
प्रक्षेपित क्षेत्र आणि प्रक्रिया दाबाविरूद्ध 760 kN तपासा
Kinggle KGB110A साठी 760 kN क्लॅम्पिंग फोर्स प्रकाशित करते. ती संख्या पोकळीच्या प्रक्षेपित क्षेत्राजवळ आणि मान्य अंतर्गत दाबाच्या बाजूलाच उपयुक्त ठरते. प्रक्षेपित क्षेत्र हे पार्टिंग प्लेनवरील पोकळीचे सिल्हूट आहे. हे कंटेनरचे प्रमाण किंवा पृष्ठभागाचे क्षेत्रफळ नाही.
एक विस्तृत अडथळा किंवा टेबलटॉप उथळ असतानाही लक्षणीय विभक्त लोड तयार करू शकतो. एक खोल परंतु अरुंद फ्लोट वेगळ्या पद्धतीने वागू शकतो. मल्टी-कॅव्हिटी किंवा मल्टी-पार्ट लेआउट्स क्लॅम्पद्वारे दिसणारे एकूण प्रक्षेपित क्षेत्र वाढवतात.
उत्पादन पृष्ठ 0.8 MPa ब्लो प्रेशर सूचीबद्ध करते. गणनामध्ये वास्तविक उत्पादन विंडो वापरा. मोल्ड व्हेंटिंग, वितळलेले तापमान, पृष्ठभागाचा तपशील आणि भिंतीची जाडी आवश्यक दाब बदलू शकते. फॅक्टरी चाचणीमध्ये सेट दाब आणि उपलब्ध मशीन-इनलेट प्रेशर रेकॉर्ड केले पाहिजे.
फ्लॅश स्थिती उपयुक्त पुरावा आहे. वाढणारा फ्लॅश जास्त विभक्त शक्ती, जीर्ण चिमूटभर भाग, संरेखन समस्या किंवा अतिरिक्त सामग्री दर्शवू शकतो. क्लॅम्प फोर्स वाढवून प्रत्येक फ्लॅश समस्या दुरुस्त करू नका. साचा आणि प्रक्रिया एकत्र तपासा.
मशीन पुरवठादार आणि साचा पुरवठादार यांनी एक गणना मंजूर केली पाहिजे. तांत्रिक फाइलमध्ये प्रक्षेपित क्षेत्र, प्रक्रिया दाब, क्लॅम्पची आवश्यकता आणि गृहीत घटक ठेवा. हे भिन्न गृहितकांवर अवलंबून असलेल्या दोन स्वतंत्र मंजुरींना प्रतिबंधित करते.
पोकळी लेआउट बदलल्यास गणना पुन्हा तपासा. दुसरा भाग जोडणे, पार्टिंग लाईन हलवणे किंवा पॅनेल मोठे करणे प्रक्षेपित क्षेत्र बदलू शकते. इन्सर्ट आणि साइड ॲक्शन देखील मोल्डची प्रतिक्रिया कशी बदलू शकतात. प्रारंभिक उत्पादन स्केच ऐवजी अंतिम मूस रेखांकन, हे चेक बंद केले पाहिजे.
वैशिष्ट्यपूर्ण वाक्यांशावर अवलंबून न राहता भौतिक स्तर परिभाषित करा
KGB110A पेज म्हणते की प्लॅटफॉर्म सिंगल-लेयर उत्पादने प्रदान करू शकतो आणि डबल-लेयर किंवा मल्टी-लेयर स्ट्रक्चर देखील बनवू शकतो. समान सार्वजनिक तपशील सारणीमध्ये एक 110 मिमी स्क्रू आणि एक 75 kW एक्सट्रूडर मोटर सूचीबद्ध आहे. त्यामुळे मल्टी-लेयर प्रोजेक्टला स्टँडर्ड टेबलच्या पलीकडे कॉन्फिगरेशन ड्रॉइंगची आवश्यकता असते.
दुसऱ्या लेयरसाठी उत्पादन कारणासह प्रारंभ करा. हे रंग प्लेसमेंट, पुनर्नवीनीकरण कोर सामग्री किंवा कार्यात्मक अडथळा असू शकते. प्रत्येक लेयरमधील सामग्री आणि लक्ष्य गुणोत्तर सांगा. सुसंगतता, प्रक्रिया तापमान आणि अनुमत फरक तपासा.
नंतर मेल्ट-पाथ आकृतीची विनंती करा. त्याने प्रत्येक एक्सट्रूडर, अडॅप्टर, हेड चॅनेल आणि कंट्रोल पॉइंट ओळखले पाहिजे. प्रस्तावात मोटार आकार, हीटिंग लोड, सामग्री हाताळणी आणि सुधारित उपयुक्तता एकूण दर्शविली पाहिजे. एक सामान्य "मल्टी-लेयर" लेबल हे उपकरण परिभाषित करत नाही.
बदलाचे काम प्रत्येक भौतिक मार्गासोबत वाढते. पर्ज व्हॉल्यूम, क्लिनिंग ऍक्सेस, कलर सीक्वेन्स आणि स्क्रॅप सेग्रिगेशन ऑपरेटिंग वेळेवर परिणाम करतात. उत्पादनास एकाधिक स्तरांची आवश्यकता नसल्यास, अतिरिक्त प्रणाली खरेदीदार मूल्य तयार केल्याशिवाय कार्य जोडू शकते.
एकल-स्तर दिशा
जेव्हा उत्पादनाची कार्यक्षमता, रंग आणि पुनर्वापर योजना एका भिंतीच्या संरचनेसह पूर्ण केली जाऊ शकते तेव्हा एक परिभाषित राळ प्रवाह वापरा.
बहु-स्तर दिशा
प्रत्येक लेयरमध्ये दस्तऐवजीकरण केलेले कार्य आणि स्वीकृती श्रेणी असते तेव्हा प्रकल्प-विशिष्ट सह-एक्सट्रूजन कॉन्फिगरेशनची विनंती करा.
किंग्जले यांचामल्टी-लेयर को-एक्सट्रूजन मार्गदर्शकस्तर भूमिका आणि RFQ मधील प्रश्नांचे स्पष्टीकरण देते.
22 t मशीनभोवती संपूर्ण सेलची योजना करा
प्रकाशित मशीनचे परिमाण 6.6 x 4.2 x 5.2 मीटर आहेत. मशीनचे वजन 22 टी आहे. ही मूल्ये वनस्पती लेआउट सुरू करतात. त्यामध्ये सेवा मंजुरी, पायऱ्या, मोल्ड हाताळणी, रेझिन उपकरणे, कंप्रेसर, कूलिंग सिस्टम, टेक-आउट किंवा डाउनस्ट्रीम फिनिशिंग समाविष्ट नाही.
प्रथम अनुलंब मार्ग तपासा. इमारतीला मशीन, प्लॅटफॉर्म प्रवेश आणि नियोजित लिफ्टिंगसाठी पुरेशी उंची आवश्यक आहे. देखभालीसाठी ओव्हरहेड काढणे आवश्यक असल्यास डाय हेड आणि एक्सट्रूडर घटकांसाठी मार्ग चिन्हांकित करा. अंतिम रेखांकनातून क्रेनची क्षमता आणि हुक पोहोचण्याची पुष्टी करा.
KGB110A पृष्ठ 0.3 MPa आणि थंड पाण्यासाठी 120 L/min प्रकाशित करते. प्रोजेक्ट शीटला इनलेट तापमान, परतावा मर्यादा, पाण्याची गुणवत्ता, गाळण्याची प्रक्रिया आणि सर्किट स्कोप देखील आवश्यक आहे. तापमानाशिवाय प्रवाह क्रमांक कूलिंग सिस्टमला आकार देऊ शकत नाही.
संकुचित हवेसाठी, पृष्ठ 0.8 MPa आणि 1.8 m³/min सूचीबद्ध करते. पीक आणि सरासरी मागणी, रिसीव्हरचे आकारमान, दवबिंदू, गाळण्याची प्रक्रिया आणि कनेक्शन आकाराची पुष्टी करा. जेव्हा हेडर कमी केले जाते तेव्हा मोठ्या उडणाऱ्या घटना दबाव खाली आणू शकतात.
पृष्ठ सरासरी ऊर्जा वापर म्हणून 52 ते 60 kW असे लेबल करते. kW ही पॉवर असल्यामुळे, याला प्रकाशित ऑपरेटिंग-पॉवर संदर्भ म्हणून हाताळा. प्रति भाग kWh मध्ये रूपांतरित करू नका.EUROMAP 46.2उत्पादनाशी संबंधित ऊर्जा मापन दिलेल्या मशीन, मोल्ड आणि उत्पादनाशी स्थिर परिस्थितीत जोडते.
दकारखाना उपयुक्तता मार्गदर्शकविद्युत सीमा, हवा, पाणी, नागरी कार्य आणि प्रवेश समाविष्ट करते. स्थापनेच्या मंजुरीसाठी सार्वजनिक लिफाफाऐवजी अंतिम सामान्य व्यवस्था रेखाचित्र वापरा.

शोधण्यायोग्य उत्पादन चाचणीसह कॉन्फिगरेशन सिद्ध करा
फॅक्टरी चाचणीने नमुना फाइलमध्ये वर्णन केलेले उत्पादन कार्य पुन्हा तयार केले पाहिजे. मंजूर साचा, राळ आणि प्रमुख पर्याय उपस्थित असणे आवश्यक आहे. जर पर्याय वापरला गेला असेल, तर फरक रेकॉर्ड करा आणि त्यानुसार निष्कर्ष मर्यादित करा.
धावण्यापूर्वी नमुना क्रमाची योजना करा. मोल्डिंग क्रमाने भागांची संख्या. स्थिर उत्पादन केव्हा सुरू होते आणि मोजमाप विंडो किती काळ टिकते ते परिभाषित करा. EUROMAP 46.2 ला त्याच्या उत्पादन-संबंधित उर्जा पद्धतीसाठी स्थिर मशीन परिस्थिती आणि चाचणी संदर्भाचा भाग म्हणून उत्पादन गुणवत्ता दस्तऐवज आवश्यक आहे.
- कॉन्फिगरेशन ओळखा.मशीन अनुक्रमांक, हेड ऑप्शन, डाय टूलिंग, मोल्ड रिव्हिजन, कंट्रोलर आणि स्थापित ऑटोमेशन रेकॉर्ड करा.
- सूत्रीकरण सत्यापित करा.वास्तविक चाचणी सामग्रीमधून राळ ग्रेड, पुरवठादार, रंग, ऍडिटीव्ह आणि रीग्राइंड सामग्री रेकॉर्ड करा.
- रेसिपी कॅप्चर करा.तापमान, शॉट सेटिंग्ज, वॉल प्रोफाइल, ब्लो सेटिंग्ज, कूलिंग कंडिशन आणि ऑटोमेशन टाइमिंग जतन करा.
- वस्तुमान शिल्लक बंद करा.उत्पादन, प्रत्येक ट्रिम प्रवाह आणि संपूर्ण एकूण शॉटचे वजन करा. कोटेड हेड बेससह त्याची तुलना करा.
- भिंतीचा नकाशा मोजा.क्रमांकित स्थाने आणि मान्य पद्धत वापरा. वाचन प्रत्येक नमुना क्रमांकाशी जोडलेले ठेवा.
- कार्यात्मक तपासणी चालवा.केवळ उत्पादन-विशिष्ट चाचण्या आणि मंजूर आवश्यकता लिहिलेल्या मर्यादा लागू करा.
- प्रामाणिकपणे आउटपुट मोजा.स्वतंत्र कोरडे चक्र, स्थूल चक्र, स्वीकृत भाग, मान्य कालावधीत नाकारले जातात आणि थांबतात.
- उपयुक्तता नोंदवा.स्वीकृत उत्पादन बनवताना परिभाषित सीमांवर शक्ती, हवा आणि पाणी मोजा.
- खुल्या वस्तू बंद करा.प्रत्येक विचलनाचा मालक, सुधारात्मक कृती, पुराव्याची आवश्यकता आणि देय तारीख द्या.
अहवालासाठी फक्त सर्वोत्तम भाग निवडू नका. भिन्नता दर्शविणारा क्रम ठेवा. पाककृती बदलल्यास, नवीन नमुना गट सुरू करा. हे प्रक्रियेच्या विकासाला स्वीकृती पुराव्यापासून वेगळे करते.
चाचणीपूर्वी मोजमापाच्या साधनांवर सहमत व्हा. रेकॉर्ड स्केल रिझोल्यूशन, जाडी पद्धत आणि कॅलिब्रेशन स्थिती जेथे ते परिणाम प्रभावित करतात. नमुना क्रमासाठी समान साधने वापरा. खरेदीदार आणि पुरवठादार वेगवेगळ्या पद्धतींनी मोजमाप करत असल्यास, भाग असहमत असल्याचे ठरवण्यापूर्वी त्या पद्धतींची तुलना करा.
अयशस्वी परिणामास संदर्भ आवश्यक आहे. संबंधित सेटिंग्ज, अलार्म इतिहास, नमुना क्रमांक आणि तपासणी रेकॉर्ड ठेवा. दुरुस्त केलेला भाग दुरुस्ती सिद्ध करू शकतो, परंतु तो पूर्वीचे विचलन मिटवू नये. हा इतिहास संघाला फिक्स स्थिर आहे की तात्पुरता हे ठरवण्यास मदत करतो.
कच्चा डेटा, फोटो, पाककृती निर्यात आणि स्वाक्षरी केलेले सारांश एकत्र साठवा. दकारखाना स्वीकृती चाचणी मार्गदर्शकमशीन, उत्पादन आणि दस्तऐवज तपासणीसाठी एक व्यापक प्रोटोकॉल प्रदान करते.
KGB110A बसते की नाही हे ठरवण्यासाठी चार गेट्स वापरा
जेव्हा चार पुरावे बंद होतात तेव्हा KGB110A शॉर्टलिस्टमध्ये समाविष्ट होते. प्रथम, साचा प्लेट, लिफाफा, जाडी श्रेणी आणि हालचालीमध्ये बसतो. दुसरे, निवडलेले हेड उपयुक्त नियंत्रण श्रेणीसह सकल पॅरिसन वितरित करू शकते. तिसरे, एक्सट्रूजन पुनर्प्राप्ती वास्तविक सामग्रीसह लक्ष्य चक्रास समर्थन देते. चौथे, कारखाना आवश्यक उपयुक्तता आणि हाताळणी पुरवू शकतो.
160L लेबल कोणतेही गेट बदलू शकत नाही. एक लांब भाग साचा तपासणी अयशस्वी होऊ शकते. जड भाग शॉट चेक अयशस्वी होऊ शकते. एक लहान चक्र पुनर्प्राप्ती तपासणी अयशस्वी होऊ शकते. मर्यादित उंचीचा कारखाना इंस्टॉलेशन तपासणीमध्ये अयशस्वी होऊ शकतो.
जेव्हा उत्पादन आणि साचा खूपच लहान असेल आणि मोठ्या व्यासपीठाने उपयुक्त क्षमता जोडली नाही तेव्हा मशीन श्रेणी खाली हलवा. जेव्हा ग्रॉस शॉट, मोल्ड स्पेस किंवा क्लॅम्पची मागणी सिद्ध श्रेणीपेक्षा जास्त असेल तेव्हा वर हलवा किंवा दुसऱ्या कॉन्फिगरेशनची विनंती करा. दKGB100B 120L मार्गदर्शकसमीप कमी-श्रेणी अभियांत्रिकी तपासणी प्रदान करते.
स्वाक्षरी केलेल्या आवश्यकता मॅट्रिक्ससह निवड पूर्ण करा. प्रत्येक ओळीत खरेदीदाराचे इनपुट, प्रस्तावित कॉन्फिगरेशन आणि अनुपालन सिद्ध होईल अशा पुराव्याचे नाव दिले पाहिजे. माहितीपत्रक गृहीत धरून बदलण्याऐवजी अज्ञात वस्तू उघड्याच राहाव्यात.
मशीन मॉडेल नंतर उत्पादन फाइल परिणाम आहे. तो ऑर्डर मोल्ड डिझायनर, मशिन बिल्डर आणि खरेदीदाराला काम करण्यासाठी तथ्यांचा एक संच देतो.
वारंवार विचारले जाणारे प्रश्न
KGB110A 160L ब्लो मोल्डिंग मशीन कोणत्या उत्पादनांसाठी आहे?
Kinggle चे उत्पादन पृष्ठ बॅरल्स, फर्निचर, फ्लोट्स, पोंटून, खेळणी, ऑटो पार्ट्स आणि रहदारी अडथळे सूचीबद्ध करते. हे अर्ज कुटुंबे आहेत. विशिष्ट उत्पादनाला अजूनही मोल्ड फिट, ग्रॉस पॅरिसन मास, क्लॅम्प डिमांड, मटेरियल, कूलिंग आणि रिमूव्हल तपासण्याची आवश्यकता आहे.
मी भौतिक नमुना तसेच रेखाचित्र का पाठवावे?
रेखाचित्र मंजूर भूमिती परिभाषित करते, तर नमुना अभियांत्रिकी कार्यसंघाला वजन, विभाजन रेखा, ट्रिम, भिंत वितरण आणि हाताळणी तपासण्यात मदत करते. जेव्हा शक्य असेल तेव्हा दोन्ही वापरा. नमुना वर्तमान डिझाइनपेक्षा वेगळा असल्यास रेखाचित्र आणि लेखी चाचण्या नियंत्रित केल्या पाहिजेत.
KGB110A चे उत्पादन 320 pcs/h आहे का?
क्र. KGB110A पृष्ठ 320 pcs/h ला ड्राय सायकल म्हणून लेबल करते. स्वीकृत आउटपुटमध्ये एक्सट्रूजन रिकव्हरी, पॅरिझन फॉर्मेशन, ब्लोइंग, कूलिंग, टेक-आउट, ट्रिमिंग, रिजेक्ट आणि प्रोडक्शन मोल्ड आणि रेजिनसह मोजलेले स्टॉप समाविष्ट असले पाहिजेत.
KGB110A वर 15 किलोचा तयार झालेला PE भाग चालू शकतो का?
सार्वजनिक तक्ता पीई संचयक-वजन संदर्भ म्हणून 9(15) किलो दर्शवितो, तयार-उत्पादन क्षमता नाही. ग्रॉस पॅरिसन मासमध्ये उत्पादन आणि सर्व फ्लॅश किंवा ट्रिम समाविष्ट आहे. निवडलेले हेड, राळ आधार आणि ऑपरेटिंग मार्जिनची पुष्टी करा, नंतर उत्पादन चाचणीमध्ये निकाल सिद्ध करा.
मानक KGB110A बहु-स्तर उत्पादने बनवते का?
उत्पादनाच्या वर्णनात सिंगल-लेयर आणि मल्टी-लेयर सोल्यूशन्सचा उल्लेख आहे, तर सार्वजनिक टेबलमध्ये एक स्क्रू आणि एक एक्सट्रूडर मोटर सूचीबद्ध आहे. मल्टी-लेयर प्रोजेक्टसाठी स्वतंत्र मेल्ट-पाथ ड्रॉइंग, एक्सट्रूडर लिस्ट, हेड कॉन्फिगरेशन, लेयर-रेशो रेंज आणि सुधारित युटिलिटी शीटची आवश्यकता असते.
KGB110A चौकशीमध्ये काय समाविष्ट केले पाहिजे?
उत्पादनाचे रेखाचित्र, नमुना फोटो, परिमाण, निव्वळ वजन, भिंतीचा नकाशा, राळ, ट्रिम अंदाज, गुणवत्ता चाचण्या, स्वीकृत आउटपुट लक्ष्य, मोल्ड डेटा आणि फॅक्टरी उपयुक्तता पाठवा. Kinggle नंतर डोके, साचा जागा, एक्सट्रूजन व्यवस्था आणि स्वीकृती योजनेची पुष्टी करू शकतो.
उत्पादनाचा पुरावा पाठवा, केवळ खंडच नाही
सॅम्पल फाइल, मोल्ड माहिती, आउटपुट टार्गेट आणि वनस्पती परिस्थिती Kinggle सोबत शेअर करा. KGB110A कॉन्फिगरेशनची पुष्टी करण्यासाठी आणि उत्पादन-आधारित चाचणी परिभाषित करण्यासाठी प्रोजेक्ट टीम त्या तथ्यांचा वापर करू शकते.
KGB110A कॉन्फिगरेशन पुनरावलोकनाची विनंती करास्रोत आणि पुनरावलोकन आधार
- Kinggle, 160L एकुलेट ब्लो मोल्डिंग मशीन, मॉडेल KGB110A. उत्पादनाची स्थिती, तपशील आणि नमूद केलेले अर्ज, 15 सप्टेंबर 2026 रोजी तपासले.
- Kinggle विक्री प्रक्रिया. उत्पादन-माहिती विनंती आणि नमूद तपासणी कार्यप्रवाह, 15 सप्टेंबर 2026 रोजी तपासले.
- Moog DigiPack III सूचना मॅन्युअल किंगगलने होस्ट केले आहे. संचयक किंवा सतत मशीनसाठी संचयित उत्पादन फाइल्स आणि प्रोग्राम केलेले भिंत-जाडी नियंत्रण.
- EUROMAP 46.2, एक्स्ट्रुजन ब्लो मोल्डिंग मशीन्स, उत्पादनाशी संबंधित ऊर्जा वापराचे निर्धारण. आवृत्ती 1.0, जानेवारी 2014.
संपादकीय टीप:Kinggle हे या मार्गदर्शकाचे निर्माता आणि प्रकाशक आहेत. उत्पादन डेटा प्रथम-पक्ष प्रकाशित माहिती म्हणून सादर केला जातो. स्वाक्षरी केलेले प्रकल्प तपशील आणि साक्षीदार चाचणीने ऑर्डर केलेल्या मशीनचे नियंत्रण केले पाहिजे.