दोन डोके, दोन पॅरिसन्स आणि दोन पोकळी बहुतेक वेळा एकाच उत्पादन संकल्पनेतील असतात - परंतु ते अदलाबदल करण्यायोग्य संज्ञा नाहीत. योग्य मांडणी बाटली, आउटलेट पिच, मोल्ड स्पेस आणि ग्रॉस मेल्ट डिमांडने सुरू होते, टार्गेट हेड गणनेपासून नाही.
“फोर-कॅव्हिटी बॉटल ब्लोइंग मशीन” मागणाऱ्या खरेदीदाराला चार-आउटलेट डाय हेड, चार-कॅव्हीटी मोल्ड आणि एक किंवा दोन मोल्ड स्टेशन मिळू शकतात. "डबल हेड ब्लो मोल्डिंग मशीन" मागणारा दुसरा खरेदीदार फक्त दोन पॅरिसन्सचा संदर्भ देत असेल. अवतरण प्रत्येक घटकाची यादी करत नाही तोपर्यंत, दोन पक्ष भिन्न उपकरणांची कल्पना करताना समान संख्येवर चर्चा करू शकतात.
हे मार्गदर्शक त्या अटी वेगळे करते, हेड निवडीमागील मितीय मर्यादा दर्शविण्यासाठी वर्तमान Kinggle 2L, 5L आणि 15L तपशील वापरते आणि उत्पादन उत्पादनाचा शोध न लावता एक-, दोन-, तीन- आणि चार-हेड संकल्पनांची तुलना करण्यासाठी वस्तुमान-संतुलन पद्धत प्रदान करते.
प्रथम, चार भिन्न गणनांची नावे द्या
शब्दडोकेबाजारात ढिलेपणाने वापरले जाते. एक्सट्रुजन ब्लो मोल्डिंग डाय हेड वितळते आणि ट्यूबलर पॅरिसन तयार करते. मल्टी-पॅरिसन डाय हेडमध्ये अनेक आउटलेट असतात. मग साचा त्या पॅरिसन्सच्या आसपास बंद होतो आणि प्रत्येक मोल्ड पोकळी एक भाग बनवते. स्टेशन ही संपूर्ण मोल्ड-आणि-क्लॅम्प स्थिती आहे जी त्यांना प्राप्त करते. लेयर हा एक मटेरियल लेयर आहे जो एक्सट्रूजन आणि डाय-हेड सिस्टमद्वारे तयार केला जातो.
| मोजा | भौतिक अर्थ | उदाहरण खरेदीदार प्रश्न | गृहीत धरू नका |
|---|---|---|---|
| डाय-हेड आउटलेट | ओपनिंग्स ज्यामधून पॅरिसन्स एका मोल्डिंग इव्हेंटमध्ये बाहेर पडतात | प्रस्ताव सिंगल, डबल, ट्रिपल की फोर हेड आहे? | आउटलेट संख्या स्वीकारलेल्या बाटल्यांच्या समान संख्येची हमी देते |
| पॅरिसन्स | मोल्डद्वारे कॅप्चर केलेली ट्यूबलर वितळलेली लांबी | पॅरिसन्समध्ये वजन आणि वेळ कसा संतुलित केला जाईल? | तितकेच अंतर असलेले आउटलेट्स नेहमी समान पॅरिसन्स देतात |
| साचा पोकळी | एका साच्यात भाग आकार तयार होतो | साचा प्रत्येक घटनेला एक, दोन किंवा चार भाग बनवतो का? | त्या पोकळीची संख्या मोल्ड स्टेशनच्या संख्येचे वर्णन करते |
| स्टेशन्स | मशीनद्वारे वापरलेल्या मोल्ड-आणि-क्लॅम्प पोझिशन्स पूर्ण करा | मशीन सिंगल स्टेशन आहे की दुहेरी स्टेशन? | दुसरं स्टेशन म्हणजे सेकंड डाय हेड |
| स्तर | भिंत रचना ओलांडून साहित्य स्तर | भाग मोनोलेयर आहे की मल्टीलेयर? | त्या “दुहेरी थर” म्हणजे दुहेरी डोके किंवा दुहेरी पोकळी |
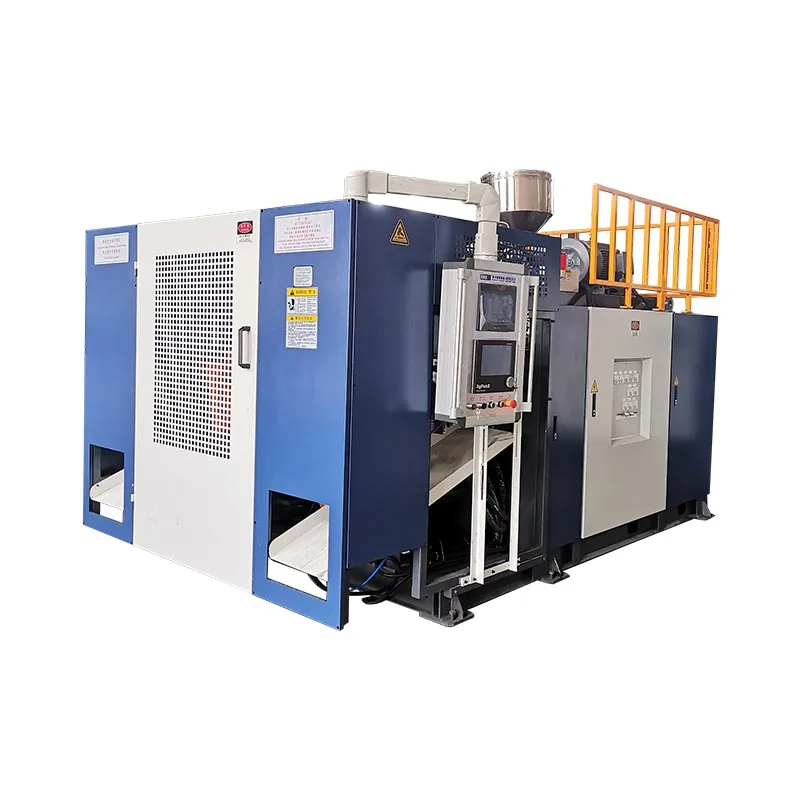
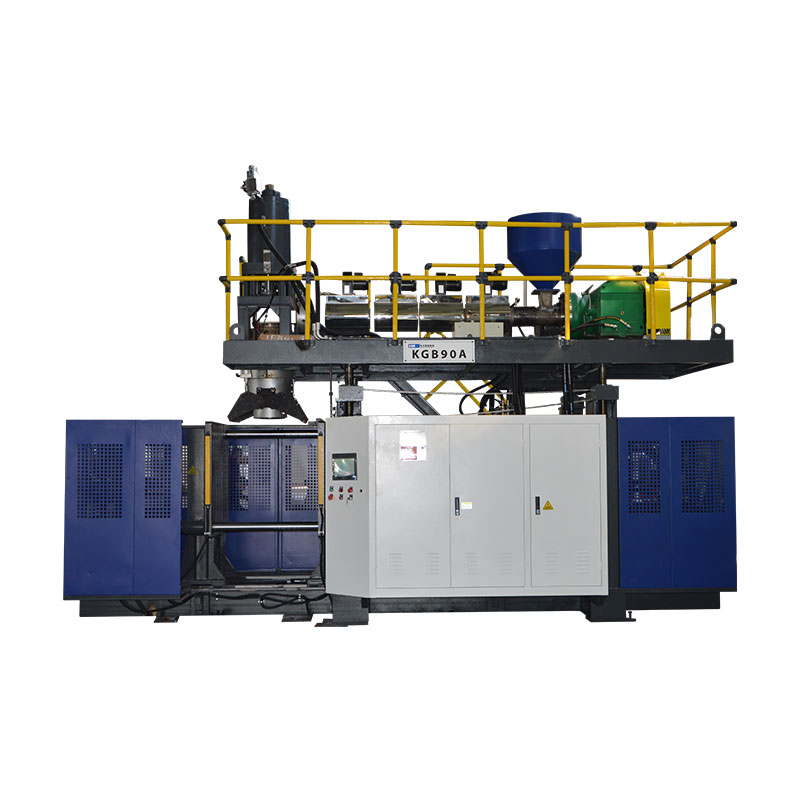
स्वतंत्र उपकरण साहित्य समान फरक करते. दR&B सतत एक्सट्रूजन शटल डेटा शीटएकाधिक आउटलेट्ससह डाय-हेड कॉन्फिगरेशनपासून स्वतंत्रपणे एक- किंवा दोन-स्टेशन क्लॅम्प कॉन्फिगरेशन सूचीबद्ध करते. ते वेगळे करणे कोणत्याही RFQ मध्ये उपयुक्त आहे: स्टेशन्स, डाय आउटलेट्स, मोल्ड कॅव्हिटी आणि लेयर्स वेगवेगळ्या रेषांवर निर्दिष्ट करा.
डाय हेडने आउटलेट मिळताच काय बदल होतात?
मल्टी-हेड, मल्टी-डाय किंवा मल्टी-पॅरिझन ब्लो मोल्डिंग मशीन समांतर अनेक पॅरिसन तयार करते. जर साचा आणि प्रक्रिया प्रत्येक पॅरिसन कॅप्चर करण्यासाठी आणि एक बाटली तयार करण्यासाठी डिझाइन केली असेल, तर प्रत्येक मोल्डिंग इव्हेंटमध्ये भाग वाढू शकतात. नफा सशर्त आहे. प्रत्येक आउटलेटला जागा, वितळण्याचा प्रवाह, तापमान नियंत्रण आणि संबंधित पोकळीची स्थिती आवश्यक आहे.
हा आकृती संकल्पनात्मक आहे, किंगल टूलिंग ड्रॉइंग नाही. वास्तविक आउटलेट व्यास, खेळपट्टी, प्रवाह चॅनेल आणि पोकळी लेआउट बाटली आणि मशीनवर अवलंबून असतात. “दोन डोके”, “तीन डोके” आणि “चार डोके” हे पूर्ण वैशिष्ट्यांऐवजी प्रारंभिक वर्णन आहेत.
अधिक डोके उपलब्ध मोल्डिंग रुंदी विभाजित करतात
एक मोठा पॅरिसन मशीनच्या उपलब्ध मोल्ड रुंदीचा अधिक वापर करू शकतो. जेव्हा अनेक आउटलेट्स ती जागा सामायिक करतात तेव्हा बाटलीची रुंदी, पोकळीतील पिच, नेक पोझिशन, फ्लॅश पॉकेट आणि कूलिंग कनेक्शन्स शेजारी बसावे लागतात. मोल्डला पोकळ्यांमध्ये पुरेसे स्टील आणि ट्रिमिंग आणि भाग काढण्यासाठी पुरेशी जागा देखील आवश्यक आहे.
अधिक डोके प्रति कार्यक्रम आवश्यक एकूण वितळणे वाढते
जर एका एकूण पॅरिसनचे वजन 0.10 किलोग्रॅम असेल, तर चार समतुल्य पॅरिसनला त्यांच्या वास्तविक वजनातील फरक विचारात घेण्यापूर्वी 0.40 किलो प्रति मोल्डिंग इव्हेंट आवश्यक आहे. उदाहरण फक्त अंकगणित स्पष्ट करते; हे किंगल बाटलीचे तपशील नाही. घटनांमधील अंतर कमी केल्याने तासाभराची वितळण्याची मागणी आणखी वाढते.
अधिक डोके नियंत्रित करण्यासाठी अधिक पोझिशन्स तयार करतात
मोल्ड उघडल्यानंतर चार दृश्यमान बाटल्या चार समतुल्य प्रक्रिया सिद्ध करत नाहीत. एक आउटलेट अधिक गरम होऊ शकते, एक पॅरिसन वेगळ्या पद्धतीने साडू शकते, एक पोकळी अधिक हळूहळू थंड होऊ शकते किंवा एक ट्रिमिंग स्थिती अतिरिक्त फ्लॅश सोडू शकते. त्यामुळे मल्टी-कॅव्हिटी आउटपुट मोजले जावे आणि स्थितीनुसार तपासणी केली जावी—केवळ एकत्रित बेरीज म्हणून नाही.
मूळ तुलना: मशीन प्लॅटफॉर्मद्वारे प्रकाशित किंगगल हेड मर्यादा
किंगगलची सध्याची सतत एक्सट्रुजन ब्लो मोल्डिंग पृष्ठे अनेक मॉडेल्सवर पर्यायी दोन-, तीन- आणि चार-डाय-हेड कॉन्फिगरेशनचे वर्णन करतात. विनिर्देश सारणी सिंगल- आणि डबल-हेड संदर्भांसाठी अचूक परिमाण प्रकाशित करतात. ते या पृष्ठांसाठी तिहेरी- किंवा चार-हेड पिच प्रकाशित करत नाहीत, म्हणून त्या मांडणींना एक्स्ट्रापोलेशन ऐवजी प्रोजेक्ट अभियांत्रिकी आवश्यक आहे.
| Kinggle मॉडेल | स्टेशन | कमाल उत्पादन क्षमता | कमाल मोल्ड आकार (W×H) | एचडीपीई वितळण्याची क्षमता | सिंगल-हेड कमाल डाय-पिन व्यास | प्रकाशित दुहेरी-हेड केंद्र अंतर | डबल-हेड कमाल डाय-पिन व्यास |
|---|---|---|---|---|---|---|---|
| KGB2L | अविवाहित | 2 एल | 360 × 380 मिमी | 30 किलो/ता | 90 मिमी | 130 मिमी | 60 मिमी |
| KGB2D | दुहेरी | 2 एल | 360 × 380 मिमी | ५५ किलो/ता | 90 मिमी | 130 मिमी | 60 मिमी |
| KGB5L | अविवाहित | 5 एल | 410 × 450 मिमी | ५५ किलो/ता | 150 मिमी | 150-180 मिमी | 80 मिमी |
| KGB5D | दुहेरी | 5 एल | 410 × 450 मिमी | 80 किलो/ता | 150 मिमी | 150-180 मिमी | 80 मिमी |
| KGB15L | अविवाहित | 15 एल | 580 × 500 मिमी | 100 किलो/ता | 220 मिमी | 240-280 मिमी | 150 मिमी |
| KGB15D | दुहेरी | 15 एल | 580 × 550 मिमी | 120 किलो/ता | 220 मिमी | 240-280 मिमी | 150 मिमी |
Kinggle ची 2L पृष्ठे देखील 50 ml ते 2 L पर्यंतच्या अनुप्रयोगांचे वर्णन करतात. ती श्रेणी उत्पादन कुटुंब ओळखते; याचा अर्थ असा नाही की श्रेणीतील प्रत्येक कंटेनर प्रत्येक डोक्याच्या संख्येत बसतो. रुंद 2L बाटलीला एकच आउटलेट आवश्यक असू शकते तर अनेक अरुंद बाटल्या बहु-पोकळीच्या संकल्पनेत बसू शकतात. कमाल व्हॉल्यूम केवळ लेआउट ठरवू शकत नाही.


किंगल डेटा हेड निवडीबद्दल काय प्रकट करतो
1. स्टेशन संख्या आणि मुख्य भूमिती स्वतंत्र निवडी आहेत
2L जोडीमध्ये, सिंगल- आणि डबल-स्टेशन दोन्ही मॉडेल समान 90 मिमी सिंगल-हेड मर्यादा, 130 मिमी डबल-हेड सेंटर अंतर आणि 60 मिमी डबल-हेड डाय-पिन मर्यादा प्रकाशित करतात. 5L आणि 15L जोड्या त्यांच्या संबंधित प्लॅटफॉर्ममध्ये समान पॅटर्नचे अनुसरण करतात. दुस-या स्थानकाने साचे कसे बदलतात; ते आपोआप आउटलेट संख्या किंवा आउटलेट पिच बदलत नाही.
2. डबल-हेड लेआउटमध्ये प्रति आउटलेट कमी व्यास उपलब्ध आहे
प्रत्येक प्लॅटफॉर्म सिंगल-हेड संदर्भापेक्षा डबल-हेड संदर्भासाठी एक लहान कमाल डाय-पिन व्यास प्रकाशित करतो: 2L वर 60 विरुद्ध 90 मिमी, 5L वर 80 विरुद्ध 150 मिमी, आणि 15L वर 150 विरुद्ध 220 मिमी. हे पूर्ण झालेल्या बाटलीच्या व्यासाचा अंदाज लावत नाही, परंतु "दुसरे हेड जोडा" हे केवळ आउटपुट सेटिंग का नाही हे दर्शविते. डाय, पॅरिसन आणि बाटलीची भूमिती एकत्र बदलतात.
3. मोठे प्लॅटफॉर्म विस्तृत मोल्ड आणि आउटलेट-स्पेसिंग संदर्भ प्रकाशित करतात
कमाल साचा संदर्भ 2L जोडीवर 360 × 380 मिमी ते 5L जोडीवर 410 × 450 मिमी आणि 15L जोडीवर 580 मिमी रुंद पर्यंत वाढतो. प्रकाशित डबल-हेड सेंटर अंतर 130 मिमी ते 150-180 मिमी आणि नंतर 240-280 मिमी पर्यंत वाढते. हे आकडे प्लॅटफॉर्मच्या निवडीला बाटलीच्या अंतराशी जोडतात, फक्त नाममात्र लिटर नाही.
4. जोडलेले डबल-स्टेशन मॉडेल अधिक वितळण्याची क्षमता प्रकाशित करतात
डबल-स्टेशन उदाहरणे त्यांच्या सिंगल-स्टेशन भागीदारांपेक्षा उच्च HDPE वितळण्याची क्षमता प्रकाशित करतात: 2L वर 55 विरुद्ध 30 kg/h, 5L वर 80 विरुद्ध 55 kg/h, आणि 120 विरुद्ध 100 kg/h 15L वर. फरकांचे कोणतेही एकल गुणोत्तर नाही आणि ते आउटपुट गुणक सिद्ध करत नाहीत. स्टेशन्स आणि हेड्स सारख्याच गणनेत एक्स्ट्रुजन सिस्टम का आहे ते ते दर्शवतात.
5. तीन- आणि चार-हेडच्या दाव्यांसाठी उत्पादन-विशिष्ट रेखाचित्र आवश्यक आहे
उत्पादन वर्णने लवचिक 2/3/4 बहु-डाय-हेड कॉन्फिगरेशनला अनुमती देतात, परंतु त्यांच्या तक्त्यामध्ये सार्वत्रिक तिप्पट- किंवा चार-हेड केंद्र अंतर सांगितले जात नाही. दुहेरी-हेड पंक्तीमधून त्या परिमाणे शोधणे बाटलीची रुंदी, मोल्ड स्टील, खेळपट्टी, मान स्थान आणि सेवा प्रवेशाकडे दुर्लक्ष करेल. योग्य पुढील दस्तऐवज हे खरेदीदाराच्या भागाच्या रेखांकनावर आधारित प्रस्तावित हेड-आणि-मोल्ड लेआउट आहे.
बाटलीमधून डोक्याची संख्या निवडा - इच्छित गुणकातून नाही
जेव्हा खरेदीदार पुरवठादाराला उत्पादनाची संपूर्ण व्याख्या देतो तेव्हा फॅक्टरी कोटेशन अधिक विश्वासार्ह बनते. प्रस्तावित टूलिंग फॅमिलीसाठी सर्वात रुंद आणि सर्वात वजनदार SKU ने सुरुवात करा. नंतर अव्यवहार्य तडजोड न करता लहान उत्पादने समान मशीन सामायिक करू शकतात का ते तपासा.
बाटलीची रुंदी आणि मध्यभागी अंतर
मध्यवर्ती अंतर समीप आउटलेट सेंटरलाइन दरम्यान मोजले जाते. प्रत्येक पॅरिसन योग्य मोल्ड स्थितीत प्रवेश करण्यासाठी त्यास पोकळीच्या व्यवस्थेशी पुरेशी जुळणे आवश्यक आहे. बाटलीच्या शरीराची रुंदी आवश्यकतेचा फक्त एक भाग आहे. नेक फिनिश, हँडल, फ्लॅश पॉकेट, पिंच-ऑफ क्षेत्र आणि पोकळ्यांमधील मोल्ड वॉल देखील जागा वापरतात.
भाग वजन आणि एकूण पॅरिसन वस्तुमान
पूर्ण झालेल्या बाटलीचे वजन प्रत्येक इव्हेंटसाठी एक्सट्रूडरने पुरवले पाहिजे असे वस्तुमान नाही. ग्रॉस पॅरिझनमध्ये बाटलीसाठी कॅप्चर केलेली सामग्री तसेच टॉप आणि बॉटम फ्लॅश आणि इतर कोणत्याही सुव्यवस्थित सामग्रीचा समावेश होतो. एका स्थानाच्या एकूण वस्तुमानाचा सर्व सक्रिय स्थानांनी गुणाकार करा, नंतर नियोजित इव्हेंट दराने एक्सट्रूजन सिस्टमसह एकूणाची तुलना करा.
थंड करणे आणि काढणे
प्रत्येक मोल्ड क्लोजमध्ये काढण्यासाठी अधिक पोकळी अधिक उष्णता निर्माण करू शकतात. असमान पाण्याचे मार्ग एक पोकळी मंद स्थितीत बनवू शकतात. मोल्ड उघडल्यानंतर, सेलने प्रत्येक भाग वेगळे करणे, ट्रिम करणे, चाचणी करणे आणि टक्कर न होता किंवा जास्त प्रमाणात जमा करणे आवश्यक आहे. एक मोल्डिंग मशीन त्याची हालचाल पूर्ण करू शकते तर डाउनस्ट्रीम उपकरणे आधीपासूनच उत्पादनातील अडथळे आहेत.
SKU धोरण
उच्च-पोकळीचा साचा स्थिर, अरुंद बाटलीच्या कुटुंबासाठी अनुकूल असू शकतो. जेव्हा ऑर्डर कमी असतात, डिझाईन अनेकदा बदलतात किंवा SKU चा मोठा हिस्सा समान खेळपट्टी वापरू शकत नाही तेव्हा ते कमी आकर्षक असू शकते. SKU द्वारे वार्षिक चांगल्या-भागाची मागणी आणि बदलण्याच्या वेळेची तुलना करा. प्रत्येक मोल्डला एका हंगामी शिखराभोवती आकार देऊ नका जोपर्यंत उर्वरित कारखाना ती क्षमता वापरू शकत नाही.
इव्हेंट, भाग आणि वस्तुमान संतुलनासह वास्तववादी आउटपुटची गणना करा
कॅटलॉग ड्राय सायकल आणि डोक्याची संख्या विक्रीयोग्य बाटल्यांचा अंदाज लावण्यासाठी पुरेशी नाही. दोन जोडलेली गणना वापरा: एक स्वीकृत भागांसाठी आणि एक एकूण वितळलेल्या मागणीसाठी.
चांगले भाग प्रति तास = स्थिर मोल्डिंग इव्हेंट प्रति तास × प्रति इव्हेंट तयार केलेले भाग × स्वीकृत अंश
एकूण वितळण्याची मागणी (किलो/ता) = स्थिर मोल्डिंग इव्हेंट प्रति तास × एकूण एकूण पॅरिसन वस्तुमान प्रति इव्हेंट (किलो)
स्वीकृत अपूर्णांक खरेदीदाराच्या गुणवत्तेची व्याख्या आणि सहमत चाचणी किंवा प्रामाणिक नियोजन गृहीतकेतून येणे आवश्यक आहे. एकूण स्थूल पॅरिसन वस्तुमान ही एका इव्हेंटमध्ये वापरलेल्या सर्व पॅरिसन्सची बेरीज आहे. जर चार आउटलेट्स एकसारखे वस्तुमान वितरीत करत नसतील, तर चार पोझिशन्स जोडण्यापूर्वी त्यांची स्वतंत्रपणे नोंद करा.
एक पारदर्शक काल्पनिक उदाहरण
गृहीत धरा प्रस्तावित चार-आउटलेट लेआउट प्रत्येक इव्हेंटमध्ये चार बाटल्या बनवते. स्थिर चाचणी दरम्यान - कोरडे चक्र नाही - सेल प्रति तास 300 मोल्डिंग इव्हेंट पूर्ण करते. मान्य स्वीकृत अपूर्णांक 0.97 असल्यास, गणना केलेले चांगले आउटपुट 300 × 4 × 0.97 = 1,164 बाटल्या प्रति तास आहे. प्रति इव्हेंट एकूण एकूण पॅरिसन वस्तुमान 0.44 किलो असल्यास, एकूण वितळण्याची मागणी 300 × 0.44 = 132 kg/h आहे.
ते संख्या केवळ शिकवण्याचे उदाहरण आहेत आणि किंगल मॉडेलचे परिणाम नाहीत. चार-हेड मशीन आपोआप का योग्य नाही हे ते दाखवतात: प्रस्तावित एक्सट्रूडरला सामग्री आणि परिस्थितींसाठी सत्यापित क्षमता आवश्यक असेल, थंड होत असताना आणि सर्व डाउनस्ट्रीम पायऱ्या घटना दर आणि गुणवत्ता टिकवून ठेवण्यासाठी आवश्यक असतील. खरेदीचा निर्णय घेण्यापूर्वी मोजलेला प्रकल्प डेटा बदला.
किंग्जले यांचासतत ब्लो मोल्डिंग मशीन मार्गदर्शकस्टेशनची संख्या, डाई-हेड पोकळी आणि सायकलची वेळ कशी एकत्रित होते हे स्पष्ट करते. प्लांट प्लॅनिंगसाठी, सोबत इलेक्ट्रिकल, कॉम्प्रेस्ड-एअर आणि कूलिंग स्थिती देखील सत्यापित कराब्लो मोल्डिंग मशीन युटिलिटी मार्गदर्शक.
फॅक्टरी कमिशनिंग: प्रत्येक आउटलेट आणि पोकळी एक स्थान म्हणून पात्र करा
एकत्रित सरासरी कमकुवत स्थिती लपवू शकते. जर तीन बाटल्या वजन तपासणीत उत्तीर्ण झाल्या आणि एक हलकी असेल, तर एक पोकळी अस्थिर असली तरीही त्यांची सरासरी स्वीकार्य दिसू शकते. फॅक्टरी स्वीकृती आणि स्टार्टअप दरम्यान, प्रत्येक डाय आउटलेट आणि पोकळीच्या स्थानावर लेबल लावा आणि ट्रिमिंग आणि तपासणीद्वारे ती ओळख जतन करा.
स्थितीनुसार आधाररेखा स्थापित करा
- मशीन, डाय हेड, मोल्ड, रेजिन लॉट, रेसिपी आणि उपयुक्तता परिस्थिती ओळखा.
- प्रत्येक आउटलेट/पोकळी स्थानावरून क्रमाने भाग गोळा करा.
- एकूण पॅरिसन मास रेकॉर्ड करा जिथे सहमत सुरक्षित चाचणी पद्धत परवानगी देते.
- प्रत्येक पोझिशनसाठी तयार वजन आणि समान महत्वाची भिंत स्थाने मोजा.
- पिंच-ऑफ, नेक फिनिश, फ्लॅश, परिमाणे, देखावा आणि गळतीची कार्यक्षमता तपासा.
- रेकॉर्ड इव्हेंट मध्यांतर, नाकारणे, अलार्म, मॅन्युअल हस्तक्षेप आणि डाउनस्ट्रीम स्टॉप.
- कोणत्याही मंजूर समायोजनानंतर स्थिर परिस्थिती पुनर्संचयित केल्यानंतर पुनरावृत्ती करा.
एका वेळी एक नियंत्रित घटक बदला
एक पॅरिझन भिन्न असल्यास, प्रथम पॅटर्न डाय आउटलेट, पोकळी, कूलिंग सर्किट किंवा डाउनस्ट्रीम स्थितीचे अनुसरण करते की नाही ते ठरवा. एकाच वेळी अनेक HMI मूल्ये समायोजित करण्यापेक्षा समन्वयित रेकॉर्ड अधिक उपयुक्त आहे. किंग्जले यांचाHMI सेटिंग्ज आणि अलार्म मार्गदर्शकरेसिपी बदलण्यापूर्वी पुरावे रेकॉर्ड करण्याची शिफारस करते.
भिंत वितरण तपासा, केवळ एकूण वजन नाही
दोन बाटल्यांचे वजन समान असू शकते आणि तरीही सामग्री वेगळ्या पद्धतीने वितरित केली जाऊ शकते. परिभाषित खांदा, शरीर, हँडल, बेस आणि पिंच-ऑफ स्थानांची तुलना करा जेथे भाग संबंधित आहे. जर प्रकल्प प्रोग्राम केलेले भिंत नियंत्रण वापरत असेल, तरपॅरिसन प्रोग्रामिंग मार्गदर्शकमापन केलेल्या प्रदेशांना प्रोग्राम पॉइंट कनेक्ट करण्यासाठी एक संरचित पद्धत प्रदान करते.
स्वीकृत चाचणीला देखभाल संदर्भामध्ये बदला
मंजूर स्थिती डेटा, तापमान परिस्थिती, साफसफाईची स्थिती, पाण्याची स्थिती आणि टूलिंग ओळख ठेवा. जेव्हा एक स्थान नंतर वाहून जाते, तेव्हा देखभाल त्याची मूळ बेसलाइनशी तुलना करू शकते. दप्रतिबंधात्मक देखभाल चेकलिस्टती निरीक्षणे नियमित तपासणीत घेऊन जाऊ शकतात.
कॉमन कॉम्बिनेशन्स—आणि प्रत्येक वर्णन अजून काय मोकळे सोडते
| संक्षिप्त वर्णन | याचा बहुधा अर्थ काय | RFQ ने अद्याप कशाची पुष्टी करणे आवश्यक आहे |
|---|---|---|
| दुहेरी डोके, दोन-पोकळी मशीन | दोन पॅरिसन्स प्रत्येक मोल्डिंग इव्हेंटमध्ये दोन मोल्ड पोकळी फीड करतात | स्टेशनची संख्या, आउटलेट पिच, मोल्डचा आकार, भाग वजन, एक्सट्रूजन क्षमता आणि डाउनस्ट्रीम स्कोप |
| चार-डोके बाटली उडवण्याचे यंत्र | चार डाय आउटलेट समांतर चार पॅरिसन तयार करतात | मोल्डमध्ये चार संबंधित पोकळी आहेत का, अचूक खेळपट्टी आणि सर्व SKU फिट आहेत की नाही |
| डबल-स्टेशन, डबल-हेड मशीन | दोन-आउटलेट डाय सिस्टीमभोवती दोन मोल्ड स्टेशन्स पर्यायी असतात | मोल्ड सेटची संख्या, घटना क्रम, वितळण्याची मागणी, काढण्याची पद्धत आणि हमी चाचणी अटी |
| फोर-कॅव्हिटी ब्लो मोल्डिंग मशीन | एक मोल्ड क्लोज चार भाग बनवू शकतो | डाय आउटलेट व्यवस्था, स्टेशनची संख्या, पोकळी शिल्लक, कूलिंग आणि स्वीकृत आउटपुट |
| डबल-लेयर, डबल-हेड मशीन | बहुस्तरीय प्रणाली दोन आउटलेट फीड करू शकते | एक्सट्रूडर संख्या, सामग्रीची रचना, स्तर गुणोत्तर, स्क्रॅप मार्ग, आउटलेट्स, पोकळी आणि स्टेशन |
“प्लास्टिक बॉटल मेकिंग मशीन,” “HDPE बॉटल ब्लोइंग मशीन,” “एक्सट्रूजन बॉटल मशीन,” “मल्टी-डाय हेड ब्लो मोल्डर” आणि “मल्टी-पॅरिसन एक्सट्रुजन ब्लो मोल्डिंग मशीन” सर्व संबंधित उपकरणांच्या शोधात दिसू शकतात. मार्केटिंगची नावे बदलली तरीही तांत्रिकदृष्ट्या पूर्ण तपशील समजण्याजोगा असावा.
मल्टी-हेड ब्लो मोल्डिंग प्रकल्पासाठी RFQ चेकलिस्ट
प्रत्येक पुरवठादाराला समान उत्पादन आणि फॅक्टरी इनपुट पाठवा. प्रत्येक कोटेशनला त्याच क्रमाने प्रतिसाद देण्यास सांगा, कॅटलॉग संदर्भ प्रकल्प हमीपासून वेगळे केले आहेत.
| RFQ गट | प्रदान करण्यासाठी माहिती | आवश्यक पुरवठादार प्रतिसाद |
|---|---|---|
| उत्पादन | 2D/3D रेखाचित्र किंवा नमुने, क्षमता, कमाल परिमाणे, मान, हँडल, विभाजन रेखा आणि ट्रिम भूमिती | सुसंगत मशीन प्लॅटफॉर्म, अभिमुखता, पोकळी लेआउट आणि कोणत्याही डिझाइनची चिंता |
| साहित्य | अचूक राळ ग्रेड, रंग/ॲडिटिव्ह्ज, रीग्राइंड किंवा पीसीआर योजना आणि पुरवठादार डेटा | प्रस्तावित स्क्रू/एक्सट्रुजन स्कोप, प्रक्रिया गृहितके आणि चाचणी सामग्रीची आवश्यकता |
| वस्तुमान आणि गुणवत्ता | पूर्ण वजन, अंदाजे एकूण पॅरिसन/फ्लॅश, गंभीर भिंती, परिमाणे आणि कार्यात्मक चाचण्या | चाचणी पद्धत, स्थिती आणि स्वीकृती व्याख्येनुसार नमुना |
| आउटपुट | प्रति तास आवश्यक चांगले भाग, शिफ्ट/वर्ष व्हॉल्यूम, SKU मिक्स आणि चेंजओव्हर वारंवारता | प्रति तास इव्हेंट, प्रति इव्हेंट भाग, स्वीकारलेले अपूर्णांक आणि ग्रॉस मेल्ट गणना |
| टूलिंग | विद्यमान साचे किंवा पसंतीची पोकळी संकल्पना | आउटलेट संख्या, मध्यभागी अंतर, डाय-पिन श्रेणी, मोल्ड आकार, पोकळी पिच, मोल्ड सेट आणि कूलिंग डिझाइन |
| यंत्र | प्राधान्यकृत ऑटोमेशन स्तर आणि फॅक्टरी मर्यादा | स्टेशन काउंट, क्लॅम्प, एक्सट्रूडर, कंट्रोल्स, टेक-आउट आणि समाविष्ट पर्याय |
| कारखाना | पॉवर स्टँडर्ड, हवा/पाणी परिस्थिती, सभोवतालची मर्यादा, मजला, उंची आणि उचलण्याचा मार्ग | प्रकल्प उपयुक्तता पत्रक, सामान्य व्यवस्था, पाया/लोडिंग आणि सेवा-मंजुरी आवश्यकता |
| डाउनस्ट्रीम | ट्रिमिंग, लीक टेस्टिंग, कन्व्हेयिंग, लेबलिंग, पॅकिंग आणि स्क्रॅप-हँडलिंग प्लॅन | प्रत्येक समाविष्ट केलेल्या आणि खरेदीदाराने पुरवलेल्या टप्प्यासाठी क्षमता आणि इंटरफेसची सीमा |
चाचणी अटींशिवाय आउटपुट लाइन स्वीकारू नका
उपयुक्त स्वीकृती दस्तऐवजात बाटलीचे रेखांकन, मटेरियल ग्रेड, पूर्ण आणि एकूण वजन, सक्रिय आउटलेट्स आणि पोकळी, मोल्ड कूलिंग कंडिशन, स्थिर रन विंडो, गुणवत्ता चाचण्या, सॅम्पलिंग प्लॅन आणि डाउनस्ट्रीम उपकरणे समाविष्ट आहेत. हे स्थानानुसार स्वीकारलेले भाग रेकॉर्ड करते. त्या अटींशिवाय, “pcs/h” मशीनच्या हालचाली, तपासणीपूर्वी तयार झालेले भाग किंवा चांगल्या पॅक केलेल्या बाटल्यांचे वर्णन करू शकते—तीन भिन्न परिणाम.
खरेदी ऑर्डर गोठवण्यापूर्वी लेआउटसाठी विचारा
अंतिम रेखांकनामध्ये डाई-आउटलेट केंद्ररेषा मोल्ड पोकळी, मोल्ड आणि प्लेटन सीमा, ब्लो पिन, ट्रिमिंग किंवा डिफ्लॅशिंग पद्धत, टेक-आउट मार्ग आणि सेवा मंजूरी दर्शविल्या पाहिजेत. ट्रिपल- किंवा फोर-हेड किंगल विनंतीसाठी, हे रेखाचित्र आहे जेथे प्रकल्प-विशिष्ट खेळपट्टीची पुष्टी केली जाते; प्रकाशित डबल-हेड टेबलवरून त्याचा अंदाज लावला जाऊ नये.
वारंवार विचारले जाणारे प्रश्न
मल्टी-हेड ब्लो मोल्डिंग मशीन म्हणजे काय?
मल्टी-हेड ब्लो मोल्डिंग मशीन एका मोल्डिंग इव्हेंटमध्ये अनेक पॅरिसन्स तयार करण्यासाठी अनेक आउटलेटसह डाय-हेड व्यवस्था वापरते. आउटलेट संख्या, मध्यभागी अंतर आणि डाईचा आकार बाटली आणि मोल्ड-कॅव्हीटी लेआउटशी जुळला पाहिजे.
दुहेरी-हेड मशीन दोन-कॅव्हीटी मशीन सारखेच आहे का?
नाही. डबल हेड दोन डाय आउटलेट किंवा पॅरिसन्सचे वर्णन करते; दोन पोकळी साच्यातील दोन भागांच्या आकारांचे वर्णन करते. ते सामान्यतः जुळलेल्या दोन-भाग लेआउट म्हणून डिझाइन केले जातात, परंतु अवतरण दोन्ही स्वतंत्रपणे निर्दिष्ट केले पाहिजे.
फोर-हेड ब्लो मोल्डिंग मशीन चारपट जास्त बाटल्या बनवते का?
आपोआप नाही. हे प्रति मोल्डिंग इव्हेंटमध्ये अधिक भाग बनवू शकते, परंतु वास्तविक चांगले उत्पादन स्थिर घटना दर, एकूण वितळण्याची एकूण मागणी, आउटलेट आणि पोकळी शिल्लक, कूलिंग, ट्रिमिंग, चाचणी आणि स्वीकृत गुणवत्तेवर अवलंबून असते.
डाय-हेड सेंटर अंतर कसे निवडले जाते?
प्रस्तावित पोकळी पिच आणि उत्पादन लेआउटमधून केंद्र अंतर निवडले आहे. बाटलीची रुंदी, नेक पोझिशन, फ्लॅश पॉकेट्स, मोल्ड स्टील, कूलिंग, ब्लो पिन, ट्रिमिंग आणि रिमूव्हल स्पेस या सर्वांचा अंतिम परिमाण प्रभावित होतो.
एक मशीन सिंगल आणि मल्टी-हेड उत्पादन दरम्यान स्विच करू शकते?
योग्यरित्या इंजिनिअर केलेल्या प्लॅटफॉर्मवर भिन्न डाय-हेड किंवा टूलिंग व्यवस्था शक्य आहे, परंतु असे गृहीत धरू नये. मेकॅनिकल फिट, एक्सट्रूजन स्कोप, कंट्रोल्स, चेंजओव्हर वर्क, मोल्ड कंपॅटिबिलिटी आणि कमिशनिंग आवश्यकतांची पुरवठादारासोबत पुष्टी करा.
एक्सट्रूझन ब्लो मोल्डिंगमध्ये पोकळ्यांची संख्या काय मर्यादित करते?
मर्यादेमध्ये उत्पादनाची परिमाणे, उपलब्ध मोल्ड आणि प्लेटन स्पेस, आउटलेट पिच, डाय आणि पॅरिसन भूमिती, क्लॅम्प आवश्यकता, एक्सट्रूजन क्षमता, कूलिंग बॅलन्स, भाग काढणे आणि डाउनस्ट्रीम क्षमता यांचा समावेश होतो.
मल्टी-कॅव्हीटी मशीन कोटेशनसाठी मी कोणता डेटा पाठवू?
भाग रेखाचित्र किंवा नमुने, सामग्रीची श्रेणी, पूर्ण आणि एकूण पॅरिसन वजन, गंभीर भिंती आणि चाचण्या, आवश्यक चांगले आउटपुट, SKU योजना, कारखाना उपयुक्तता, लेआउट मर्यादा आणि डाउनस्ट्रीम आवश्यकता पाठवा.