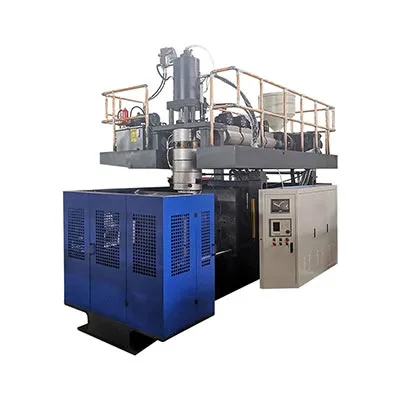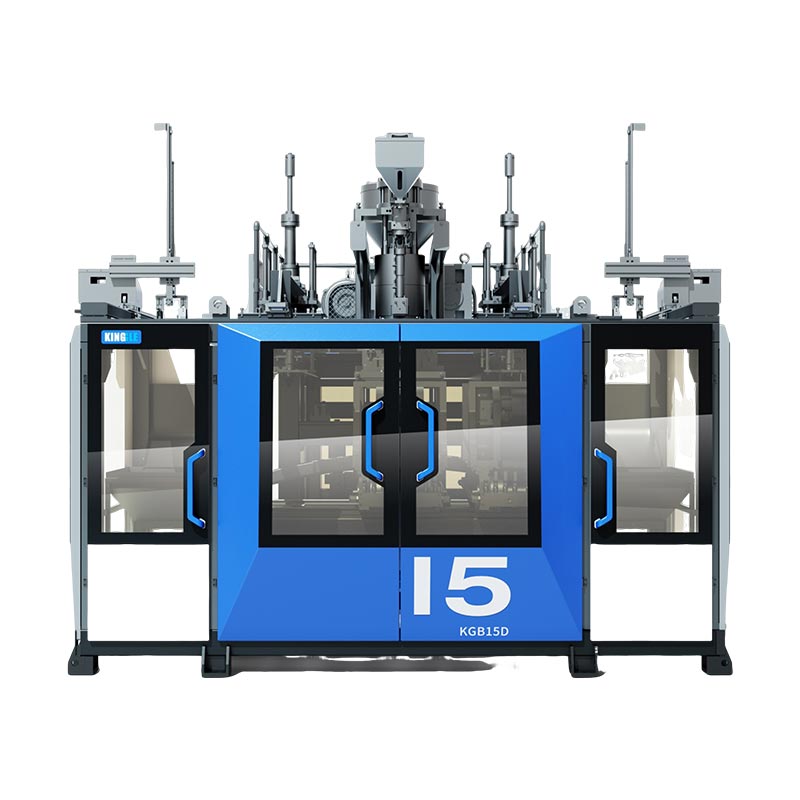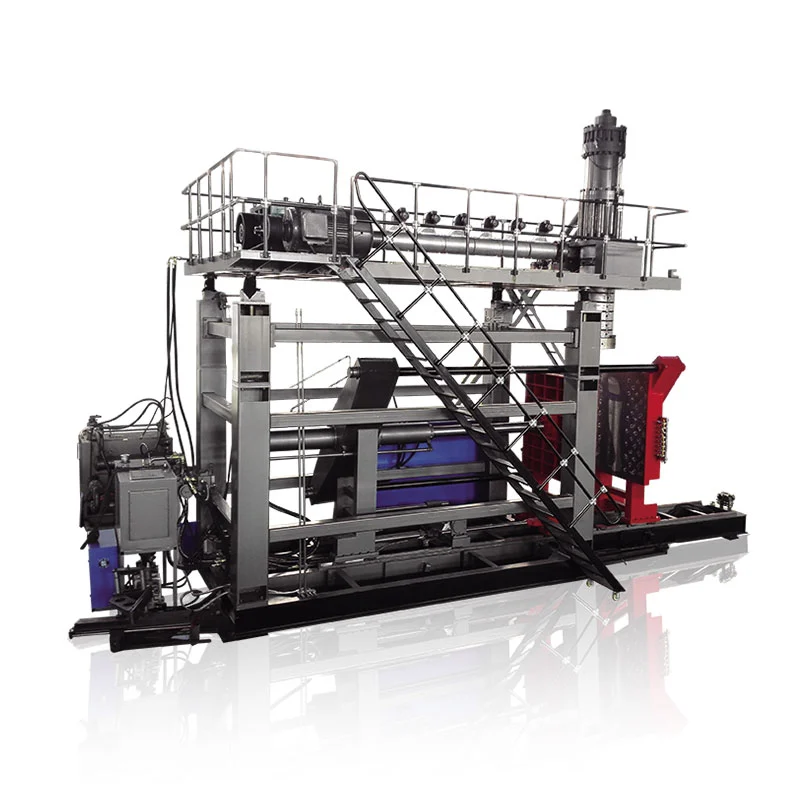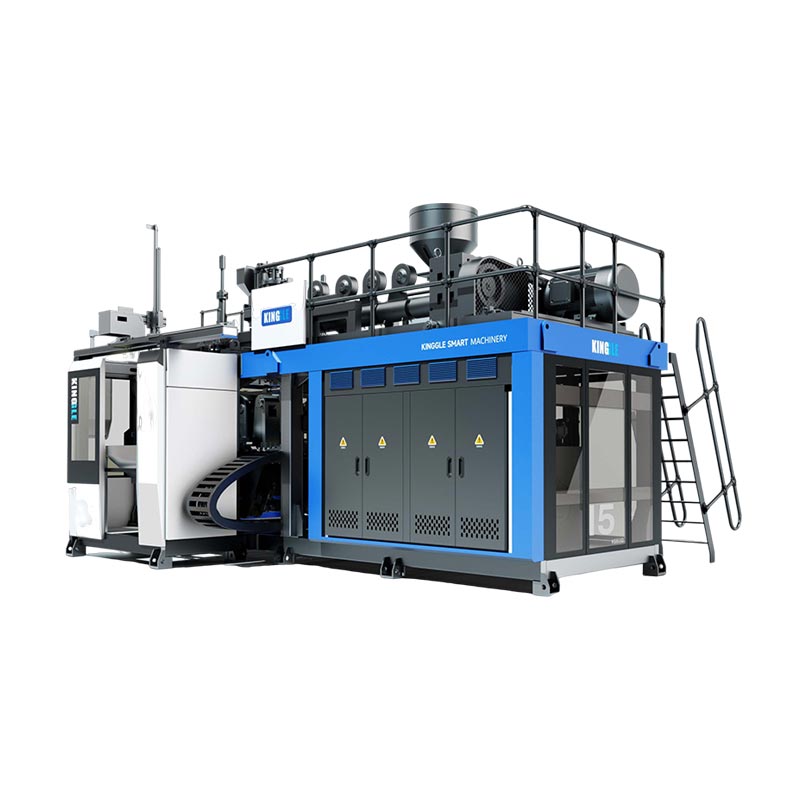
दुसरे स्टेशन मशीन एक्सट्रूजन, कूलिंग आणि मोल्ड हाताळण्याची वेळ कशी वापरते ते बदलते. हे आपोआप विक्री करण्यायोग्य उत्पादन दुप्पट करत नाही, प्रति बाटलीची ऊर्जा कमी करत नाही किंवा मोठे उत्पादन बनवत नाही. तीन जोडलेल्या किंगगल मशीनचे आकार वास्तविक फरक कुठे दिसतात ते दर्शवतात.
वास्तविकसिंगल वि डबल स्टेशन ब्लो मोल्डिंग मशीनत्यामुळे तुलना हा पूर्ण-सेल अभ्यास आहे, कॅरेज काउंट नाही. निर्णयाने बाटली, उत्पादन वेळापत्रक, एकूण वितळण्याची मागणी, दोन-स्टेशन अनुक्रम आणि स्वीकृत-भाग आवश्यकता जोडणे आवश्यक आहे.
एक स्टेशन आणि दोन मध्ये काय बदल?
सिंगल-स्टेशन सतत एक्सट्रुजन ब्लो मोल्डिंग मशीनमध्ये, एक मोल्ड-आणि-क्लॅम्प पोझिशन पॅरिसन कॅप्चर करते, भाग तयार करते, ते थंड करते आणि सोडते. पुढील मोल्डिंग इव्हेंट त्या एका स्टेशनच्या अनुक्रमाभोवती बसणे आवश्यक आहे.
दुहेरी-स्टेशन—किंवा ट्विन-स्टेशन—एक्सट्रूजन ब्लो मोल्डिंग मशीन सामायिक एक्सट्रूझन सिस्टमभोवती दोन मोल्ड पोझिशन बदलते. एक स्टेशन फुंकणे, थंड करणे किंवा अर्धवट काढून टाकण्याच्या टप्प्यात असू शकते तर दुसरे पुढील पॅरिसन कॅप्चर करण्यासाठी तयार होते. म्हणूनच काही बाजारपेठांमध्ये दुहेरी-स्टेशन उपकरणांचे दुहेरी बाजूचे किंवा शटल ब्लो मोल्डिंग मशीन म्हणून देखील वर्णन केले जाते.
हा सरलीकृत क्रम संधी स्पष्ट करतो, अंतिम उत्पादन दर नाही. स्टेशन ट्रॅव्हल, पॅरिसन फॉर्मेशन, मोल्ड क्लोज, ब्लोइंग, एक्झॉस्ट, कूलिंग, इजेक्शन, ट्रिमिंग आणि डाउनस्ट्रीम ट्रान्सफर अजूनही एकत्र बसणे आवश्यक आहे. स्वतंत्र शटल-मशीन साहित्य देखील सिंगल- आणि मल्टी-पॅरिझन डाय हेड्सपासून स्वतंत्रपणे एकल- आणि दुहेरी-बाजूच्या कॉन्फिगरेशनची सूची देते, ज्यामुळे हे भिन्न उपकरणे निवडी आहेत.
स्टेशन संख्या, डोके संख्या, पोकळी संख्या आणि स्तर संख्या गोंधळू नका
अनेक अवतरण चुका सुरू होतात कारण दुप्पट काय आहे हे न सांगता “दुहेरी” वापरला जातो. दुहेरी-स्टेशन मशीन हे दुहेरी-हेड मशीन, दोन-कॅव्हीटी मोल्ड किंवा दोन-लेयर लाइन असणे आवश्यक नाही.
| मुदत | तो काय मोजतो | ते काय बदलते | पुरवठादारासाठी प्रश्न |
|---|---|---|---|
| सिंगल किंवा डबल स्टेशन | मोल्ड-आणि-क्लॅम्प पोझिशन्स जे क्रमाने कार्य करतात | मशीन क्रम, मोल्ड-सेट आवश्यकता, आउटपुट क्षमता, फूटप्रिंट आणि हाताळणी | या मशीनवर किती पूर्ण मोल्ड स्टेशन पर्यायी आहेत? |
| सिंगल किंवा मल्टी-हेड मरतात | एका मोल्डिंग इव्हेंटमध्ये पॅरिसन्स बाहेर काढले | एकाच वेळी किती मोल्ड पोकळी दिले जाऊ शकतात आणि आवश्यक आउटलेट पिच | किती आउटलेट समाविष्ट आहेत आणि त्यांचे केंद्र अंतर किती आहे? |
| एकल किंवा बहु-पोकळी साचा | एका साच्यात तयार झालेले भाग | भाग प्रति मोल्डिंग इव्हेंट, मोल्ड आकार, कूलिंग बॅलन्स आणि ट्रिमिंग | एका मोल्ड इव्हेंटने किती विक्रीयोग्य भाग तयार केले पाहिजेत? |
| एकल किंवा बहुस्तरीय | भाग भिंती मध्ये साहित्य स्तर | एक्सट्रूडर्स, डाय-हेड आर्किटेक्चर, सामग्री हाताळणी आणि प्रक्रिया नियंत्रण | अवतरणात कोणती सामग्री आणि स्तर रचना समाविष्ट आहे? |
दR&B सतत एक्सट्रूजन शटल डेटा शीट, उदाहरणार्थ, एक- किंवा दोन-स्टेशन क्लॅम्प कॉन्फिगरेशनपासून स्वतंत्रपणे सिंगल- आणि मल्टी-पॅरिझन डाय हेड्सची यादी करते. मल्टी-पॅरिझन टूलिंग हे एक आउटपुट लीव्हर आहे; दुसरे मोल्ड स्टेशन दुसरे आहे. प्रस्ताव एकतर लीव्हर वापरू शकतो किंवा दोन्ही एकत्र करू शकतो, म्हणून कोटेशन प्रत्येक स्वतंत्रपणे ओळखणे आवश्यक आहे.
शब्दावली देखील प्रदेशानुसार बदलते. खरेदीदार शोधू शकतात अदुहेरी स्टेशन ब्लो मोल्डिंग मशीन, ट्विन स्टेशन ब्लो मोल्डिंग मशीन, दोन-स्टेशन बाटली उडवण्याचे मशीनकिंवादुहेरी बाजू असलेला शटल ब्लो मोल्डर. केवळ नावाने निवडण्याऐवजी भौतिक क्रमाची पुष्टी करा.
मूळ तुलना: तीन पेअर किंगगल मशीन आकार
खालील विश्लेषण सहा वर्तमान Kinggle उत्पादन पृष्ठांवर प्रकाशित तपशील वापरते. प्रत्येक जोडीमध्ये समान नाममात्र कमाल कंटेनर क्षमता असते, ज्यामुळे स्टेशन फरक पाहणे सोपे होते. आकडे कॅटलॉग संदर्भ आहेत, प्रत्येक बाटली, राळ, डाय हेड किंवा पर्याय पॅकेजसाठी उत्पादन हमी नाही.
| क्षमता आणि मॉडेल | स्टेशन्स | प्रकाशित आउटपुट लेबल | एचडीपीई वितळण्याची क्षमता | मशीनचे परिमाण (L×W×H) | साधा L×W लिफाफा* | वजन | क्लॅम्पिंग फोर्स |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | अविवाहित | 600 pcs/h कोरडे सायकल | 30 किलो/ता | ३.१ × १.७ × २.५ मी | 5.3 m² | 2.5 टी | 40 kN |
| 2LKGB2D | दुहेरी | 600 × 2 pcs/h कोरडे चक्र | ५५ किलो/ता | ३.१ × २.२ × २.५ मी | 6.8 m² | 4.5 टी | 40 kN |
| 5LKGB5L | अविवाहित | 500 pcs/h कोरडे सायकल | ५५ किलो/ता | ३.१ × २.२ × २.५ मी | 6.8 m² | ३.० टी | 65 kN |
| 5LKGB5D | दुहेरी | 500 × 2 pcs/h कोरडे चक्र | 80 किलो/ता | ३.२ × २.२ × २.५ मी | 7.0 m² | ५.२ टी | 65 kN |
| 15LKGB15L | अविवाहित | 450 pcs/h कोरडे सायकल | 100 किलो/ता | ४.५ × २.२ × २.८ मी | ९.९ मी² | ७.५ टी | 165 kN |
| 15LKGB15D | दुहेरी | 450 × 2 pcs/h कोरडे चक्र | 120 किलो/ता | ४.८ × २.९ × २.८ मी | 13.9 m² | 12.5 टी | 165 kN |

जोडलेला डेटा काय प्रकट करतो
1. स्टेशन संख्या कमाल भाग आकार परिभाषित करत नाही
प्रत्येक किंगगल जोडीमध्ये, नाममात्र कंटेनर क्षमता आणि प्रकाशित क्लॅम्पिंग फोर्स समान राहतात: 2L आणि 40 kN, 5L आणि 65 kN, किंवा 15L आणि 165 kN. दुसरे स्टेशन उत्पादन क्रम बदलते; ते 5L प्लॅटफॉर्मला 15L प्लॅटफॉर्ममध्ये बदलत नाही.
मशीनच्या निवडीदरम्यान हा फरक महत्त्वाचा असतो. प्लॅटफॉर्ममध्ये भाग व्हॉल्यूम, प्रक्षेपित क्षेत्र, मोल्डचे परिमाण आणि आवश्यक क्लॅम्प अद्याप फिट असणे आवश्यक आहे. किंग्जले यांचाब्लो मोल्डिंग मशीन निवड मार्गदर्शकस्टेशन संख्या निवडण्यापूर्वी कंटेनरपासून सुरू होते.
2. दुहेरी-स्टेशन जोड्या वितळण्याची क्षमता जोडतात, परंतु एका निश्चित गुणोत्तराने नाही
प्रकाशित HDPE वितळण्याची क्षमता 2L जोडीमध्ये 30 ते 55 kg/h पर्यंत, 5L जोडीमध्ये 55 ते 80 kg/h पर्यंत आणि 15L जोडीमध्ये 100 ते 120 kg/h पर्यंत वाढते. ती वाढ एकसारखी नसतात आणि सार्वत्रिक "डबल स्टेशन गुणक" मध्ये रूपांतरित केली जाऊ नयेत.
डेटामधील हा सर्वात महत्त्वाचा क्षमता धडा आहे. दोन स्टेशन्स मोल्डिंगच्या अधिक संधी निर्माण करू शकतात, परंतु एक्स्ट्रूडरला अजूनही ग्रॉस पॅरिसन वस्तुमान पुरवावे लागेल. एक जड बाटली, अधिक फ्लॅश, अधिक डाय आउटलेट्स किंवा लहान इव्हेंट मध्यांतर वितळण्याची मागणी वाढवते. जेव्हा एक्सट्रूझन अडथळे बनते, तेव्हा स्टेशनची उपलब्धता जोडणे त्याचे निराकरण करू शकत नाही.
3. वजन आणि स्थापना लिफाफा आकारानुसार वेगळ्या पद्धतीने वाढतात
सिंगलमधून दुहेरी मॉडेलकडे जाण्याने प्रकाशित मशीनचे वजन 2L वर 2.5 ते 4.5 टन, 5L वर 3.0 ते 5.2 टन आणि 15L वर 7.5 ते 12.5 टन वाढते. गणना केलेले L×W मशीन लिफाफा अनुक्रमे 5.3 ते 6.8 m², 6.8 ते 7.0 m² आणि 9.9 ते 13.9 m² पर्यंत बदलतो.
त्यामुळे मजल्याच्या क्षेत्राचे "जवळजवळ समान" किंवा "दुप्पट मोठे" असे सुरक्षितपणे वर्णन केले जात नाही. परिणाम प्लॅटफॉर्मवर अवलंबून असतो. कोणतीही मशीन-लिफाफा गणना ही फॅक्टरी लेआउट नाही: सेवा प्रवेश, सामग्री पुरवठा, कूलिंग मॅनिफोल्ड्स, कंट्रोल कॅबिनेट, भाग डिस्चार्ज आणि मोल्ड हाताळण्यासाठी अद्याप जागा आवश्यक आहे. Kinggle's वापरावीज, हवा, पाणी आणि लेआउट मार्गदर्शकसाइट योजना गोठवण्यापूर्वी.
4. ड्राय-सायकल लेबल एक तुलना सिग्नल आहे, वितरण वचन नाही
कोरडे सायकल तयार झालेल्या भागाची उत्पादन परिस्थिती सिद्ध न करता मशीनच्या हालचालीची नोंद करते. वास्तविक आउटपुटमध्ये पॅरीसन फॉर्मेशन, ब्लो आणि एक्झॉस्ट टाइम, कूलिंग, इजेक्शन, ट्रिमिंग, क्वालिटी लॉस आणि नियोजित स्टॉप यांचा समावेश असावा. एक जाड 15L जेरीकॅन आणि एक हलकी 500ml बाटली समान आउटपुट नियुक्त केले जाऊ शकत नाही कारण ते समान स्टेशन संख्या असलेल्या मशीनवर चालतात.
मोल्डिंग इव्हेंट आणि वस्तुमान शिल्लक पासून आउटपुटची गणना करा
उत्पादनासह प्रारंभ करा आणि मागे काम करा. शिफ्ट तासांनी कॅटलॉग क्रमांकाचा गुणाकार करून सुरुवात करू नका.
पायरी 1: आवश्यक चांगले आउटपुट परिभाषित करा
नियोजित उत्पादन तास, नियोजित बदल आणि प्लांटची स्वतःची उपलब्धता गृहितके वापरून पुष्टी केलेली मागणी प्रति तास चांगल्या भागांमध्ये रूपांतरित करा. मागणीची परिस्थिती वेगळी ठेवा—आधार, हंगामी शिखर आणि भविष्यातील वाढ—जेणेकरून एका आशावादी लक्ष्यात लपून राहण्याऐवजी जास्त क्षमता दिसून येईल.
पायरी 2: एक संपूर्ण मोल्डिंग इव्हेंट मोजा
प्रस्तावित साच्यासाठी, पॅरिसन्सची संख्या, तयार केलेले भाग, एकूण पॅरिसन वस्तुमान, पूर्ण भाग वस्तुमान, फ्लॅश/रिग्राइंड मार्ग, स्थिर कार्यक्रम मध्यांतर आणि स्वीकारलेले गुणवत्ता परिणाम रेकॉर्ड करा. मोल्डिंग इव्हेंट म्हणजे एक साचा पॅरीसन सामग्री कॅप्चर करतो आणि त्याचे भाग तयार करतो.
चांगले भाग/h = मोल्डिंग इव्हेंट/h × भाग प्रति इव्हेंट × स्वीकृत अपूर्णांक
एकूण वितळण्याची मागणी (किलो/ता) = मोल्डिंग इव्हेंट/ता × एकूण पॅरिसन मास प्रति इव्हेंट (किलो)
स्वीकृत अंश एक मान्य चाचणी किंवा प्रामाणिक वनस्पती गृहीतकेतून आला पाहिजे. ग्रॉस पॅरिसन मासमध्ये केवळ तयार बाटलीच नव्हे तर मोल्डिंग इव्हेंटमध्ये प्रवेश करणारी सामग्री समाविष्ट असते. जर फ्लॅश रीग्राउंड असेल, तर त्याचे हाताळणी आणि पुन्हा परिचय अद्यापही रेषेवर परिणाम करतात.
पायरी 3: अडथळ्यांची एक ओळ म्हणून चाचणी करा
वास्तविक सामग्री अंतर्गत प्रस्तावित एक्सट्रूडरसह एकूण वितळलेल्या मागणीची तुलना करा. नंतर मोल्ड कूलिंग, ब्लो एअर, पार्ट रिमूव्हल, ट्रिमिंग, लीक टेस्टिंग, कन्व्हेयिंग, पॅकिंग आणि ग्राइंडर क्षमतेची खात्री करा. सर्वात कमी टिकाऊ स्टेज लाइन आउटपुट सेट करते.
व्यापक सतत-मशीन आउटपुट लॉजिकसाठी, Kinggle's पहासतत ब्लो मोल्डिंग मशीन मार्गदर्शक. स्पीड ट्रायल दरम्यान भागाचे वजन किंवा भिंतीचे वितरण बदलल्यास, वापरापॅरिसन प्रोग्रामिंग मार्गदर्शकआणि प्रत्येक स्थितीत समान भिंत स्थाने सत्यापित करा.
उत्पादन योजनेत कोणते कॉन्फिगरेशन बसते?
सिंगल स्टेशन सहसा क्लीनर शॉर्टलिस्ट असते जेव्हा…
- सत्यापित मागणी स्वीकार्य ऑपरेटिंग मार्जिनसह एका मोल्ड स्टेशनला बसते;
- उत्पादनातील बदल वारंवार होतात किंवा उत्पादनाची धावसंख्या कमी असते;
- बजेट, देखभाल किंवा प्रमाणीकरण कारणांसाठी एक मोल्ड सेटला प्राधान्य दिले जाते;
- भाग, साचा किंवा काढण्याची पद्धत पर्यायी मांडणी कमी व्यावहारिक बनवते;
- फॅक्टरी स्पेस, लिफ्टिंग ऍक्सेस किंवा डाउनस्ट्रीम ऑटोमेशन मर्यादित आहे;
- प्रकल्प अशा बाजारपेठेत प्रवेश करत आहे जिथे मागणी अद्याप सिद्ध झालेली नाही.
डबल स्टेशन पूर्ण लाइन अभ्यासासाठी पात्र आहे जेव्हा…
- स्थिर पुनरावृत्ती मागणी वास्तववादी सिंगल-स्टेशन आउटपुट ओलांडते;
- दोन जुळलेले मोल्ड स्टेशन पुनरावृत्ती करण्यायोग्य प्रक्रिया चालवू शकतात;
- एक्सट्रूडर आणि डाय हेड आवश्यक ग्रॉस मेल्ट रेट देऊ शकतात;
- कूलिंग मोल्डच्या कामासाठी उपयुक्त वेळ सोडते;
- ट्रिमिंग, चाचणी आणि सामग्री हाताळणी वाढीव प्रवाह स्वीकारू शकतात;
- अतिरिक्त मोल्ड, मशीन आणि युटिलिटी स्कोपमध्ये एक सुरक्षित व्यवसाय केस आहे.
कोणतीही यादी उत्पादन चाचणीची जागा घेत नाही. हे एक सामान्य खरेदी त्रुटी प्रतिबंधित करते: दुसऱ्या स्टेशनला स्वतंत्र आउटपुट ऍक्सेसरी म्हणून हाताळणे. हा एक सिस्टम निर्णय आहे जो टूलिंग, कंट्रोल्स, कमिशनिंग आणि फॅक्टरीद्वारे भागांचा प्रवाह बदलतो.
उपयुक्तता आणि डाउनस्ट्रीम उपकरणे स्टेशनचा फायदा मिटवू शकतात
दुहेरी-स्टेशन लाइन मोल्ड-कूलिंग सिस्टममध्ये अधिक उष्णता पाठवू शकते आणि मोल्डिंग इव्हेंट्स एकत्र तयार करू शकते. संकुचित हवेला दाब धारण करावा लागतो आणि जेव्हा रेषा मागणी करते तेव्हा प्रवाह वितरीत करावा लागतो, फक्त निष्क्रिय नसतो. कूलिंग वॉटर स्थिर स्थितीसह दोन्ही मोल्ड सर्किट्सपर्यंत पोहोचले पाहिजे. इलेक्ट्रिकल वितरण, हायड्रॉलिक कूलिंग आणि कॅबिनेट वातावरण अंतिम बिल्डशी जुळले पाहिजे.
तुलना सारणीवरून वनस्पती सेवांची गणना करू नका. काही वर्तमान किंग्गल वेब स्पेसिफिकेशन्स विसंगत युनिट टायपोग्राफी वापरतात आणि सरासरी उर्जेचे आकडे समान उत्पादन चाचणीचे वर्णन करत नाहीत. ऑर्डर केलेल्या कॉन्फिगरेशनसाठी प्रोजेक्ट-विशिष्ट युटिलिटी शीट, इलेक्ट्रिकल ड्रॉइंग आणि सामान्य व्यवस्था रेखाचित्राची विनंती करा.
मोल्ड उघडल्यानंतर प्रत्येक प्रक्रिया तपासा
- टेक-आउट उपकरणे पर्यायी स्थानकांमधून भाग घेऊ शकतात?
- ट्रिमिंग वास्तविक फ्लॅश आणि मान/तळाशी भूमिती हाताळू शकते?
- लीक टेस्टर आवश्यक रेषेच्या दराने प्रत्येक पोकळीची तपासणी करू शकतो का?
- कन्व्हेयर टक्कर, जमा होणे आणि भाग विकृत होणे टाळू शकतात?
- ग्राइंडर आणि ब्लेंडर रीग्रिंड प्रमाण अस्थिर न करता फ्लॅश हाताळू शकतात?
- ऑपरेटर मंजूर तपासणी आणि बदलाच्या कामासाठी दोन्ही स्थानकांवर सुरक्षितपणे पोहोचू शकतात का?
जर वेगवान धावण्यामुळे भिंतीची अस्थिर जाडी, फ्लॅश, कूलिंग विरूपण किंवा रिपीट अलार्म तयार होत असल्यास, कनेक्ट कराप्रतिबंधात्मक देखभाल रेकॉर्डKinggle च्या सहHMI समस्यानिवारण पद्धतपाककृती बदलांसह भौतिक अडथळे लपवण्यापूर्वी.

एकूण स्थापित खर्चाची तुलना करा, एकट्या मशीनची किंमत नाही
प्लॅस्टिक बाटली बनवण्याच्या मशीनची किंमत शोधत असलेल्या खरेदीदाराला दोन कोटेशन मिळू शकतात जे समतुल्य नाहीत. एकामध्ये दुसरा मोल्ड सेट, टेक-आउट आणि लीक चाचणी समाविष्ट असू शकते; दुसरे फक्त बेस मोल्डिंग मशीन दर्शवू शकते. त्यामुळे कमी शीर्षकाची किंमत कमी पूर्ण उत्पादन सेलचे वर्णन करू शकते.
| खर्चाचा थर | एकल-स्टेशन प्रश्न | डबल-स्टेशन प्रश्न |
|---|---|---|
| मशीन प्लॅटफॉर्म | कोणते एक्सट्रूडर, क्लॅम्प, नियंत्रणे आणि मानक सहाय्यक समाविष्ट आहेत? | कोणते अतिरिक्त कॅरेज, क्लॅम्प, ब्लो आणि कंट्रोल उपकरणे समाविष्ट आहेत? |
| साचे आणि मरतात डोके | एक संपूर्ण साचा आणि योग्य डाय आउटलेट पॅकेज समाविष्ट आहे का? | दोन जुळलेले मोल्ड स्टेशन समाविष्ट केले आहेत आणि हेड काउंट आणि आउटलेट पिच टूल प्लॅन सारखेच आहेत का? |
| कारखाना सेवा | कोणती वीज, हवा, पाणी आणि मजला/लोडिंग काम आवश्यक आहे? | विद्यमान सेवा एकाचवेळी कारखान्याच्या मागणीनुसार वेगवान घटना क्रमाला समर्थन देऊ शकतात का? |
| डाउनस्ट्रीम सेल | कोणते टेक-आउट, ट्रिमिंग, टेस्टिंग, कन्व्हेयिंग आणि ग्राइंडिंग पायऱ्या मॅन्युअल किंवा ऑटोमॅटिक आहेत? | प्रत्येक डाउनस्ट्रीम स्टेजला पर्यायी स्टेशनचे भाग जमा न करता स्वीकारता येतात का? |
| बदल आणि प्रमाणीकरण | खरेदीदाराच्या प्रक्रियेनुसार एक साचा आणि पाककृती बदलण्यासाठी किती वेळ लागतो? | उत्पादनातील बदलानंतर दोन स्टेशन कसे संरेखित, पात्र आणि पुनर्संचयित केले जातात? |
| ऑपरेटिंग धोका | सिंगल मोल्ड स्टेशन थांबल्यास कोणते आउटपुट गमावले जाते? | एकतर स्टेशन सुरक्षितपणे वेगळे केले जाऊ शकते आणि सामायिक एक्सट्रूझन अनुक्रमाचे काय होते? |
उपयुक्त आर्थिक तुलना दोन्ही बाजूंनी समान प्रकल्प सीमा वापरते. मोल्डिंग मशीन, मोल्ड्स, डाय हेड, सहाय्यक, स्थापना, कमिशनिंग, प्रशिक्षण आणि फॅक्टरी बदल समाविष्ट करा. नंतर खरेदीदाराच्या स्वतःच्या ऑपरेटिंग गृहीतकांचा वापर करून श्रम, उपयुक्तता, नियोजित देखभाल, बदलाचे नुकसान, गुणवत्ता नुकसान आणि डाउनटाइमचा अंदाज लावा.
प्रति चांगल्या भागाची किंमत = तुलना कालावधीत एकूण किंमत ÷ त्याच कालावधीत उत्पादित केलेले स्वीकृत भाग
अंश आणि भाजक समान वेळ विंडो आणि व्याप्ती वापरणे आवश्यक आहे. सिंगल-स्टेशन ड्राय-सायकल आउटपुटच्या वर डबल-स्टेशन कॅपिटल आकृती ठेवू नका किंवा ट्रिमिंग आणि चाचणी वगळणाऱ्या बेस सिंगल मशीनसह स्वयंचलित डबल लाइनची तुलना करू नका. मागणी जोडलेले आउटपुट वापरू शकत नसल्यास, निष्क्रिय क्षमता ही किंमत राहते. जर मागणी सिंगल-स्टेशन क्षमतेपेक्षा जास्त असेल, तर चुकलेले उत्पादन आणि ओव्हरटाइम हे देखील खर्च आहेत.
किंमत अजूनही वैध खरेदी मर्यादा आहे, परंतु ती तांत्रिक तंदुरुस्तीनंतर संबंधित आहे. Kinggle ला प्रत्येक समाविष्ट घटक आणि प्रत्येक खरेदीदाराने पुरवठा केलेला आयटम ओळखण्यास सांगा जेणेकरून कोटेशनची ओळीनुसार तुलना करता येईल.
एक चांगला RFQ कॅटलॉग संदर्भांपासून गॅरंटीड अटी वेगळे करतो
प्रत्येक पुरवठादाराला समान इनपुट शीट पाठवा. अन्यथा, दोन अवतरण भिन्न गृहितके वापरू शकतात आणि तरीही तुलना करता येतील.
| RFQ फील्ड | आवश्यक इनपुट | स्टेशनचा निर्णय का बदलतो |
|---|---|---|
| भाग | रेखाचित्र किंवा नमुना, कमाल परिमाणे, मान/फिनिश, हँडल, पार्टिंग लाइन आणि ट्रिमिंग आवश्यकता | मोल्ड फिट, हालचाल आणि डाउनस्ट्रीम वर्क परिभाषित करते |
| साहित्य | अचूक राळ ग्रेड, रंग, ऍडिटीव्ह, रीग्रिंड/पीसीआर योजना आणि पुरवठादार डेटा | बदल वितळणे वर्तन, सकल थ्रुपुट आणि कूलिंग |
| वस्तुमान आणि भिंत | पूर्ण वजन, एकूण पॅरिसन/फ्लॅश अंदाज, भिंतीची गंभीर ठिकाणे आणि सहनशीलता | सायकल लक्ष्यांना वितळलेल्या मागणी आणि गुणवत्ता पुराव्यामध्ये बदलते |
| मागणी | प्रति तास चांगले भाग, शिफ्ट, वर्ष आणि पीक सीझन; SKU/बदल योजना | दुसरे स्टेशन उत्पादकरित्या लोड केले जाऊ शकते किंवा नाही हे दर्शविते |
| टूलिंग | स्टेशनची संख्या, डाय आउटलेट्स, पोकळी, केंद्र अंतर, मोल्ड सेट आणि कूलिंग लेआउट | "दुहेरी स्टेशन" ला वेगळे डोके किंवा पोकळी गृहीत धरण्यापासून प्रतिबंधित करते |
| गुणवत्ता | वजन, मितीय, भिंत, गळती, ड्रॉप, टॉप-लोड किंवा इतर मान्य चाचण्या | हालचालींच्या गतीऐवजी चांगले आउटपुट परिभाषित करते |
| कारखाना | पॉवर स्टँडर्ड, हवा/पाण्याची परिस्थिती, मजला आणि कमाल मर्यादा, उचलण्याचा मार्ग आणि डाउनस्ट्रीम उपकरणे | पूर्ण डबल-स्टेशन सेल स्थापित आणि समर्थित केला जाऊ शकतो की नाही याची चाचणी करते |
स्वीकृती चाचणी दरम्यान या आयटम रेकॉर्ड करा
- मशीन, मोल्ड, डाय हेड, राळ आणि रेसिपीची ओळख.
- प्रत्येक स्टेशनसाठी स्थिर मोल्डिंग-इव्हेंट मध्यांतर—एक जलद इव्हेंट नाही.
- सकल पॅरिसन वस्तुमान, पूर्ण-भाग वजन आणि फ्लॅश मार्ग.
- मान्य चाचणी खिडकीवरील पोकळी आणि स्टेशनद्वारे स्वीकारलेले भाग.
- गंभीर भिंत, मितीय आणि कार्यात्मक परिणाम.
- प्रात्यक्षिक लोड अंतर्गत वास्तविक हवा, पाणी आणि विद्युत परिस्थिती.
- चाचणी दरम्यान अलार्म, स्टॉप आणि मॅन्युअल-हस्तक्षेप रेकॉर्ड.
हे रेकॉर्ड "सिंगल विरुद्ध दुहेरी स्टेशन" चे रूपांतर खरेदीदाराच्या उत्पादनावर आधारित निर्णयात करते. हे भविष्यातील समस्यानिवारण आणि प्रतिबंधात्मक देखभालसाठी कमिशनिंग बेसलाइन देखील प्रदान करते.
वारंवार विचारले जाणारे प्रश्न
कोणते वेगवान आहे: सिंगल-स्टेशन किंवा डबल-स्टेशन ब्लो मोल्डिंग मशीन?
दुहेरी-स्टेशन मशीनमध्ये उच्च उत्पादन क्षमता असते कारण दोन मोल्ड स्टेशन्स एका सामायिक एक्सट्रूजन प्रणालीभोवती पर्यायी असतात. वास्तविक चांगले आउटपुट अजूनही वितळण्याची क्षमता, पॅरिझन काउंट, कूलिंग, भाग काढून टाकणे, डाउनस्ट्रीम उपकरणे आणि स्वीकृत गुणवत्तेवर अवलंबून आहे.
डबल-स्टेशन ब्लो मोल्डिंग मशीन दुप्पट उत्पादन करते?
आपोआप नाही. प्रकाशित ड्राय-सायकल आकडे दोन पर्यायी स्टेशन दर्शवू शकतात, परंतु विक्रीयोग्य आउटपुट एकूण वितळण्याची मागणी, कूलिंग, ट्रिमिंग, चाचणी, थांबणे किंवा नाकारणे याद्वारे मर्यादित केले जाऊ शकते. वास्तविक उत्पादन आणि सामग्रीसह मशीनची पडताळणी करा.
डबल-स्टेशन मशीन दुहेरी-हेड मशीनसारखेच आहे का?
क्रमांक. स्टेशन संख्या मोल्ड-आणि-क्लॅम्प स्थितीचे वर्णन करते. हेड काउंट मोल्डिंग इव्हेंटसाठी किती पॅरिसन बाहेर काढले जातात याचे वर्णन करते. एक मशीन एक किंवा अनेक डाय आउटलेटसह दोन स्टेशन एकत्र करू शकते.
दोन स्थानके वेगवेगळे साचे चालवू शकतात?
ते असंबंधित उत्पादने कार्यक्षमतेने चालवू शकतात असे समजू नका. स्टेशन्स एक्सट्रूझन आणि प्रक्रिया परिस्थिती सामायिक करतात, त्यामुळे उत्पादन वस्तुमान, पॅरिसन वेळ, कूलिंग आणि डाउनस्ट्रीम वर्क सुसंगत असणे आवश्यक आहे. अभियांत्रिकी दरम्यान अचूक व्यवस्थेची पुष्टी करा.
मी 5L कंटेनरसाठी एक किंवा दुहेरी स्टेशन निवडावे?
कंटेनर व्हॉल्यूम केवळ प्लॅटफॉर्म ओळखतो. सत्यापित चांगल्या भागांची मागणी, उत्पादनाचे वजन, धावण्याची लांबी, मोल्ड आणि डाय-हेड प्लॅन, उपलब्ध उपयुक्तता, फॅक्टरी लेआउट आणि डाउनस्ट्रीम क्षमता यामधून स्टेशनची संख्या निवडा.
ब्लो मोल्डिंग मशीन आउटपुट कसे मोजले जावे?
प्रति तास मोल्डिंग इव्हेंटचा भाग प्रति इव्हेंट आणि स्वीकृत अपूर्णांकाने गुणाकार करा. ग्रॉस मेल्ट डिमांड, कूलिंग आणि प्रत्येक डाउनस्ट्रीम पायरीवर परिणाम तपासा. उत्पादन आउटपुट म्हणून एकट्या कोरड्या चक्राचा वापर करू नका.
सिंगल-विरुद्ध-डबल-स्टेशन कोटेशनसाठी कोणती माहिती आवश्यक आहे?
पार्ट ड्रॉइंग, मटेरियल ग्रेड, फिनिश्ड आणि ग्रॉस पॅरिसन मास, भिंत आणि गुणवत्ता आवश्यकता, चांगल्या-भागांचे लक्ष्य, SKU योजना, मोल्ड आणि कॅव्हिटी संकल्पना, उपयुक्तता, लेआउट आणि डाउनस्ट्रीम उपकरणे प्रदान करा.